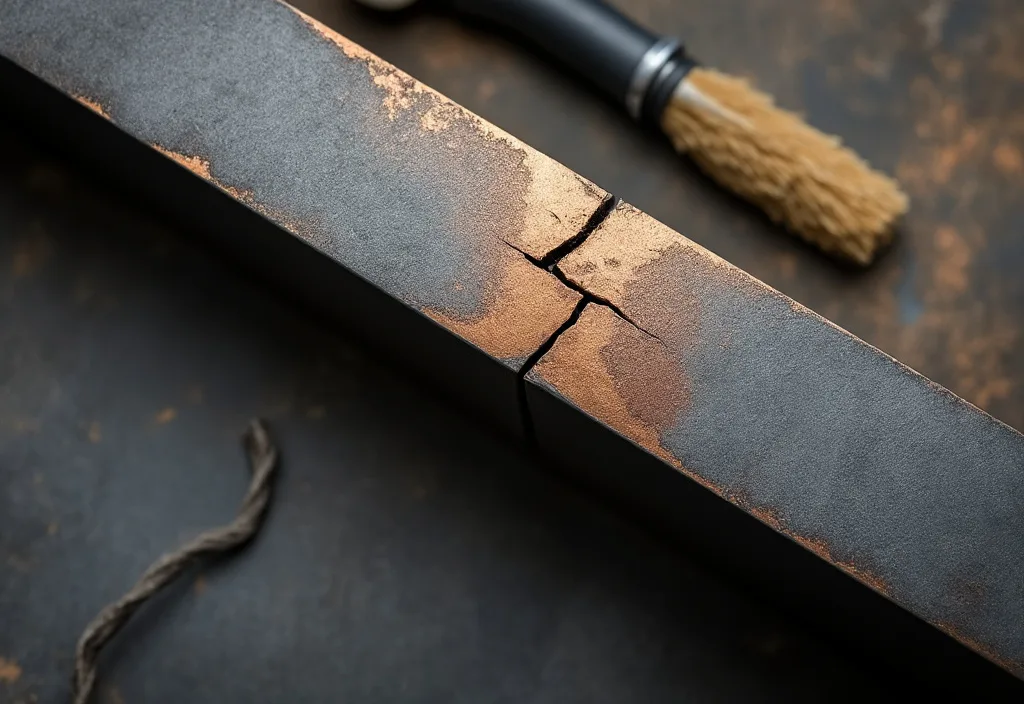
Трещина в балке не лечится ничем. ГОСТ 30245-2003, п. 4.7: «Трещины, закаты, глубокие риски и другие повреждения на поверхности профилей не допускаются». Ни длины, ни глубины, ни «до трёх сантиметров можно» — порога нет вообще.
Дальше начинаются градации. Кривизну норма допускает, но ровно до миллиметра на метр. Скручивание — по формуле. Непровар шва — до определённой длины, сверх неё брак. Ниже разложено, какой замер за какую ветку отвечает.
Что в балке вообще несёт нагрузку
Направляющая — гнутый замкнутый сварной профиль. Прочность держится на продольном шве, которым сваривают заготовку в трубу, и норма привязывает шов к металлу напрямую. П. 4.12 ГОСТ 30245-2003: «Временное сопротивление разрыву продольного сварного шва должно быть не менее 0,95 временного сопротивления разрыву основного металла».
Отсюда вывод: повреждение продольного шва — не косметика. Балка работает на изгиб, шов идёт вдоль растянутой зоны, разрыв по нему означает потерю сечения. Поэтому норма разводит дефекты шва на два класса: измеримый непровар, который исправляют, и трещину, которую не исправляют.
| Дефект | Чем меряют | Порог по норме | Решение |
|---|---|---|---|
| Трещина в металле или в шве | Осмотр, зачистка подозрительного места | Не допускается ни одна | Замена участка или балки |
| Местная кривизна | Линейка по ГОСТ 427, прикладывают к полке | 1 мм на 1 м длины | До порога — оставить, выше — править в цеху |
| Общая кривизна | Струна по концам балки | 1 мм, умноженный на длину в метрах | Выше порога — замена, правка на месте не даст геометрию |
| Скручивание вокруг оси | Угломер по ГОСТ 5378 | 2,0 мм плюс 0,5 мм на каждый метр | Выше порога — замена |
| Вмятина в стенке | Штангенциркуль, линейка | 0,01 размера профиля | Выше порога — замена, выправить ударом нельзя |
| Непровар продольного шва | Осмотр после зачистки | 50 мм на 1 м, отдельный не более 20 мм | Подварка ручной или полуавтоматической сваркой |
Трещина: порог нулевой в трёх нормах сразу
ГОСТ 23118-2019 повторяет запрет дважды. В приложении А, где перечислены недопустимые дефекты, первой строкой стоит «Трещины всех видов, размеров и ориентации». В п. 5.5.8 то же самое про сварку: «металл шва и околошовной зоны не должен иметь трещин любой длины и любой ориентации».
Разница между случаями одна: где именно треснуло.
- Трещина в заводском продольном шве: идёт вдоль балки, часто из-под кронштейна. Лечится только вырезкой участка, а у направляющей длиной пять-семь метров это равно замене.
- Трещина в монтажном шве: там, где приварен кронштейн опоры, ловитель или пластина крепления. Дефектный шов удаляют и варят заново, сама балка остаётся.
- Трещина в околошовной зоне: металл перегрет или переохлаждён при сварке на морозе. Вырезают с запасом в обе стороны от видимого конца.
- Волосяная линия под краской: проверяется после зачистки до металла. Пока краска не снята, заключение о трещине — предположение.
Важно. засверливать концы трещины и заваривать её «по месту» на балке откатных ворот бессмысленно. Норма не даёт допустимой длины трещины, а значит и критерия, по которому такой ремонт можно принять.
Три замера, которые решают судьбу балки
Геометрию меряют тремя способами, и путать их нельзя. П. 4.3 ГОСТ 30245-2003: «Местная кривизна профилей в горизонтальной и вертикальной плоскостях не должна превышать 1 мм на 1 м длины профиля». Рядом второй абзац того же пункта: «Общая кривизна не должна превышать произведения допускаемой местной кривизны (на 1 м длины) на длину профиля в метрах». Для шестиметровой балки это шесть миллиметров, а не один.
Третий замер — скручивание. П. 4.4: «Скручивание профилей вокруг продольной оси не должно превышать величины 2,0 мм плюс 0,5 мм на каждый метр длины профиля». Для шести метров это 5 мм. Скручивание страшнее кривизны: ролики катятся по наклонённым полкам и изнашиваются клином, а створка уходит верхом в сторону.
Чем это меряют в реальности
Инструмент назван в норме. П. 5.9: «Местную кривизну измеряют металлической линейкой по ГОСТ 427. Общую кривизну профиля измеряют при помощи струны, натянутой по концам профиля, и линейкой». Для скручивания п. 5.10 отправляет к угломеру по ГОСТ 5378. Рулетка и «на глаз вдоль ребра» в список не входят.
Отдельно меряют полотно. П. 5.2.3 ГОСТ 31174-2017 задаёт разность диагоналей рамочных элементов: не более 3 мм при стороне до 2000 мм и 5 мм при стороне больше. Диагонали разошлись, а балка в допуске — повело каркас створки, и варить направляющую незачем. Прогиб самого каркаса ограничен п. 8.2.4 того же стандарта величиной «не более 1/150 длины наименьшей стороны каркаса».
Причина прогиба при этом часто лежит не в балке. Перегруженная опора продавливает стенку профиля локально, и картина выглядит как усталость направляющей; два предела по весу у одной каретки разобраны в материале про роликовые опоры откатных ворот.
Вмятина в стенке: когда это ещё не брак
Удар бортом оставляет вмятину, и первый вопрос — насколько она глубокая. П. 4.5 ГОСТ 30245-2003: «Выпуклость и вогнутость стенок профилей не должна превышать 0,01 размера профиля». Для 60 мм это 0,6 мм, для 90 мм — 0,9 мм. Цифры маленькие, потому что вмятина сужает канал, по которому катаются ролики.
Выбивать вмятину кувалдой изнутри нельзя. П. 5.2.2 ГОСТ 23118-2019: «Правка проката и деталей должна проводиться способом, исключающим образование вмятин, забоин и других повреждений на поверхности проката». Ударная правка на месте даёт новые забоины, поэтому балку с вмятиной за допуском меняют, а не ровняют.
Что действительно варят
Непровар — единственный дефект шва, для которого норма даёт числовой допуск. П. 4.11 ГОСТ 30245-2003: «Непровары (несплавления) продольного шва не должны превышать 50 мм на 1 м длины профиля. Длина отдельного местного непровара не должна быть более 20 мм». Там же описан и ремонт: «Дефектные участки должны быть исправлены при помощи ручной или полуавтоматической сварки по ГОСТ 5264 и ГОСТ 8713» — с материалами под механические свойства стали профиля и с обязательной зачисткой швов после исправления.
- Оторванный кронштейн опоры: старый шов срубают, кромки зачищают, варят заново. Балка цела, если кронштейн не вырвал металл вместе с собой.
- Лопнувшая косынка: пластина между балкой и закладной — расходник, её меняют без вопросов.
- Поперечный стык: п. 5.4 ГОСТ 30245-2003 требует вырезать и отбраковать участки с поперечными швами, но допускает заварку полуавтоматом «при условии обеспечения равнопрочности шва основному металлу», а сам стык отмечают несмываемой краской.
- Катет шва: ГОСТ 5264-80 ограничивает его величиной 1,2 толщины более тонкой детали при толщине свыше 3 мм, а до 3 мм включительно — тремя миллиметрами. Раздутый катет на тонкой стенке прожигает её насквозь.
Размер шва и подготовка корня
Выпуклость шва тоже нормирована: ГОСТ 5264-80 допускает выпуклость и вогнутость углового шва до 30% катета, причём вогнутость не должна уменьшать проектный катет. И если шов двусторонний с полным проплавлением, перед сваркой с обратной стороны корень зачищают до чистого металла — иначе внутри останется несплавление, которое никто уже не увидит.
Что требовать после сварки
Ремонт заканчивается не последним движением горелки. П. 5.5.4 ГОСТ 23118-2019: «Швы сварных соединений и конструкции по окончании сварки должны быть очищены от шлака, брызг и натёков металла». Пока шлак не сбит, оценить шов невозможно.
- Плотность шва: по п. 5.5.8 швы «должны быть плотными по всей длине и не иметь видимых прожогов, сужений, перерывов, наплывов», а также подрезов и непроваров в корне.
- Кратеры: тот же пункт: «кратеры швов в местах остановки сварки должны быть переварены, а в местах окончания — заварены». Незаваренный кратер — готовая точка старта трещины.
- Клеймо: п. 5.5.5 ставит его «на расстоянии не менее 40 мм от границы шва, если нет других указаний в рабочей или технологической документации».
- Очерёдность: п. 6.4.1 требует проводить контроль качества до нанесения антикоррозионной защиты, то есть до окраски. Покрашенный шов не принимают.
Если шов не прошёл, п. 6.4.4 не оставляет вариантов: соединения исправляют по разработанной технологии и контролируют повторно. Повторно — значит второй раз, а не «мы же смотрели».
Когда замена выходит дешевле сварки
Счёт идёт не по метру балки, а по объёму сопутствующих работ. Чтобы добраться до направляющей, снимают створку, откручивают каретки, иногда срезают ловитель. Эти часы одинаковы и для подварки, и для замены, поэтому цена самой балки в сумме занимает меньше, чем кажется.
Три ситуации, где варить бессмысленно
- Скручивание за допуском: вернуть профилю прямую ось после закрутки сваркой не получится, нагрев только добавит поводку.
- Общая кривизна выше расчётной: правка на месте даст ровный участок и волну рядом, геометрию под каретки это не восстановит.
- Трещина по продольному шву: 0,95 прочности основного металла — это про заводской шов, полученный на стане. Ручная подварка вдоль всей балки такой равнопрочности не даёт.
При замене сечение и толщину стенки подбирают заново под фактический вес створки, а не копируют то, что стояло; как выбирают трубу, расписано в руководстве по выбору трубы, а порядок демонтажа старой направляющей и постановки новой — в разборе монтажа консольной балки. Длину новой балки при этом считают, а не берут по привычному коэффициенту — почему, объяснено в статье про длину направляющей откатных ворот.
Изготовление и замену направляющих, каркасов створок и закладных под откатные ворота делает завод ТЕСАРУС: сварные ограждения, ворота и калитки по размерам заказчика, Челябинск.