Ворота привезли, машина стоит у забора, монтажники разгружают полотна и просят подписать акт. По ГОСТ 31174-2017 это только первая половина истории: есть акт приёмки изделий на объекте, и есть отдельный акт сдачи-приёмки после монтажа с гарантийными обязательствами. Путать их — значит терять право на претензию именно там, где оно нужнее.
Первый акт закрывает состояние изделий на момент выгрузки, второй — качество монтажа и гарантию монтажной организации. Дефект, не отмеченный в первом, после монтажа предъявлять уже некому: изготовитель за него не отвечает, и это записано в стандарте отдельным примечанием.
Машина приехала: что смотрим до разгрузки
Пункт 9.2 задаёт список из семи позиций для приёмки ворот на объекте: количество изделий по заказу, тип изделия, наличие маркировки, габаритные размеры выборочно, внешний вид на предмет дефектов, комплектность по заказу и наличие пакета сопроводительной документации.
Маркировку ищут на самом изделии, а не на упаковке. По пункту 5.6.1 каждое изделие маркируют водостойкой краской или ярлыком с указанием производителя, условного обозначения и артикула, даты изготовления или номера заказа. Маркировка расположена на одной из сторон полотна, на видном месте. Если она уже стёрлась при разгрузке — повод разобраться до того, как ворота увезли на монтаж.
Габариты сверяют выборочно, не все ворота подряд. Инструмент задан стандартом: металлическая рулетка, штангенциркуль и набор щупов. Если у монтажников этих инструментов нет с собой, проверка по размерам сведётся к визуальной оценке.
Примечание, из-за которого теряют право на претензию
Пункт 9.3 описывает итог контроля на объекте — составляют акт приёмки и сдачи изделий. Но следом идёт примечание, которое стоит прочитать до подписи: если дефекты обнаруживаются в результате хранения или после монтажа, а при приёмке изделий они не были зафиксированы, изготовитель за это не отвечает.
Отсюда практический вывод: внешний вид и габариты смотрят до подписи акта, при дневном свете. Всё, что не отметили сейчас, потом предъявить будет нечем. Здесь же стоит проверить состояние защитного покрытия — логика подготовки поверхности перед покрытием подробно разобрана в статье про антикоррозийную обработку столбов перед установкой, принцип для ворот тот же.
Паспорт выдают на партию, а не на каждые ворота
Пункт 6.12 задаёт минимальный состав паспорта: наименование и адрес изготовителя или товарный знак, условное обозначение изделия, информация о сертификации при необходимости, номер партии или заказа, комплектность изделий и сведения о приёмке. Паспорт должен нести знак или штамп технического контроля, подтверждающий приёмку партии.
Дальше формулировка, которая удивляет заказчиков: если партия сопровождается паспортом, наличие паспорта на каждое изделие не обязательно. Требование «дайте паспорт на каждые ворота отдельно» — это условие конкретного договора с заводом, а не норма стандарта. Если в договоре такого условия нет, завод вправе выдать один паспорт на всю партию.
Пакет сопроводительной документации по пункту 9.1 шире одного паспорта: паспорт изделия, сводная исполнительная спецификация, сертификаты по требованиям соответствующих нормативных документов, технические инженерные расчёты при их наличии, и типовая инструкция по монтажу — но только если заключён единый договор на изготовление и монтаж.
Какие цифры должны быть подтверждены
Приложение Е стандарта рекомендуемое, но именно оно даёт список показателей, которые ищут в паспорте: сопротивление ветровой нагрузке и его класс, безотказность в числе циклов открывания-закрывания, статическая нагрузка в плоскости полотна, усилие ручного открывания и закрывания, прочность крепления секций полотна, прочность крепления ручек и коррозионная стойкость металлических элементов в часах. Завершает паспорт свидетельство о приёмке с формулировкой, что ворота соответствуют требованиям ГОСТ 31174 и признаны годными к эксплуатации.
За этими цифрами должна стоять проверка. Пункт 6.5 закрепляет: приёмо-сдаточные испытания партии проводит служба качества изготовителя не менее чем на двух образцах. При отрицательном результате по показателю проверку повторяют на удвоенном числе образцов именно по этому показателю; при повторном несоответствии сплошному контролю подвергают текущую и следующую партию. Это заводская процедура, но она формирует цифры, что потом попадают в паспорт.
Если в паспорте указана толщина металла полотна, стоит сверить её с заказом — разница между несущей конструкцией полотна ворот и рядовой секцией разобрана в статье про толщину металла ворот и её отличие от рядовой секции.
Два разных плана контроля, которые путают
Заводские приёмо-сдаточные испытания по пункту 6.5 — это не менее двух образцов от партии, с правилом удвоения при отрицательном результате. Это внутренняя процедура изготовителя, но протокол по ней можно запросить.
Приёмка изделий потребителем — другая процедура, пункт 6.11 и таблица 3. Для партии от 1 до 12 штук — сплошной контроль, приёмочное число по малозначительным дефектам 3, по критическим и значительным 0. Для партии 13-24 штуки — выборка 5 штук с теми же числами. Для партии от 25 штук — выборка 8 штук, приёмочные числа 4 и 1.
Разница между дефектами задана в примечании к таблице: значительные и критические — те, что нельзя устранить без замены части изделия, а также разукомплектованность. Малозначительные — устранимые, не влияющие на функциональные характеристики. Царапина на кромке, которую можно закрасить, — малозначительный дефект; перекос полотна, требующий замены секции, — значительный, и приёмочное число ноль означает браковку партии при первом же таком случае в выборке.
Комплектность: что можно привезти неустановленным
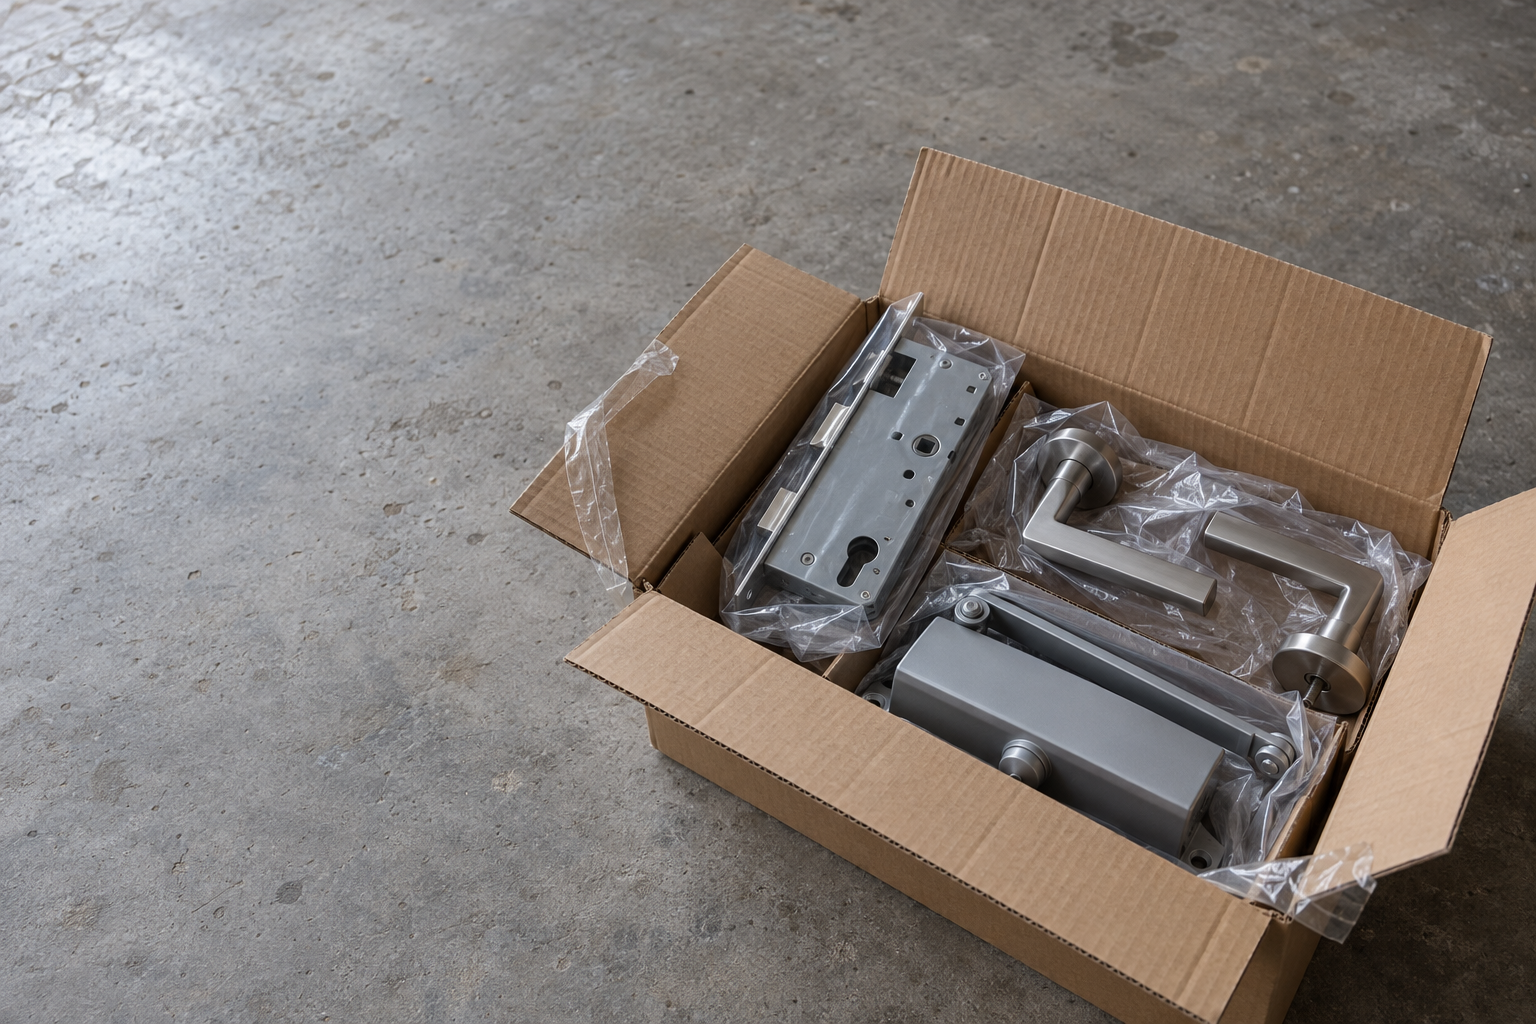
Пункт 5.7.1 разрешает привезти ворота без установленной фурнитуры: запирающие приборы, ручки управления и доводчик калитки допускается не устанавливать на заводе. Условие простое — они должны быть упакованы в отдельную тару и поставляться в комплекте с воротами. Если отдельного пакета с замком и ручками нет, а в заказе они были, — это фиксируют на приёмке, а не после монтажа.
Пункт 5.7.4 определяет состав комплекта поставки: спецификация деталей, узлов и отправочных элементов, документ о качестве — паспорт, и инструкция по эксплуатации. Все три позиции проверяются по документам.
Приёмка может проходить не только на объекте. По пункту 6.13, по договорённости сторон, её можно проводить на складе изготовителя, на складе потребителя или в ином месте, оговорённом в договоре поставки. Если приёмка прошла на заводе, акт должен быть подписан там, а не переноситься на день монтажа.
Если в заказ входит автоматика, документы на неё идут отдельным блоком — требования к приводу и безопасности разобраны в статье про безопасность автоматических ворот и требования к фотоэлементам.
Второй акт — после монтажа
Пункт 11.2 задаёт отдельный документ для этапа монтажа: окончание монтажных работ должно быть подтверждено актом сдачи-приёмки, включающим гарантийные обязательства производителя работ. Это не тот акт, что подписывался при разгрузке машины — тот фиксировал состояние изделий, этот фиксирует качество монтажа и гарантию монтажной организации.
Монтаж должны выполнять специализированные строительные организации или монтажные бригады изготовителя, работающие по типовой инструкции, утверждённой руководителем изготовителя. По завершении монтажа пункт 11.5 требует сделать отметку в сопроводительной документации на ворота — в паспорте, инструкции по эксплуатации, гарантийных обязательствах.
Что стандарт про гарантию не обещает
Раздел 12 даёт одну конкретную цифру: гарантийный срок с момента продажи изделия составляет не менее одного года. Точка отсчёта — момент продажи, а не момент монтажа. Гарантия действует при условии, что потребитель соблюдал правила транспортирования, хранения, монтажа, эксплуатации и область применения, установленные в нормативной и проектной документации.
Чего стандарт не даёт: срок службы ворот в годах не нормируется вообще — в паспорте есть строка «гарантийный срок службы, лет», но число заполняет изготовитель по своим расчётам. Гарантия на автоматический привод стандартом тоже не задана, потому что привод исключён из области применения этого документа — любая цифра по приводу берётся из договора, а не из ГОСТ 31174.
| Этап | Что проверяем | Пункт стандарта | Чем подтверждается |
|---|---|---|---|
| До разгрузки | Количество, тип, маркировка, габариты выборочно, внешний вид, комплектность | 9.2, 5.6.1 | Визуальный осмотр, рулетка, штангенциркуль, набор щупов |
| По документам | Паспорт партии, спецификация, сертификаты, отдельная тара для фурнитуры | 6.12, 9.1, 5.7.1, 5.7.4 | Пакет сопроводительной документации, штамп техконтроля в паспорте |
| На приёмке (акт первый) | Итоговое соответствие заказу, фиксация видимых дефектов | 9.3 и примечание | Акт приёмки и сдачи изделий на объекте |
| После монтажа (акт второй) | Качество монтажа, гарантия монтажной организации, отметка в паспорте | 11.2, 11.5 | Акт сдачи-приёмки с гарантийными обязательствами |
Частые вопросы
Частые вопросы
Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, ворота и калитки по размерам заказчика — контакты и каталог на tesarus74.ru.