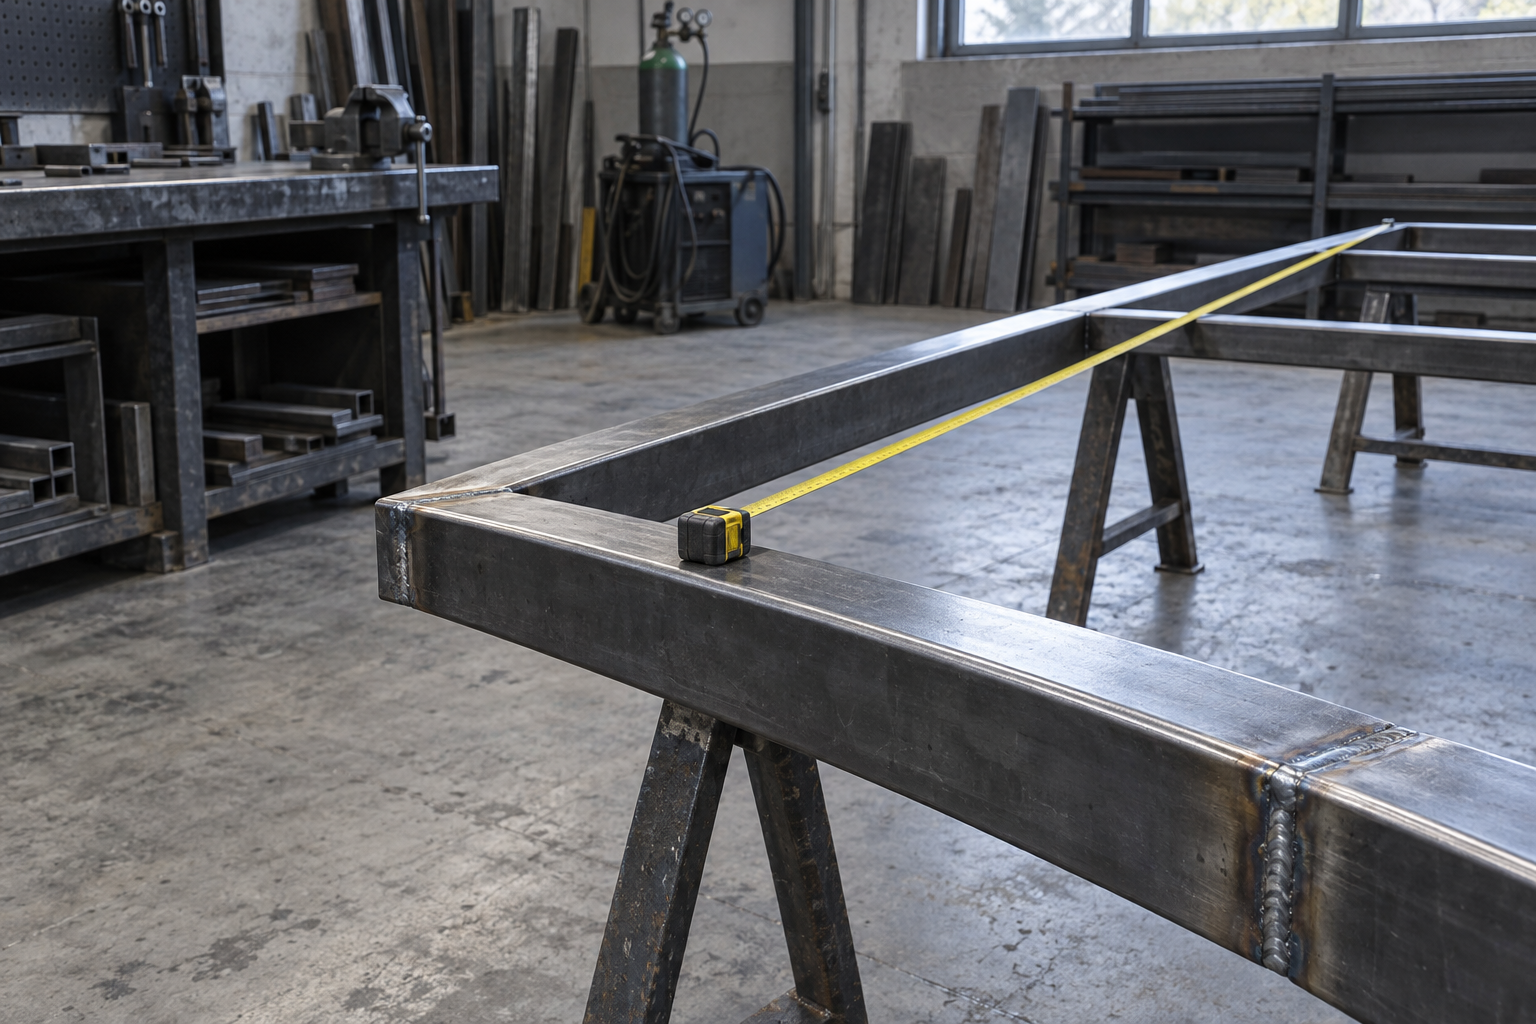
Плюс-минус 5 мм на габарит полотна и 3 мм на разность диагоналей при стороне до 2000 мм — это ГОСТ 31174-2017, п. 5.2.2 и п. 5.2.3. Если сторона больше 2000 мм, разность диагоналей допускается до 5 мм. Это всё, что стандарт нормирует числом: на раму, на толщину покрытия, на сечение шва своих цифр у него нет, он отсылает к документации завода.
Две цифры, которые можно проверить рулеткой
Меряете ширину и высоту полотна ворот. Сравниваете с номинальным размером из заказа. Расхождение до 5,0 мм в любую сторону — норма, это прямо п. 5.2.2 ГОСТ 31174-2017: «Предельные отклонения от номинальных габаритных размеров полотен изделий не должны превышать плюс-минус 5,0 мм». Больше 5 мм — повод писать претензию.
Второй замер — по диагоналям. Растягиваете рулетку от одного угла полотна до противоположного, потом от второго угла до четвёртого. Два числа. Их разность и есть та величина, которую нормирует п. 5.2.3: не более 3 мм при наибольшей стороне до 2000 мм, не более 5 мм — если сторона больше. Смысл этого замера не в размере, а в перекосе: полотно может быть идеально по габариту и при этом иметь форму параллелограмма вместо прямоугольника. Диагонали это сразу показывают, габаритные размеры — нет.
Инструмент, которым разрешено мерить, тоже прописан. П. 8.1.1 отсылает к ГОСТ 26433.0 и ГОСТ 26433.1 по методам, а сами предельные отклонения измеряют металлической рулеткой по ГОСТ 7502, штангенциркулем по ГОСТ 166 и набором щупов по ГОСТ 8925. Никакой «визуальной оценки на глаз плюс-минус» для этих двух цифр стандарт не предполагает — только инструмент.
На раму числа нет
Здесь стоит быть честным: отдельного числового допуска на раму или каркас ворот в ГОСТ 31174-2017 нет. Для рамочных элементов нормируется только разность диагоналей — то есть геометрическая форма, а не абсолютные размеры сечения или прямолинейность профиля. Это следует из формулировки п. 5.2.1: «Геометрические размеры и предельные отклонения от них элементов, узлов и деталей ворот… должны быть приведены в рабочей, проектной и конструкторской документации предприятия-изготовителя». Точность считается по другим стандартам — п. 5.2.4 отсылает к ГОСТ 21778, ГОСТ 21779, ГОСТ 21780 с учётом конкретной конструкции и технологии.
Практический вывод для человека с рулеткой: если расхождение найдено не в габарите полотна и не в диагоналях, а где-то в размерах самой рамы или сечения профиля — искать норму в ГОСТ 31174 бессмысленно, там её нет. Нужно смотреть техническую документацию завода-изготовителя, где сечение рамы и её точность фиксируются под конкретный заказ. Кстати, о сечении: какую трубу выбрать для распашных ворот — вопрос той же документации изготовителя, а не ГОСТ 31174.
Полтора метра и 300 люкс
Дальше в стандарте идёт пункт, который выглядит как общая фраза про «красоту», а на деле — измеримая процедура приёмки. П. 5.3.7: «Внешний вид изделий (цвет, глянец, текстура поверхности) должен соответствовать образцам-эталонам, утвержденным руководителем предприятия-изготовителя. Дефекты поверхности, различимые невооруженным глазом с расстояния 1,5 м при освещении не менее 300 лк, не допускаются».
Здесь заданы обе переменные, от которых зависит результат спора о качестве покраски. Расстояние — 1,5 м, не «на вытянутую руку» и не «в упор». Освещённость — не менее 300 лк, не полутёмный склад и не яркое солнце сбоку. Если дефект виден при этих условиях — он не допускается. Если не виден — формально претензии нет, даже если дефект найден лупой с 10 см. Это превращает субъективный «нравится — не нравится» в процедуру с двумя заданными параметрами, которую можно повторить у любого приёмщика.
Что смотрят в сварном шве
Качество шва в стандарте описано отдельным перечнем, и это п. 5.3.5, а не про размеры шва — размеры разбираются в другом пункте, об этом ниже. Дословно: «металл шва и граничной зоны не должен иметь трещин, кратеры швов в местах остановки (окончания) сварки должны быть переварены (заварены); швы должны иметь гладкую или равномерно чешуйчатую поверхность без резких переходов к основному металлу; швы должны быть плотными по всей длине и не иметь прожогов, сужений, наплавов, непроваров, шлаковых включений и др.»
Это конкретный список для осмотра: трещины, незаваренные кратеры, резкий переход шва к основному металлу, прожоги, сужения, наплавы, непровары, шлаковые включения. Любой пункт из списка — брак по этому же критерию п. 5.3.7: дефект должен быть виден с 1,5 м при 300 лк, иначе формальных оснований для претензии по внешнему виду нет, хотя по прочности шва вопрос остаётся отдельным.
Прочность шва нормируется отдельно, п. 5.3.6: «Временное сопротивление разрыву металла сварного шва должно быть не ниже требований, предъявляемых к основному металлу». А вот размеры самого шва — это уже третий, отдельный пункт, 5.2.5: отклонения размеров швов от заданных берутся не из самого ГОСТ 31174, а из ГОСТ 5264, ГОСТ 8713, ГОСТ 11533, ГОСТ 11534, ГОСТ 14771, ГОСТ 23518, в зависимости от способа сварки. То есть в стандарте на ворота три разных пункта про шов: допуски на размер, качество поверхности и прочность — и их часто ошибочно сводят в одну ссылку.
Покрытие: что нормируется, а что нет
Для элементов из углеродистых сталей п. 5.3.4.1 разрешает четыре варианта защиты: металлическое покрытие по ГОСТ 9.301, лакокрасочное по ГОСТ 9.032, порошковое полимерное по ГОСТ 9.410 или комбинированное двухслойное — металл плюс лакокраска или порошок. Какой из вариантов применён — смотрится в документации на конкретное изделие.
Класс внешнего вида лакокрасочного покрытия лицевых поверхностей — не ниже IV по ГОСТ 9.032, это п. 8.2.10. На нелицевых поверхностях дефекты покрытия не нормируются вообще, кроме одного случая — непрокрасов, то есть мест, где слой краски пропущен полностью. Это важно понимать при приёмке: неровность внутренней стороны рамы — не брак, а голый металл без краски в этом месте — брак.
Адгезия покрытия нормируется числом баллов, не микронами: не более 2 баллов по ГОСТ 15140 и 1 балл по ГОСТ 31149 (п. 5.3.4.2). Проверяют это методом решетчатых надрезов — тем же ГОСТ 15140 и ГОСТ 31149, п. 8.2.9. А вот толщина покрытия числом в самом ГОСТ 31174 не задана: п. 5.3.4.2 прямо отсылает требования по толщине к нормативным или техническим документам на изделия конкретных типов. Поэтому любая цифра микрон со ссылкой именно на этот ГОСТ — домысел, её там нет. Про подготовку поверхности перед покрытием и антикоррозийную обработку есть отдельный материал: столбы для забора: антикоррозийная обработка перед установкой.
Единственное число про коррозию
В разделе про коррозионную стойкость стандарт называет одно конкретное число часов — но относится оно не к стали. П. 5.3.3: «Коррозионная стойкость элементов воротных конструкций из алюминиевых профилей при испытании в нейтральном соляном тумане должна быть не менее 1000 ч согласно ГОСТ 22233». Это именно про алюминиевые профили, а не про стальные элементы ворот, у которых защита в стандарте описывается через способы (см. предыдущий раздел), а не через час испытаний в тумане.
Там же, в этом же пункте, есть формулировка про сроки: «в технической документации изготовителя рекомендуется указывать сроки возобновляемости защитных покрытий». Это рекомендация к документации завода, не числовое требование самого ГОСТа.
Отдельно — отверстия под болтовые соединения. П. 5.2.6: номинальные диаметры отверстий и предельные отклонения от них принимают по ГОСТ 23118, в зависимости от способа образования отверстия и типа болтового соединения. Ещё одна точка, где точная цифра не в ГОСТ 31174, а в другом документе, на который он ссылается.
Что спросить у завода вместо ГОСТа
Если собрать все места, где ГОСТ 31174-2017 отсылает к документации изготовителя, а не даёт число сам, получается конкретный список вопросов для завода: допуск на размеры рамы и каркаса (в самом ГОСТе его нет, есть только п. 5.2.1 — в документации изготовителя), толщина защитного покрытия в микронах (п. 5.3.4.2 отсылает к документам на конкретное изделие), рабочие сечения сварных швов (п. 5.2.5 — в технологической документации), сроки возобновляемости покрытия (рекомендация п. 5.3.3, не требование).
Это не пробел, который завод обязан прикрыть от себя. Это то, как устроен сам стандарт: два числа он задаёт сам — 5 мм на габарит полотна и 3-5 мм на диагонали, остальную точность отдаёт на уровень рабочей и конструкторской документации предприятия. Толщина металла самого полотна — из той же категории вопросов к заводу, и об этом отдельно: толщина металла ворот: отличие от рядовой секции.
| Что мерим | Чем мерим | Норма | Пункт стандарта |
|---|---|---|---|
| Габарит полотна | Рулетка по ГОСТ 7502 | плюс-минус 5,0 мм | 5.2.2 |
| Разность диагоналей | Рулетка по ГОСТ 7502 | 3 мм при стороне до 2000 мм, 5 мм при большей | 5.2.3 |
| Внешний вид поверхности | Осмотр с 1,5 м при 300 лк | дефекты, различимые в этих условиях, не допускаются | 5.3.7 |
| Адгезия покрытия | Метод решетчатых надрезов | не более 2 баллов по ГОСТ 15140, 1 балл по ГОСТ 31149 | 5.3.4.2, 8.2.9 |
| Качество шва | Осмотр (трещины, непровары, шлаковые включения и др.) | перечень дефектов не допускается | 5.3.5 |
| Отверстия под болты | Штангенциркуль по ГОСТ 166 | по ГОСТ 23118 | 5.2.6 |
Частые вопросы
Частые вопросы
Завод ТЕСАРУС варит сварные и 3D ограждения, ворота и калитки по размерам заказчика в Челябинске. Все допуски и параметры покрытия фиксируются в документации на конкретный заказ — подробности на tesarus74.ru.