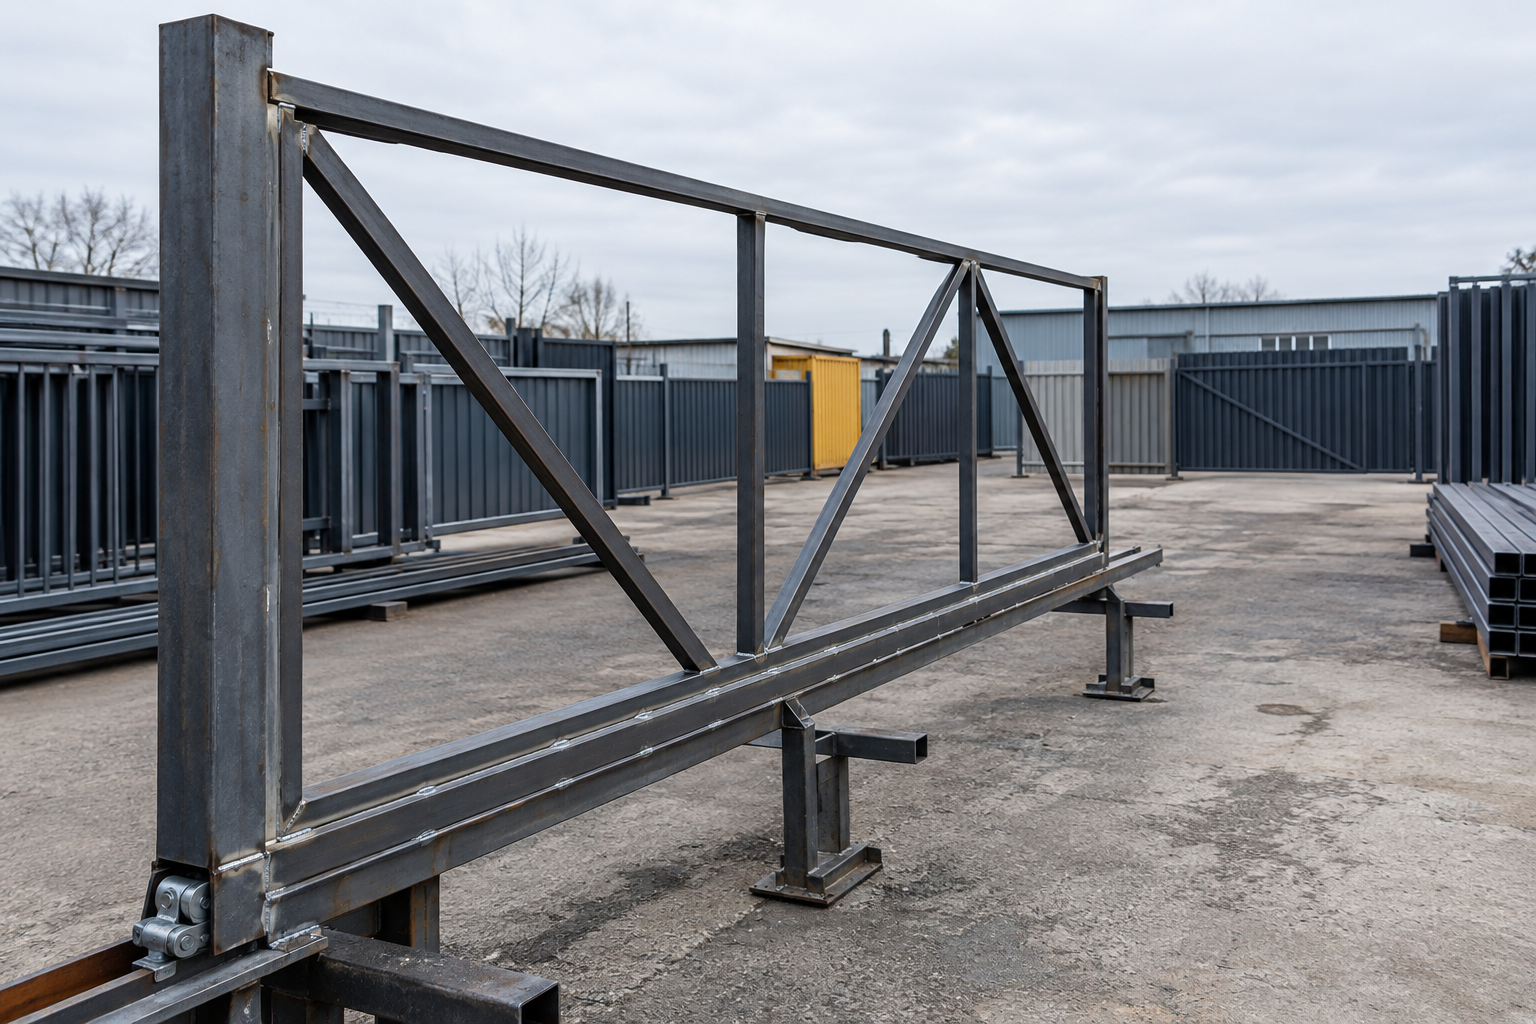
ГОСТ 23118-2019 разрешает отклонение размеров шва только в пределах, заданных ГОСТ 5264, ГОСТ 8713, ГОСТ 11533, ГОСТ 11534, ГОСТ 14771 и ГОСТ 23518 — и это единственная официальная планка, за которую нельзя выходить, если каркас откатных ворот должен остаться в размер. На практике проблема почти всегда начинается не с самого шва, а с порядка, в котором его накладывают: сварщик прихватывает раскосы в произвольной последовательности, металл стягивает неравномерно, и полотно после остывания уводит в сторону на несколько миллиметров — для откатной створки этого достаточно, чтобы ролик перестал идти по направляющей ровно.
Разбираемся, что конкретно нормируют стандарты для сварного каркаса откатных ворот: какое отклонение шва допустимо, как меняется радиус гиба под класс прочности стали, где кромку обязаны довести механической обработкой и какую нагрузку каркас обязан выдержать перед сдачей. Порядок швов для похожего узла уже разбирали в статье про сварку калитки из профильной трубы — здесь тот же принцип, но в масштабе каркаса, который тяжелее и жёстче.
Что нормирует ГОСТ в размере и чистоте шва
Единственная измеримая планка для размера шва — совпадение с допусками смежных стандартов. Пункт 5.5.3 ГОСТ 23118-2019 говорит прямо: отклонение размеров швов сварных соединений от проектных не должно превышать значений, указанных в ГОСТ 5264, ГОСТ 8713, ГОСТ 11533, ГОСТ 11534, ГОСТ 14771 и ГОСТ 23518. Для каркаса откатных ворот это означает, что швы на стойках, раскосах и верхней балке нельзя накладывать на глаз — размер катета закладывается в технологическую документацию заранее, а не подбирается сварщиком по ходу дела.
Чистота шва после сварки
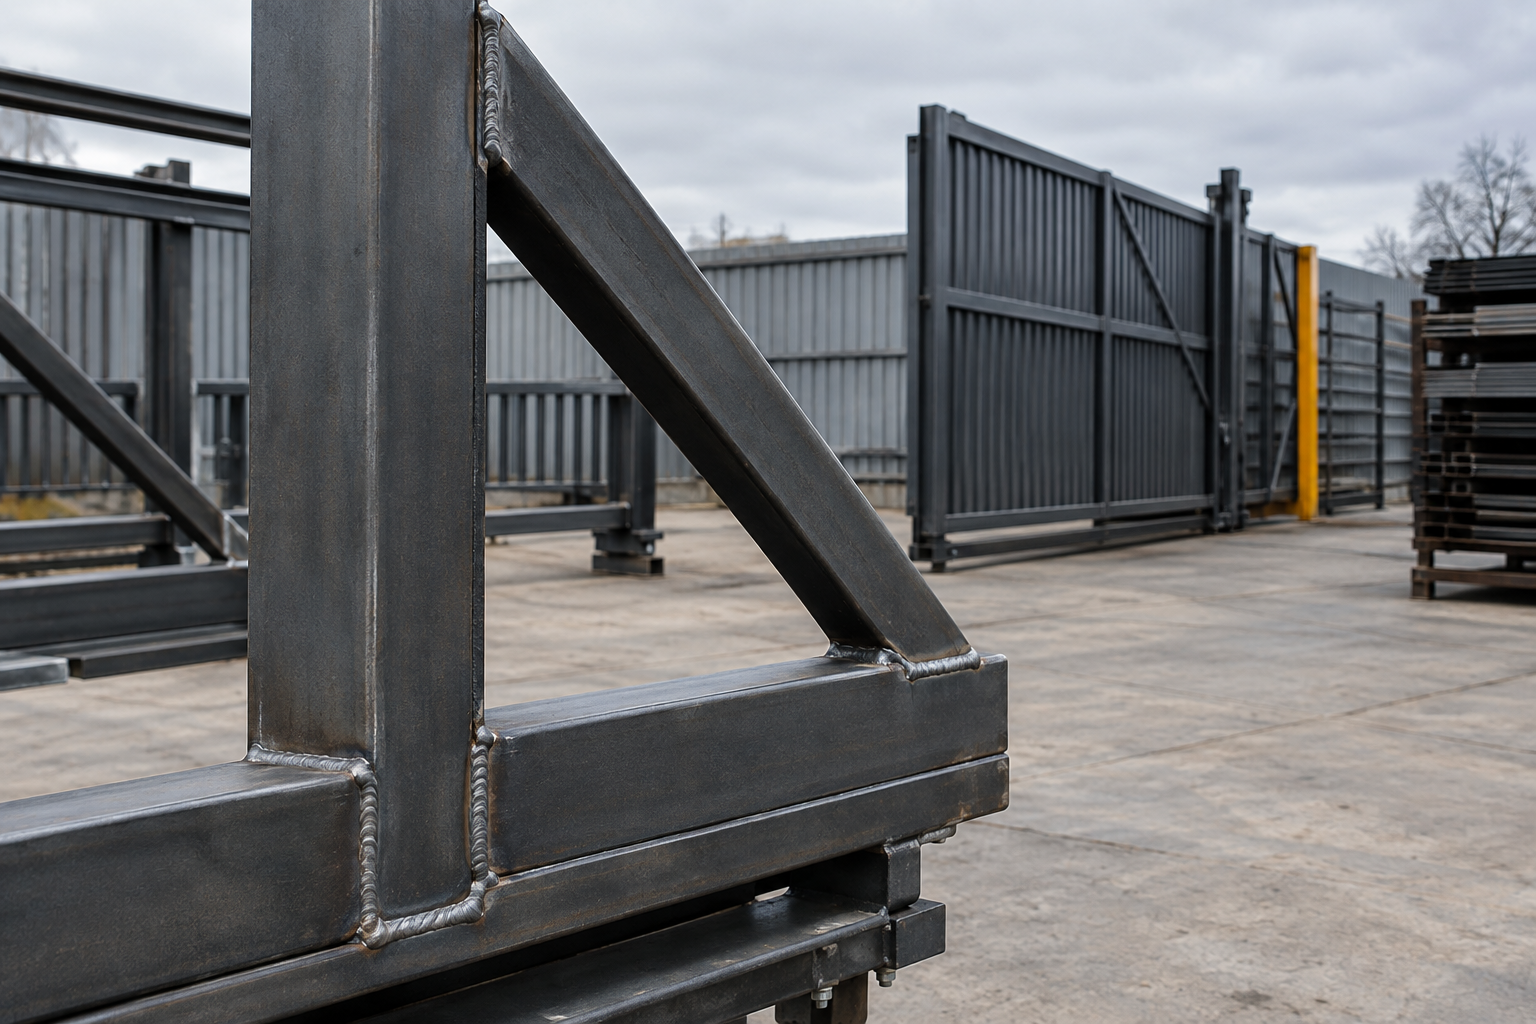
Пункт 5.5.4 того же ГОСТа требует, чтобы швы и вся конструкция по окончании сварки были очищены от шлака, брызг и натёков металла. Для каркаса это не косметика: наплыв на стыке раскоса со стойкой меняет геометрию узла на доли миллиметра, а таких узлов на одной створке десятки — разброс копится.
- Шлак: счищается механически, не должен маскировать реальную форму шва при осмотре.
- Брызги металла: убираются с прилегающих поверхностей, иначе искажают замер катета шва.
- Натёки: зачищаются заподлицо, чтобы деталь легла в сборочный стапель без зазора.
Клеймо сварщика
Пункт 5.5.5 фиксирует ещё одно требование: клеймо сварщика ставится на расстоянии не менее 40 мм от границы шва, если рабочая или технологическая документация не указывает иначе. На каркасе с плотной сеткой швов это ограничивает, где физически можно поставить клеймо, не задев соседний узел — решение принимает технолог заранее, а не сварщик на месте.
Радиусы гиба: класс прочности стали меняет допуск
Как только в спецификации появляется сталь прочнее обычной, меняются и требования к гибке деталей каркаса. Пункт 5.2.4 ГОСТ 23118-2019 предписывает: для деталей из сталей С345 — С390 внутренний радиус должен быть увеличен в 1,5 раза, а из сталей С440 и более высокой прочности — в 3,0 раза. Это не рекомендация, а обязательный множитель к тому радиусу, который был бы у обычной низкоуглеродистой стали.
| Класс прочности стали / условие | Требование | Источник |
|---|---|---|
| С345 — С390 | внутренний радиус гиба увеличивается в 1,5 раза | ГОСТ 23118-2019, п.5.2.4 |
| С440 и выше | внутренний радиус гиба увеличивается в 3,0 раза | ГОСТ 23118-2019, п.5.2.4 |
| С400, кромки не под сварку | механическая обработка: строжка, фрезерование, абразивный круг | ГОСТ 23118-2019, п.5.2.5 |
Разница между 1,5 и 3,0 — это и есть граница, которую легко пропустить, если каркас собирают по старому чертежу без сверки марки стали. Взяли деталь из С440 и погнули по радиусу, рассчитанному для обычной стали, — получили микротрещины на внешней стороне гиба, которые не видно глазом, но которые проявятся при первой серьёзной нагрузке на створку.
Кромки, которые не идут под сварку
Отдельно нормируется работа с кромками, которые не подлежат сварке. Пункт 5.2.5 требует: кромки деталей из стали С400 после воздушно-дуговой и ручной кислородной резки, не подлежащие сварке, должны быть механически обработаны — строжкой, фрезерованием, абразивным кругом и подобными методами. Пропущенный этап здесь не портит сам шов, но оставляет на каркасе необработанную кромку, которая потом мешает точной стыковке обшивки или заполнения.
Сечение трубы и толщина шва
Каркас откатных ворот чаще всего варят из профильной трубы, и здесь у стандарта есть отдельная планка — уже не для стального листа, а именно для сварного профиля. Пункт 5.5.3 ГОСТ 30247.0-94 задаёт предельную высоту шва в долях толщины стенки s.
- Труба 20х20 и 25х25 мм, стенка 1,5 — 2,0 мм (включая печную сварку): шов не более 2,5s.
- Труба 60х60х4 мм: шов не более 3s.
Для усиленного каркаса из профиля 60х40, который разбирали в отдельной статье про ворота из профильной трубы 60х40, эта планка работает так же: чем толще стенка, тем больше металла закладывается в сам шов, и превышение здесь так же заметно на контроле, как и недостаток.
Испытание нагрузкой перед приёмкой
Прочность каркаса на сварке не заканчивается — готовое полотно проверяют статической нагрузкой перед тем, как признать его соответствующим стандарту.
300 секунд под нагрузкой
Пункт 8.2.3 ГОСТ 31174-2017 описывает условие приёмки: испытание образцов считают удовлетворительным, если под действием контрольного значения нагрузки P в течение (300 +/- 5) с в образцах не возникло разрушений, а перемещение створки или полотна от первоначального положения не превысило 7%. Пять минут под нагрузкой и предел смещения в 7% — вот два числа, по которым каркас либо проходит приёмку, либо возвращается на доработку.
Важно. испытание нагрузкой проверяет не сам шов, а весь узел целиком — и накопленные на этапе сварки мелкие отклонения размера или пропущенная механическая обработка кромки всплывают именно здесь, когда каркас уже собран и его нельзя быстро переварить.
Что указать в заказе, чтобы каркас не повело
Сварка по нормативу начинается не в цехе, а в заказе: чем точнее заданы параметры, тем меньше поводов у сварщика гадать на глаз. Даже точная выставка створки в проёме — тема отдельного разбора о том, как выставить ворота из профтрубы, чтобы створки не цепляли, — начинается с того, что каркас изначально сварен в размер.
- Класс прочности стали: от него зависит множитель радиуса гиба — 1,5 или 3,0 раза.
- Сечение и толщина профильной трубы: определяет предельную высоту шва в долях толщины стенки.
- Способ резки кромок: если кромка не идёт под сварку, для стали С400 нужна механическая доработка.
- Расположение клейм и точек контроля: технолог закладывает их в документацию заранее, с отступом не менее 40 мм от шва.
Собрать каркас, который держит размер после остывания металла, можно только если порядок швов и параметры каждого из них прописаны до того, как сварщик взял в руки держак. ТЕСАРУС варит сварные ограждения, откатные ворота и калитки по размерам заказчика на собственном производстве в Челябинске — оставить заявку на расчёт можно на tesarus74.ru.