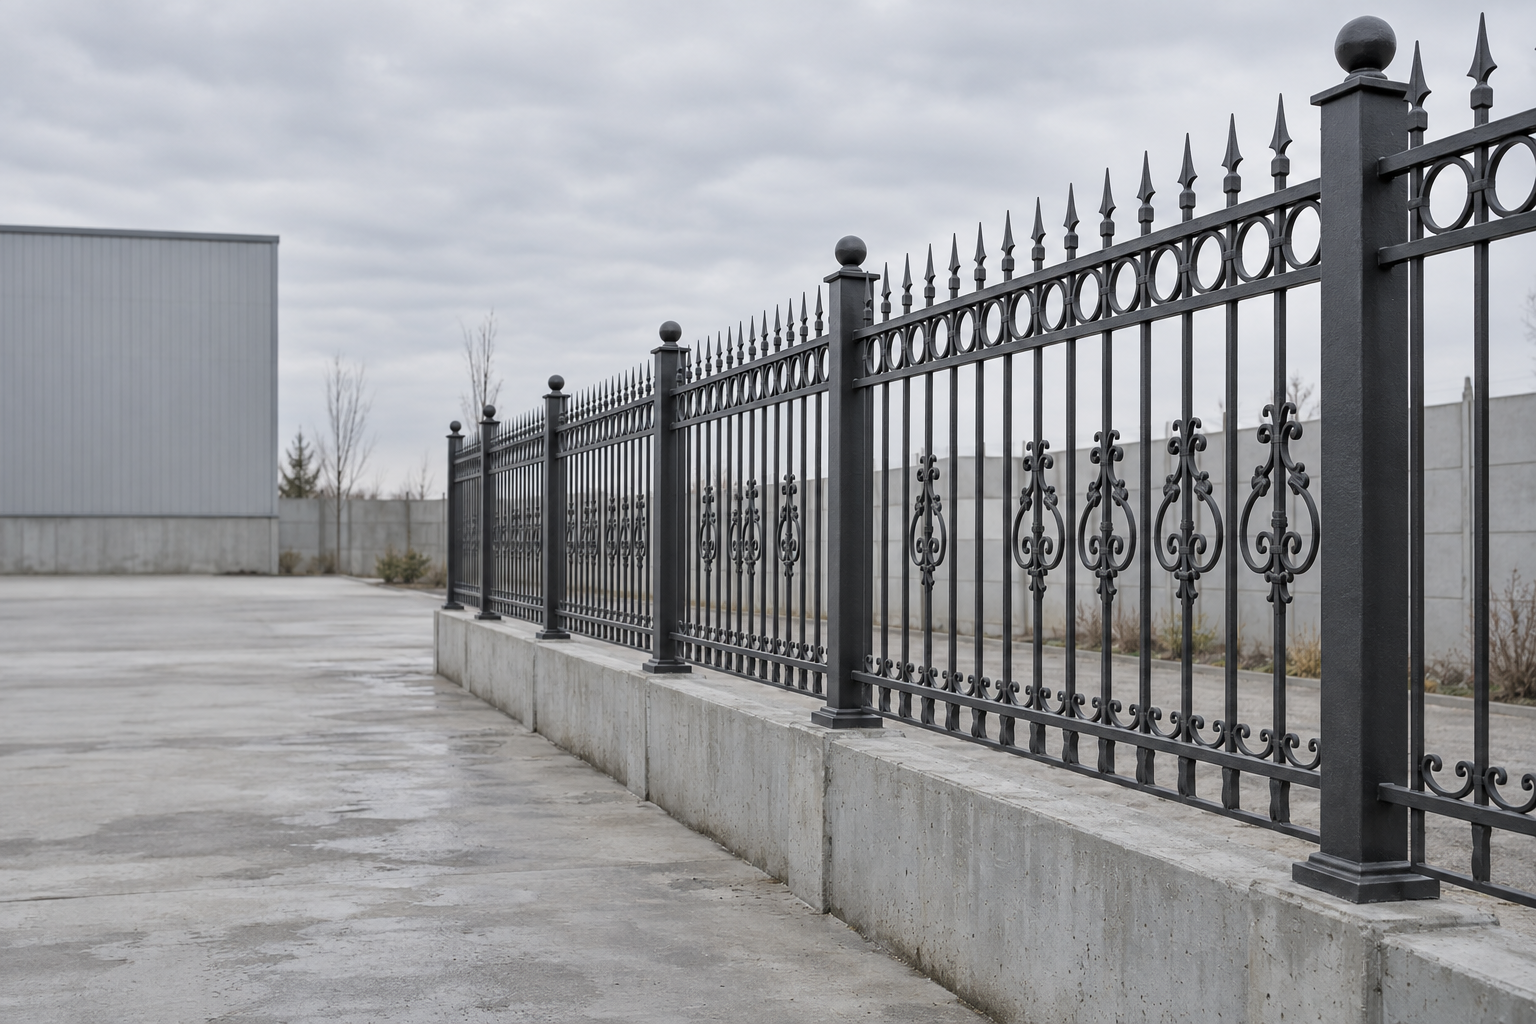
Мастер берёт штангенциркуль и промеряет прут волюты в самой тонкой точке завитка — 1,8 мм. Партию декора уже согласовали с заказчиком, сварщик готов встать в очередь на цинкование, но именно этот замер решает, пойдёт ли деталь в ванну или её нужно менять на более толстый прокат. Ошибка здесь не видна ни на складе, ни в первый год эксплуатации — она проявится ржавчиной через сезон-два, когда покрытие на тонком металле окажется непредсказуемо тонким.
Кованый забор проходит четыре проверки до того, как на него нанесут краску или отправят на монтаж: замер металла, контроль сварных узлов, подготовку поверхности и измерение слоя защиты. Каждая точка привязана к пункту ГОСТа и конкретному допуску.
Замер стенки прута решает, будет ли деталь цинковаться
Горячее цинкование не рекомендуется применять на металле тоньше 2 мм — из-за возможных деформаций и невозможности гарантировать толщину покрытия (ГОСТ 9.307-2021, п. 4.1.6). Для кованого декора это не абстрактное правило: тонкие ветки розетки, лепестки и завершения волют часто оказываются именно в этой зоне риска, тогда как основной каркас секции обычно куют из более толстого прута.
Перед цинкованием изделия проверяют на соответствие требованиям к качеству поверхности и швов в объёме 2-5% от партии, но не менее трёх изделий, а единичные изделия — в 100%-ном объёме (п. 4.1.4). Если кованая секция или ворота — штучное изделие, проверка идёт полностью, без выборки.
Что происходит, если замер пропустили
- Деформация в ванне: тонкий прут может изменить форму под воздействием температуры цинкования, и рисунок узора искажается.
- Непрогнозируемая толщина покрытия: на тонкой стенке невозможно гарантировать стабильный слой цинка по всей длине детали.
- Скрытый брак: внешне деталь выглядит нормально, дефект вскрывается только при контроле толщины или уже в процессе эксплуатации.
Сварка узлов до цинкования: зазоры и скругления
Следующая точка — геометрия сварного шва. Швы должны быть равномерными, плотными и сплошными по всей длине, зачищенными от шлака, без зазоров, пор, свищей, трещин и шлаковых включений (п. 4.3.11). Отдельно нормируется зазор в нахлёсточных соединениях: если шов прерывистый, между элементами должен быть гарантированный зазор не менее 4 мм (п. 4.3.13) — иначе цинк не проникнет в стык, и там останется незащищённая полость.
Для кованого декора не менее важен другой пункт: острые углы и кромки, кроме технически обоснованных случаев, должны быть скруглены радиусом не менее 0,3 мм (п. 4.3.14). В узоре много острых окончаний — концы завитков, острия пик, грани листьев, и каждое такое место без скругления становится точкой, где покрытие ложится тоньше номинала.
Важно. проверка зазоров и скруглений идёт до отправки на цинкование — исправить геометрию узла, когда деталь уже покрыта цинком, нельзя без повреждения покрытия.
Подготовка поверхности перед окраской: что отбраковывают
Если забор дополнительно окрашивают — по цинку или вместо цинкования — деталь проходит отдельную подготовку поверхности. На ней не допускаются заусенцы, острые кромки радиусом менее 2,0 мм, сварочные брызги, наплывы пайки, прижоги и остатки флюса (ГОСТ 9.402-2004, п. 4.4). Более жёсткое правило касается степени очистки: поверхности со степенью очистки 4 окрашиванию не подлежат вовсе (п. 5.12.3). Деталь с такой поверхностью нельзя просто закрасить погуще — её возвращают на повторную обработку.
Где кованый декор теряется чаще всего
- Заусенцы на резных элементах: после обрезки листьев и лепестков они остаются незамеченными и под краской становятся точками коррозии.
- Сварочные брызги на стыках: в местах приварки декора к каркасу брызги часто пропускают при подготовке.
- Заниженная степень очистки: деталь красят на глаз, не проверив реальную степень очистки перед нанесением материала.
Общий обзор методов защиты, включая цинкование и окраску вместе, разобран в статье про антикоррозийную обработку металлического забора. А как красить готовый кованый узор без потери рисунка — в материале о покраске кованого забора.
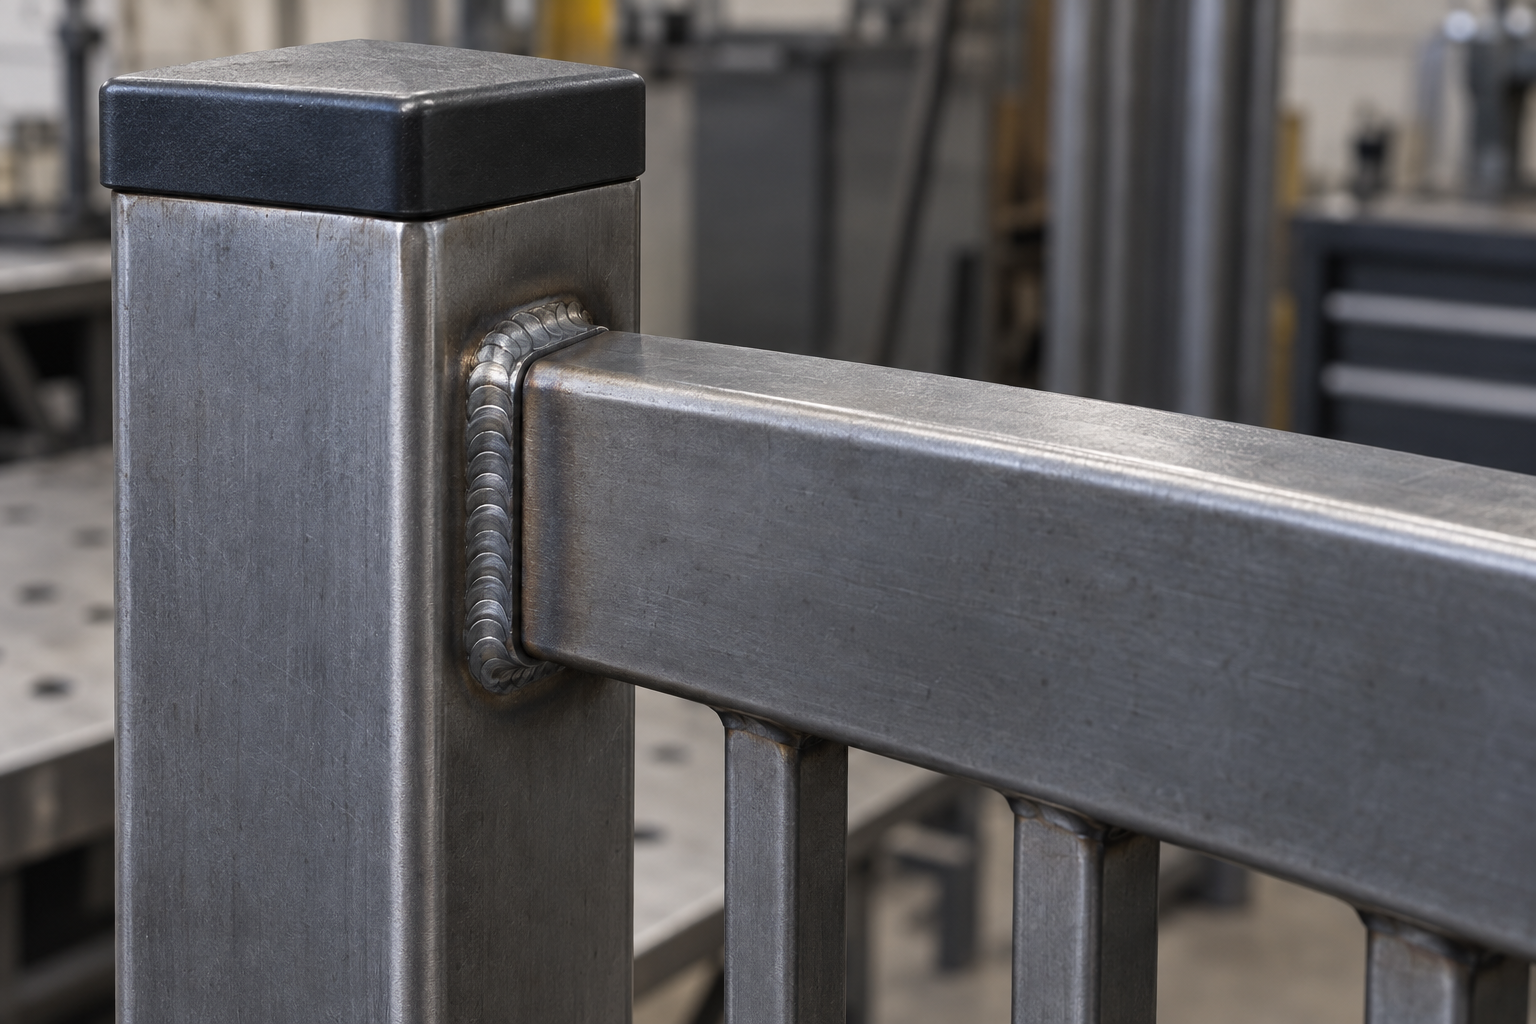
Контроль толщины цинка: сколько деталей проверяют и когда
После цинкования наступает контроль толщины покрытия. Норма простая: не менее 40 мкм (п. 4.5.5) — это минимум, а не среднее значение, недомер на отдельном участке уже нарушение. Контролю толщины и прочности сцепления подвергают не всю партию, а выборку (п. 7.5):
- Элементы конструкций: до 1%, но не менее 3 штук от партии.
- Сварные узлы: до 5%, но не менее одного узла от партии.
- Резьбовые крепёжные детали: до 0,5%, но не менее 3 штук от партии.
Именно на сварных узлах толщина покрытия чаще всего отклоняется от нормы — там металл менял свойства при нагреве, и цинк ложится неравномерно. Кованый завиток, приваренный к каркасу, стоит проверять отдельно, а не полагаться на замер плоской панели рядом. Та же логика применима к опорным столбам того же забора — подробнее об их обработке перед установкой в статье про антикоррозийную обработку столбов для забора.
Хранение между операциями: часы, которые решают исход
Даже правильно подготовленная и покрытая деталь может потерять защиту на этапе хранения между операциями. Для изделий с неметаллическими неорганическими покрытиями срок между подготовкой поверхности и окраской ограничен: не более 72 часов для окрашивания жидкими лакокрасочными материалами и не более 16 часов — для электроосаждаемых и порошковых полимерных материалов (ГОСТ 9.402-2004, п. 4.3). Если деталь пролежала дольше, поверхность успевает окислиться заново, и предыдущий этап подготовки обесценивается.
Отдельное требование касается уже готовых оцинкованных изделий: рядом с местом их хранения не допускается проведение сварочных работ (п. 10.5). Брызги и нагрев от сварки повреждают готовое покрытие соседних деталей. На практике это требование нарушают чаще других: цинкованные секции складируют рядом с участком, где довариваривают петли или крепёж для других заказов.
Эксплуатация и момент, когда пора принимать решение о ремонте
Установленный забор продолжает жить по тем же нормам. Использовать изделие с цинковым покрытием при температуре свыше 250°C не рекомендуется, максимальная рекомендуемая температура при непрерывном воздействии на покрытие — не более 200°C (ГОСТ 9.307-2021, п. 11.1). Для забора это скорее теоретический предел, важный, если рядом с оградой планируется мангальная зона.
Категория размещения изделия определяет способ защиты от климатических воздействий при эксплуатации (ГОСТ 15150-69, п. 20) — этот параметр стоит уточнять у поставщика при заказе: забор на открытом участке и забор под навесом требуют разного подхода к защите.
Когда на поверхности уже эксплуатируемого забора появляются дефекты покрытия разного размера, оценку ведут по наибольшему дефекту, который достаточно многочислен на осматриваемой площади, чтобы считаться типичным (ГОСТ 9.407-2015, п. А.1.2). Это правило и определяет решение: крупный характерный дефект на локальном участке — повод для ремонта участка. Тот же дефект, распределённый по всей поверхности, — повод пересмотреть всю систему защиты. Подробнее об этом — в материале про защиту забора от коррозии.
| Этап процесса | Пункт ГОСТа | Допуск или срок | Что проверяют |
|---|---|---|---|
| Замер стенки прута | 9.307-2021, п. 4.1.6 | не менее 2 мм | толщину металла перед решением о цинковании |
| Проверка перед цинкованием | 9.307-2021, п. 4.1.4 | 2-5% партии, не менее 3 шт, единичные — 100% | соответствие требованиям к швам и поверхности |
| Зазор в нахлёсточном шве | 9.307-2021, п. 4.3.13 | не менее 4 мм | гарантированный проход цинка в стык |
| Скругление кромок | 9.307-2021, п. 4.3.14 | радиус не менее 0,3 мм | острые углы и окончания декора |
| Подготовка перед окраской | 9.402-2004, п. 4.4 | без заусенцев и кромок радиусом менее 2,0 мм | заусенцы, брызги, прижоги, остатки флюса |
| Допуск к окрашиванию | 9.402-2004, п. 5.12.3 | степень очистки 4 — запрет окраски | степень очистки поверхности |
| Толщина цинка | 9.307-2021, п. 4.5.5 | не менее 40 мкм | минимальную толщину покрытия |
| Выборка на контроль толщины | 9.307-2021, п. 7.5 | элементы — до 1% (не менее 3), узлы — до 5% (не менее 1), крепёж — до 0,5% (не менее 3) | долю деталей от партии, подлежащую замеру |
| Хранение до окраски | 9.402-2004, п. 4.3 | 72 ч (жидкие материалы) / 16 ч (порошковые, электроосаждаемые) | срок между подготовкой поверхности и окраской |
| Хранение готовых изделий | 9.307-2021, п. 10.5 | запрет сварки рядом со складом | соседство сварочных работ с оцинкованными изделиями |
Частые вопросы
Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, ворота и калитки по размерам заказчика — с контролем каждого из этих этапов до отправки на монтаж. Подробности и расчёт — на tesarus74.ru.