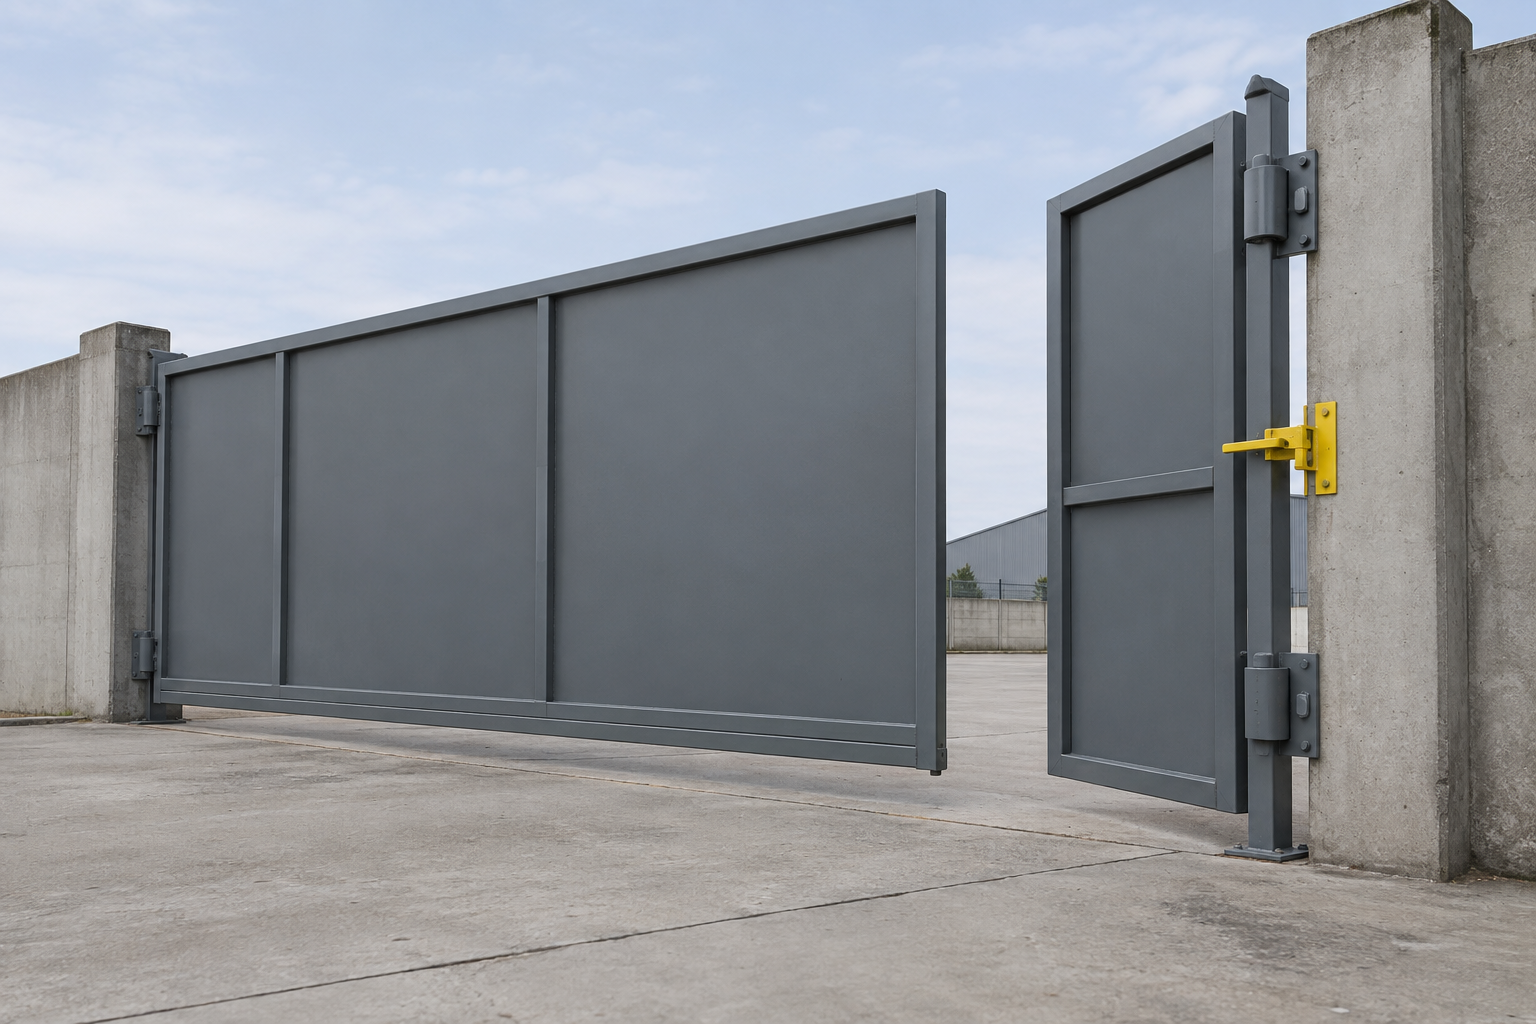
Двустворчатые ворота с разной шириной створок ограничены жёсткими цифрами ГОСТ. Предельные отклонения от номинальных габаритных размеров полотен по ГОСТ 31174-2017 — ±5,0 мм, разность диагоналей — 3 мм при стороне до 2000 мм и 5 мм при большей длине (п. 5.2.2 и 5.2.3). Если эти цифры не соблюдать, несимметричные створки не закроются.
Зачем делать створки разной ширины
Причины — узкий проезд, смещение проёма, столб с одной стороны. Широкая створка открывает проезд, узкая работает как компенсатор. Асимметрия ужесточает требования к геометрии: перекос даже в 5 мм на одной створке не даст второй встать в притвор. Разность диагоналей по п. 5.2.3 становится критичной для несимметричных полотен.
- Узкий проезд: одна створка должна открываться шире, чтобы пропустить машину.
- Смещение проёма: въезд расположен не по центру, нужно компенсировать разницу в боковых зазорах.
- Препятствия с одной стороны: столб, постройка или уклон не позволяют сделать створки одинаковыми.
Ошибка: Заказчик делает створки «на глаз» — 1800 и 2400 мм, не фиксируя допуски. В итоге зазор между полотнами 8 — 10 мм, и ворота не регулируются.
Перед заказом стоит прочитать про оптимальную ширину калитки из профильной трубы и про выбор ширины пролёта забора из сварных секций — там те же принципы привязки к габаритам.
Какие размеры и допуски нельзя нарушать
Пункты 5.2.2 и 5.2.3 ГОСТ 31174-2017 — главный ограничитель несимметрии:
- Отклонение по длине/ширине полотна: не более ±5 мм. Разница в допусках двух створок может дать суммарный перекос 10 мм.
- Разность диагоналей: не более 3 мм при стороне до 2000 мм и 5 мм при большей. Превышение ведёт к заклиниванию петель, ресурс 20 000 циклов не достигается.
- Кривизна профиля: по п. 4.3 ГОСТ 30245-2003 не более 1 мм на 1 м. Для створки 2,5 м общая кривизна до 2,5 мм, что в сумме с допуском на диагональ даёт 7 — 8 мм.
Ошибка: Изготовитель использует трубу с кривизной 1,5 — 2 мм/м — дешевле. На 2-метровой створке это +3 мм к разности диагоналей, полотно не проходит контроль п. 5.2.3.
| Нормативный параметр | Значение | На что влияет |
|---|---|---|
| Предельное отклонение габаритных размеров полотна (п. 5.2.2 ГОСТ 31174-2017) | ±5,0 мм | Зазор между створками, работа петель |
| Разность диагоналей (п. 5.2.3 ГОСТ 31174-2017) | 3 мм до 2000 мм; 5 мм свыше 2000 мм | Геометрическая стабильность, исключение заклинивания |
| Кривизна профиля (п. 4.3 ГОСТ 30245-2003) | 1 мм/м; общая ≤ 1 мм/м × длина | Накопление погрешности при сборке рамы |
| Статическая нагрузка в плоскости полотна (табл.2 ГОСТ 31174-2017) | 2000 Н | Прочность рамы, удержание замков |
| Безотказность (число циклов) | 20 000 циклов | Ресурс петель и сварных швов |
| Сила удара автоматизированных ворот (п. 7.9 ГОСТ 31174-2017) | не более 400 Н | Безопасность при контакте с человеком |
Сварка деталей разной толщины: нормы из ГОСТ 14771
Когда можно варить без скоса
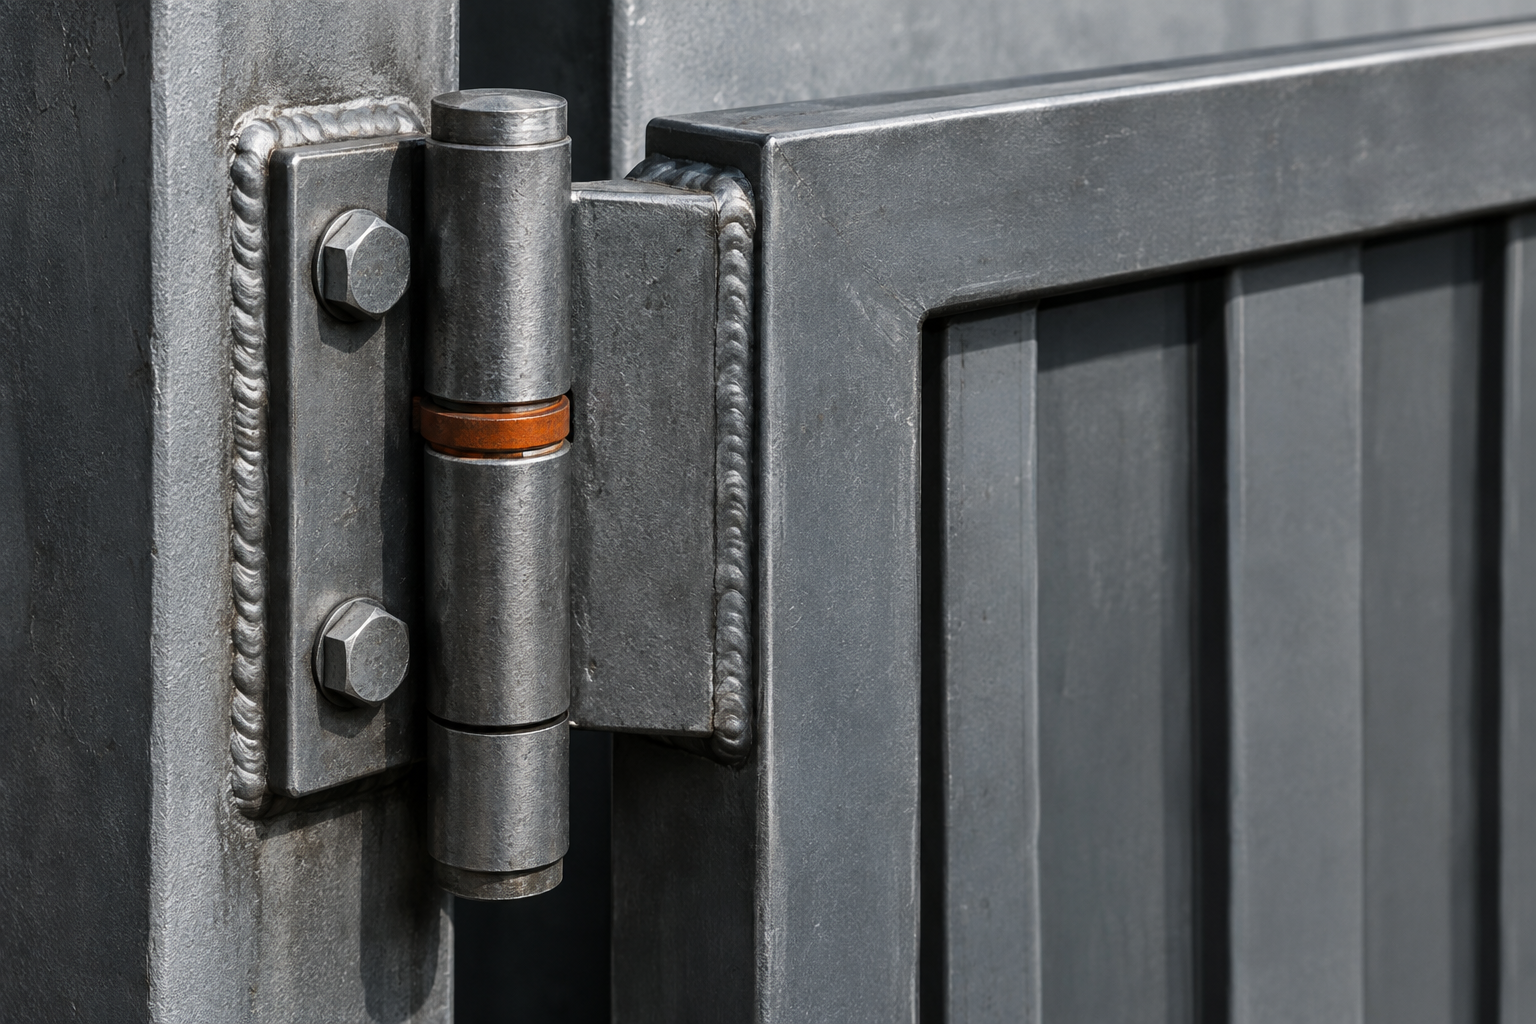
По п. 7 ГОСТ 14771-76, сварку встык деталей неодинаковой толщины, если разница не превышает табличных значений (табл. 48), проводят как для одинаковых. При большей разнице нужен скос кромки. На практике, если разница превышает 2 мм, мастера снимают фаску. Кривизна профиля по п. 4.3 ГОСТ 30245-2003 на длине сварного шва увеличивает дефект: при кривизне 1 мм/м зазор между деталями становится неравномерным.
Последствия неправильной сварки
Ошибка: Сварщик не делает скос на профиле 60×60×3 мм при стыковке с 40×40×2 мм (разница 1 мм — допустимо). Реальная разница в месте реза может быть 1,5 — 2 мм из-за допуска на прокат, шов получается с непроваром и трескается.
Тому, кто выбирает материал, будет полезна статья какую трубу выбрать для распашных ворот.
Прочность и безопасность несимметричных створок
Статическая нагрузка в плоскости полотна — не менее 2000 Н (табл.2 ГОСТ 31174-2017). Ресурс — 20 000 циклов. Метод испытаний распашных ворот — по ГОСТ 24033-2018, п. 7.8.4, как для дверей: перед испытаниями 5 рабочих циклов (п. 6.4). Сила удара автоматизированных ворот — не более 400 Н (п. 7.9). Для несимметричных створок с разной массой это критично: узкая створка может закрываться быстрее широкой, автоматика должна компенсировать. Скорость ворот, работающих на силе тяжести, — не более 0,3 м/с.
Ошибка: Владелец ставит приводы на 400 Н на широкую створку весом 150 кг и длиной 2,5 м. При ветре инерция удара превышает 400 Н, автоматика отключается, ресурс не достигается.
Также стоит прочитать как рассчитать длину отката и ширину проёма для откатных ворот.
Острые края и выступающие части
Пункт 7.5 ГОСТ 31174-2017: части ворот, контактирующие с человеком, не должны быть причиной порезов. Острые края и углы закругляют радиусом не менее 3 мм. На несимметричных створках появляются дополнительные кромки, которые нужно обрабатывать.
Что писать в документации на заказ
ГОСТ 31174-2017, п. 5.2.1 требует, чтобы все геометрические размеры и предельные отклонения были приведены в рабочей документации предприятия-изготовителя. В спецификации должны быть указаны:
- Номинальные размеры каждой створки: ширина, высота, толщина профиля.
- Допуски на отклонение: ±5 мм по габаритам, 3 — 5 мм по диагонали.
- Размер сварного шва: если детали разной толщины — с указанием скоса по ГОСТ 14771-76.
- Требование закругления кромок: радиусом не менее 3 мм (п. 7.5 ГОСТ 31174-2017).
Ошибка: Устная договорённость без чертежа. Когда ворота приходят, выясняется, что несущий профиль на обоих полотнах 40×20 — чертежа нет, статическая нагрузка 2000 Н не выдерживается.
Важно. Если соблюдать все допуски — ±5 мм, разность диагоналей 3 — 5 мм, кривизну 1 мм/м, корректную сварку — разная ширина створок безопасна. Документация по п. 5.2.1 — главный инструмент избежать нестыковок.
Частые вопросы
Частые вопросы
Завод ТЕСАРУС изготавливает сварные и 3D-ограждения, ворота и калитки по размерам заказчика в Челябинске. Вы можете заказать двустворчатые ворота с любой комбинацией ширины створок.