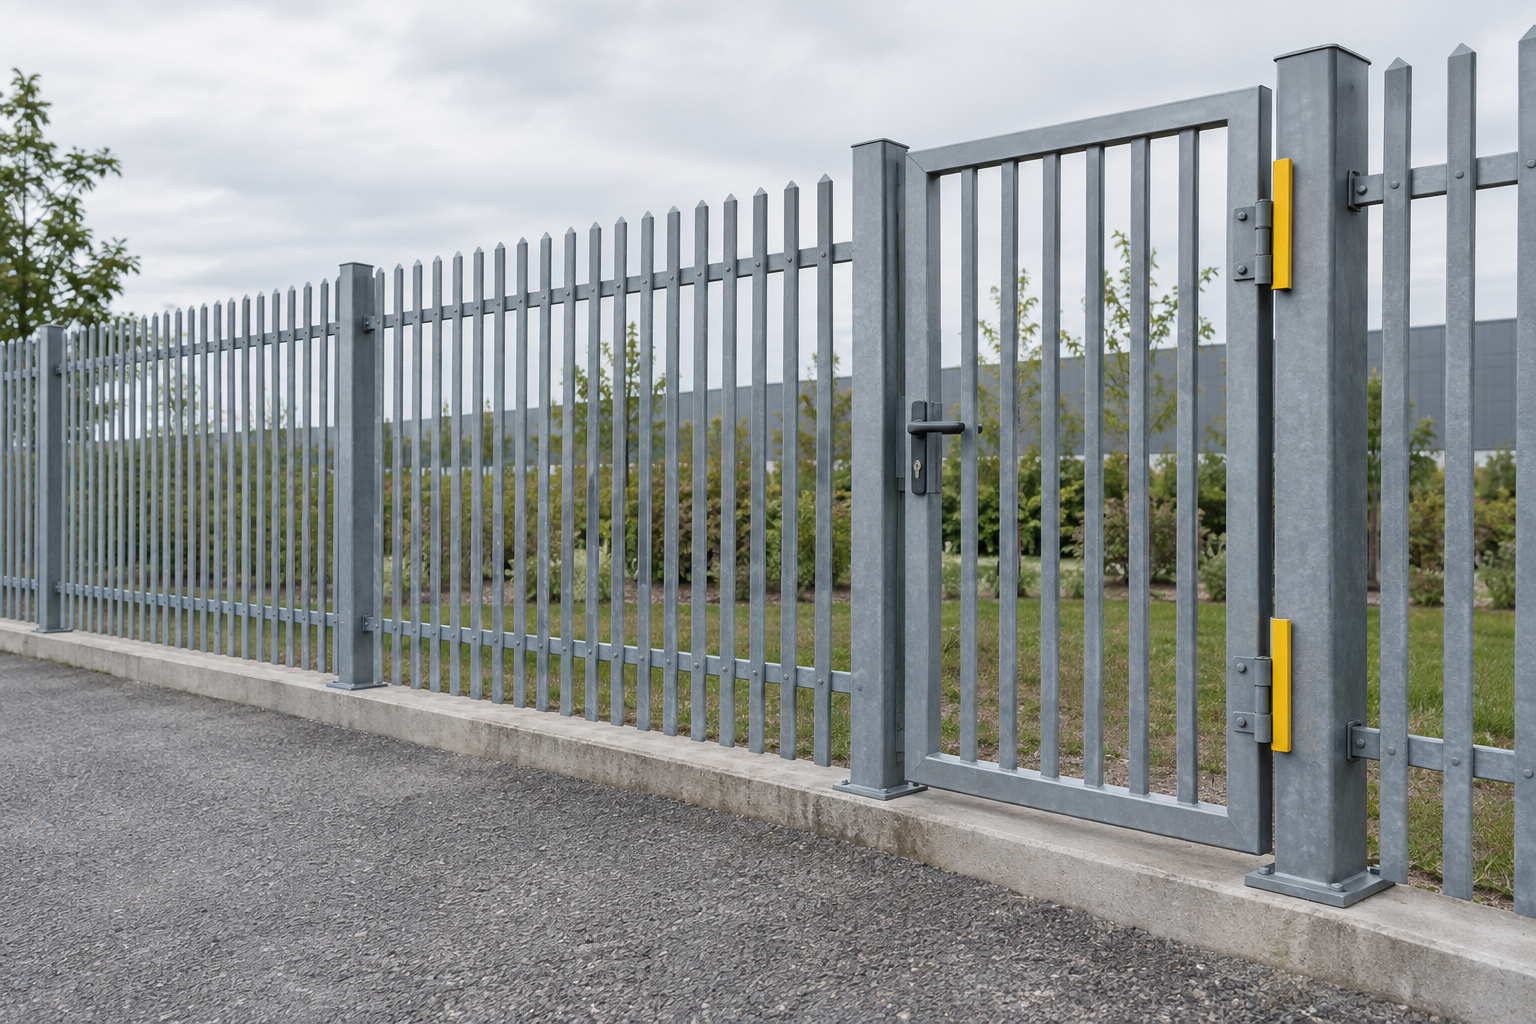
Ворота на новых столбах и старые секции из одной партии профиля — разные вещи по геометрии, и завод видит это ещё на этапе замера, а не на монтаже. Полотно держится на паре стоек, и если их положение, высота опорного узла или прямолинейность профиля не попадают в допуски по ГОСТ 23118-2019, узел либо не соберётся, либо простоит с перекосом пару сезонов. Граница между «поставили на существующие столбы» и «переварили половину забора» считается в миллиметрах, а не в желании заказчика сэкономить на демонтаже.
Разбираем по узлам: что допускает норма, где предел, и когда переделки соседних секций реально не избежать.
Почему переделка секций начинается с размера стоек
Новые ворота встают на старые столбы, если стойка выдержана в проектных допусках. ГОСТ 23118-2019, пункт 6.4, задаёт расстояние H от опорной плиты стойки до опорной поверхности консолей и траверс с отклонением не более +/- 3,0 мм. Это тот самый зазор, в который петли ворот либо попадают, либо нет.
Опорные плиты против опорных рёбер
Пункт 6.6 того же ГОСТа разделяет способ передачи усилия на стойку: через опорные рёбра допуск по высоте H составляет +/- 2,0 мм, через опорные плиты — +/- 5,0 мм. Если завод проектировал крепление под опорную плиту, а на объекте стойка приварена через рёбра жёсткости, узел набирает лишний люфт уже на этапе сборки. Положение самих рёбер жёсткости нормируется отдельно — пункт 6.8 допускает отклонение их осей от проекта не более +/- 10,0 мм, и превышение означает, что стойку придётся переваривать.
Если шаг между столбами не совпадает с типовым для выбранной модели ворот, здесь же решается, идёт ли речь о замене полотна или о переделке всей секции — расчёт шага разобран в статье про выбор шага столбов без переделки.
Допуски по профилю: что можно, а что — переделка
Второй узел, который проверяют до заказа, — прямолинейность самой стойки и её положение относительно соседних элементов.
Прямолинейность: зазор от натянутой струны
Пункт 5.2 ГОСТ 23118-2019 задаёт норму так: зазор между натянутой струной и обушком уголка, полкой или стенкой швеллера, тавра, двутавра, гнутосварного профиля или круглой трубы длиной L не должен превышать 0,001 L, но не более 10,0 мм. Для стойки длиной два метра это два миллиметра зазора максимум — если профиль гуляет сильнее, ворота встанут с перекосом.
Расцентровка нормируется отдельно: пункт 7.2 задаёт отклонение e пересечения геометрических осей элементов из труб, гнутосварных профилей, двутавров и швеллеров значением 0,004 B, где B — ширина пояса фермы или ветви стойки. Для уголков допуск строже — 0,003 B.
Толщина металла ворот и секций: два разных требования
Толщина профиля решает сразу два вопроса: выдержит ли сварной шов нагрузку и ляжет ли антикоррозийное покрытие без брака.
ГОСТ 5264-80, пункт 9, привязывает катет углового шва к толщине детали: для металла толщиной до 3 мм включительно катет должен быть не более 3 мм, а при сварке деталей толщиной свыше 3 мм — 1,2 толщины более тонкой из свариваемых частей. Тот же документ, пункт 5, нормирует смещение кромок перед сваркой: не более 0,5 мм для деталей до 4 мм и не более 1,0 мм для деталей от 4 до 10 мм. Если секция сварена из профиля тоньше, чем требует створка ворот, эти допуски не сходятся физически.
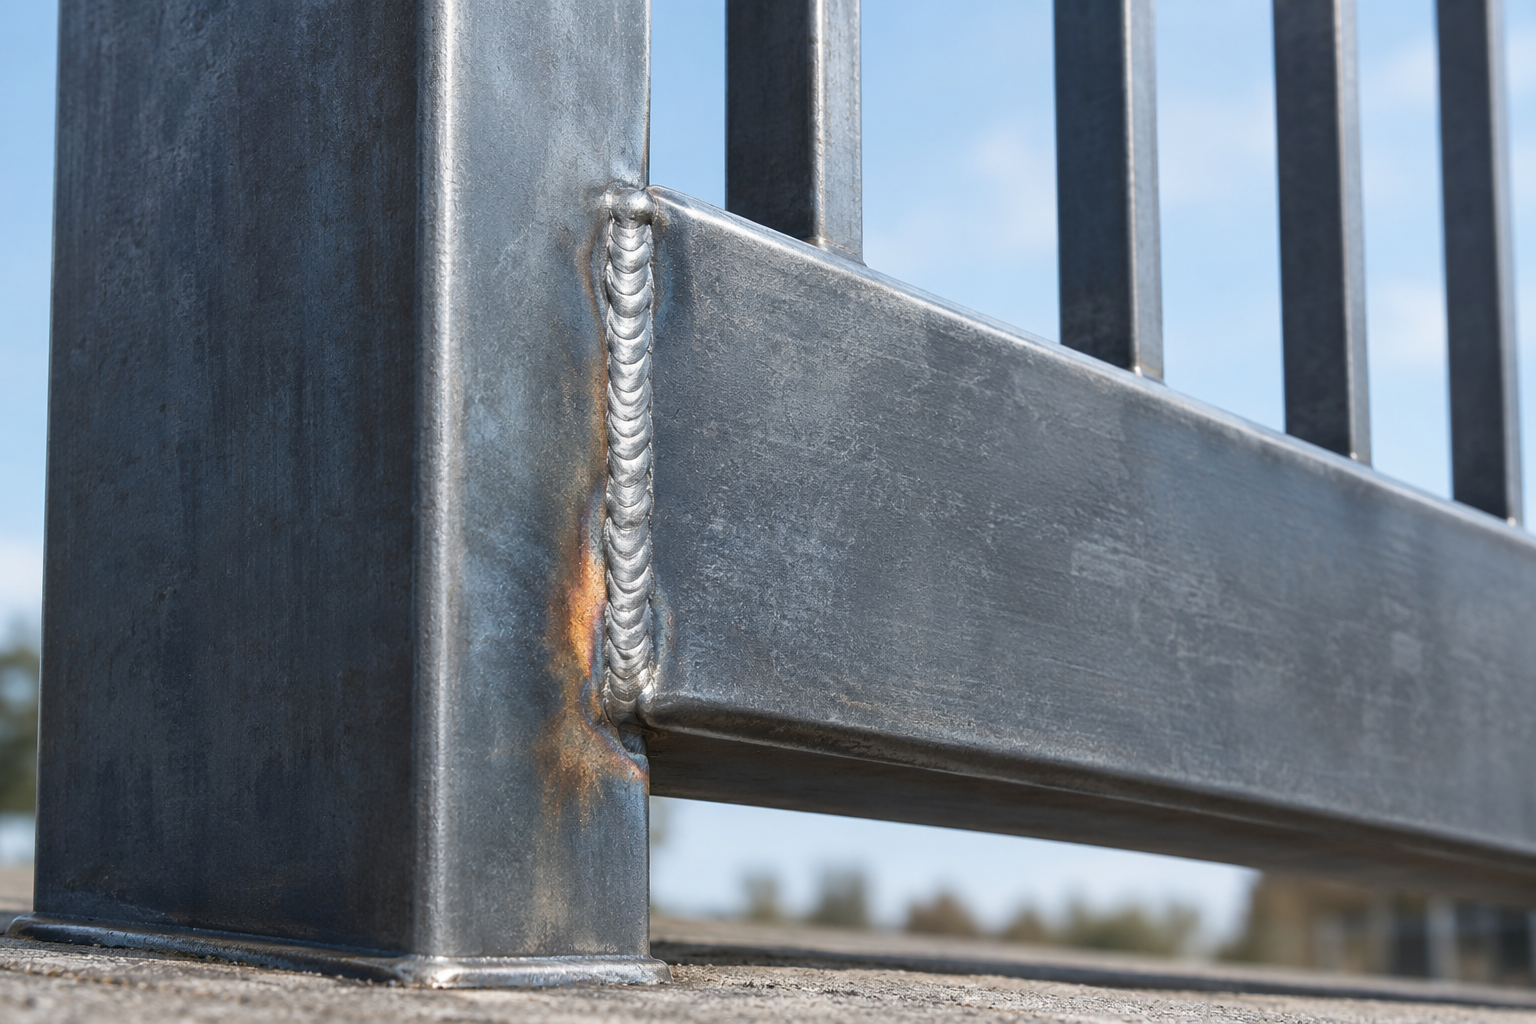
ГОСТ 9.307-2021 не рекомендует горячее цинкование изделий с толщиной стенки менее 2 мм: тонкий металл деформируется в ванне, и толщину слоя цинка на нём гарантировать нельзя. Створка ворот обычно толще рядового прогона забора именно по этой причине — разница подробно разобрана в статье про толщину металла ворот.
| Операция | Минимальная толщина металла | Источник нормы |
|---|---|---|
| Сварка углового шва, катет до 3 мм | металл до 3 мм включительно | ГОСТ 5264-80, пункт 9 |
| Сварка углового шва, катет 1,2 толщины детали | металл свыше 3 мм | ГОСТ 5264-80, пункт 9 |
| Горячее цинкование | не менее 2 мм | ГОСТ 9.307-2021 |
| Струйная абразивная обработка | не менее 3 мм | ГОСТ 9.402-2004, пункт 5.12.7.7 |
- Разный шаг столбов: полотно ворот шире или уже расстояния между стойками — подгонка кромки не спасает, узел переваривают заново.
- Профиль секции тоньше расчётного: шов по пункту 9 ГОСТ 5264-80 не набирает нужный катет, крепление теряет несущую способность.
- Крепление под другой узел: ворота спроектированы под опорную плиту, а стойка приварена через рёбра жёсткости — допуск по пункту 6.6 не совпадает вдвое.
Важно. сваривать новый каркас ворот рядом со сложенными оцинкованными секциями нельзя — по ГОСТ 9.307-2021 сварочные работы у места хранения оцинкованных изделий не допускаются.
Антикоррозия: скрытые затраты на переделку
Пункт 10.5 ГОСТ 9.307-2021 запрещает сварочные работы рядом с местом хранения оцинкованных изделий. Если новые ворота варят на площадке, где сложены готовые оцинкованные секции, их нужно убрать на время монтажа — искры и локальный нагрев портят покрытие, и его придётся восстанавливать заново.
По ГОСТ 23118-2019, пункт 5.3.1, конструкции защищают от коррозии способом из рабочей документации. ГОСТ 9.401-2018, пункт 4.8, задаёт границу оценки покрытия: разрушение не более 15% поверхности, коррозия — не более 1%. Превышение этого предела даже локально означает восстановление покрытия на всей секции — о подготовке столбов рассказано в статье про антикоррозийную обработку столбов.
Подготовка поверхности: когда можно обойтись без переделки
Если ворота монтируют на новые кронштейны, а не переваривают саму стойку, соседние секции можно не трогать — зачистка нужна только там, где идёт новый шов.
Абразивная обработка и обдув
ГОСТ 9.402-2004, пункт 5.12.7.7, разрешает струйную абразивную обработку при толщине металла не менее 3 мм, а для тонкостенных изделий допускает её, если форма детали не нарушается. После механической обработки, по пункту 5.12.7.9 того же ГОСТа, поверхность обдувают сжатым воздухом — остатки абразива под свежим покрытием сводят подготовку на нет.
Перед этим створку ворот и участок примыкания к секции обезжиривают — без этого шага абразив и грунт держатся хуже. Подбор состава под материал разобран в статье про то, чем обезжирить забор перед покраской.
Чек-лист перед заказом ворот в готовые секции
- Шаг между стойками: сверьте с шириной полотна ворот, а не с паспортным размером типовой секции.
- Прямолинейность стойки: натяните струну и сравните зазор с допуском 0,001 L, но не более 10 мм.
- Толщина металла стойки и секции: сообщите её заводу вместе с заказом.
- Тип опорного узла: плита или рёбра жёсткости — от этого зависит допуск по высоте и крепление петель.
Частые вопросы
Частые вопросы
Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, ворота и калитки по размерам участка, с учётом уже стоящих столбов и допусков ГОСТ. Заявку на замер и расчёт можно оставить на сайте tesarus74.ru.