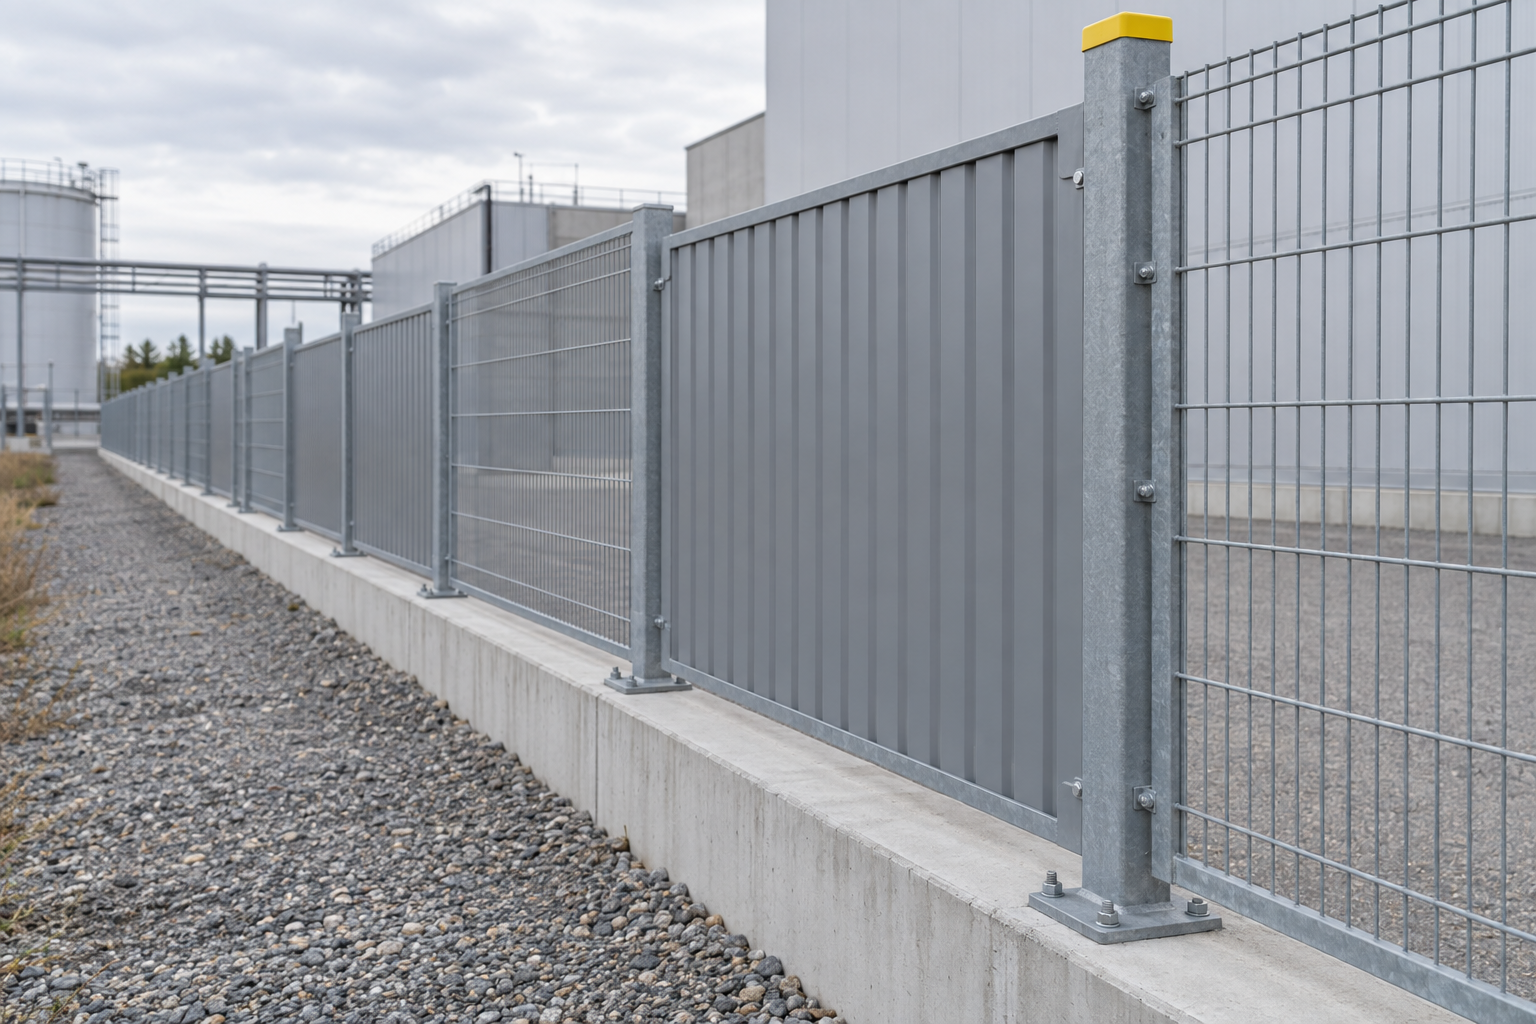
ГОСТ 23118-2019 в пункте 4.2.2 ставит сварные и болтовые соединения в один ряд как равноправные виды — без пометки, что один вариант «основной». А ГОСТ 9.307-2021 в пункте 4.3.6 требует, чтобы изделия с болтовыми соединениями перед горячим цинкованием были в разобранном виде. Для сварных швов такого требования нет вообще — разбирать там нечего. Это не спор двух документов о том, какой забор лучше, а разговор о разных фазах жизни конструкции: если нужна общая картина сравнения, есть отдельный разбор сварки и сборки на болтах для секций забора.
Здесь разбираем узкий вопрос — что будет с узлом соединения через 5-10 лет, когда столб или секция получат повреждение. Ответ у ГОСТов на сварной и болтовой узел разный, и разница заложена уже на этапе изготовления.
Два документа — два взгляда на один узел соединения
ГОСТ 23118-2019 не выбирает между сваркой и болтом. Пункт 4.2.2 перечисляет виды соединений подряд: сварные, болтовые, клепаные, винтовые, комбинированные — без иерархии. Обе технологии допущены к работе с несущими металлоконструкциями на равных.
А ГОСТ 9.307-2021 уже не нейтрален. Пункт 4.3.6 прямо требует: изделия с болтовыми соединениями должны быть в разобранном виде перед цинкованием. Для сварного узла аналогичного требования нет — монолитный шов цинкуют целиком, разбирать его невозможно. Болт закладывает разборность как условие для качественной защиты, сварка — нет.
Почему сборно-разборный режим существует как отдельная категория
Пункт 4.2.5.4 ГОСТ 23118 вводит режимы эксплуатации конструкции: стационарные, временные, сборно-разборные, передвижные. Забор на болтах по умолчанию попадает в категорию сборно-разборных — это статус, зафиксированный в нормативе, а не маркетинговая характеристика.
Сварной забор в эту категорию не попадает, потому что монолитный шов исключает разборку узла как штатную операцию. При этом пункт 4.3.4 ГОСТ 9.307 устанавливает общее требование к геометрии: расстояние между параллельными поверхностями в изделии должно быть не менее 4 мм — для доступа цинка ко всем поверхностям, вне зависимости от типа узла.
Что происходит со швом и с резьбой после повреждения покрытия
Когда сварной шов повреждён — скол покрытия, коррозийное пятно, удар — ремонт идёт по логике металла шва. Пункт 5.5.4 ГОСТ 23118 описывает исходное требование: швы по окончании сварки очищают от шлака, брызг и натёков металла, а места приварки временных приспособлений зачищают до основного металла с удалением всех дефектов. Ремонт повреждённого шва повторяет эту же операцию.
ГОСТ 9.307 в пункте 4.3.11 задаёт похожую строгость перед цинкованием: швы должны быть равномерными, плотными и сплошными по всей длине, зачищенными от шлака, без зазоров, пор, свищей, трещин и шлаковых включений. Как проверяется качество шва на объекте, разобрано в статье про контроль качества сварных швов забора.
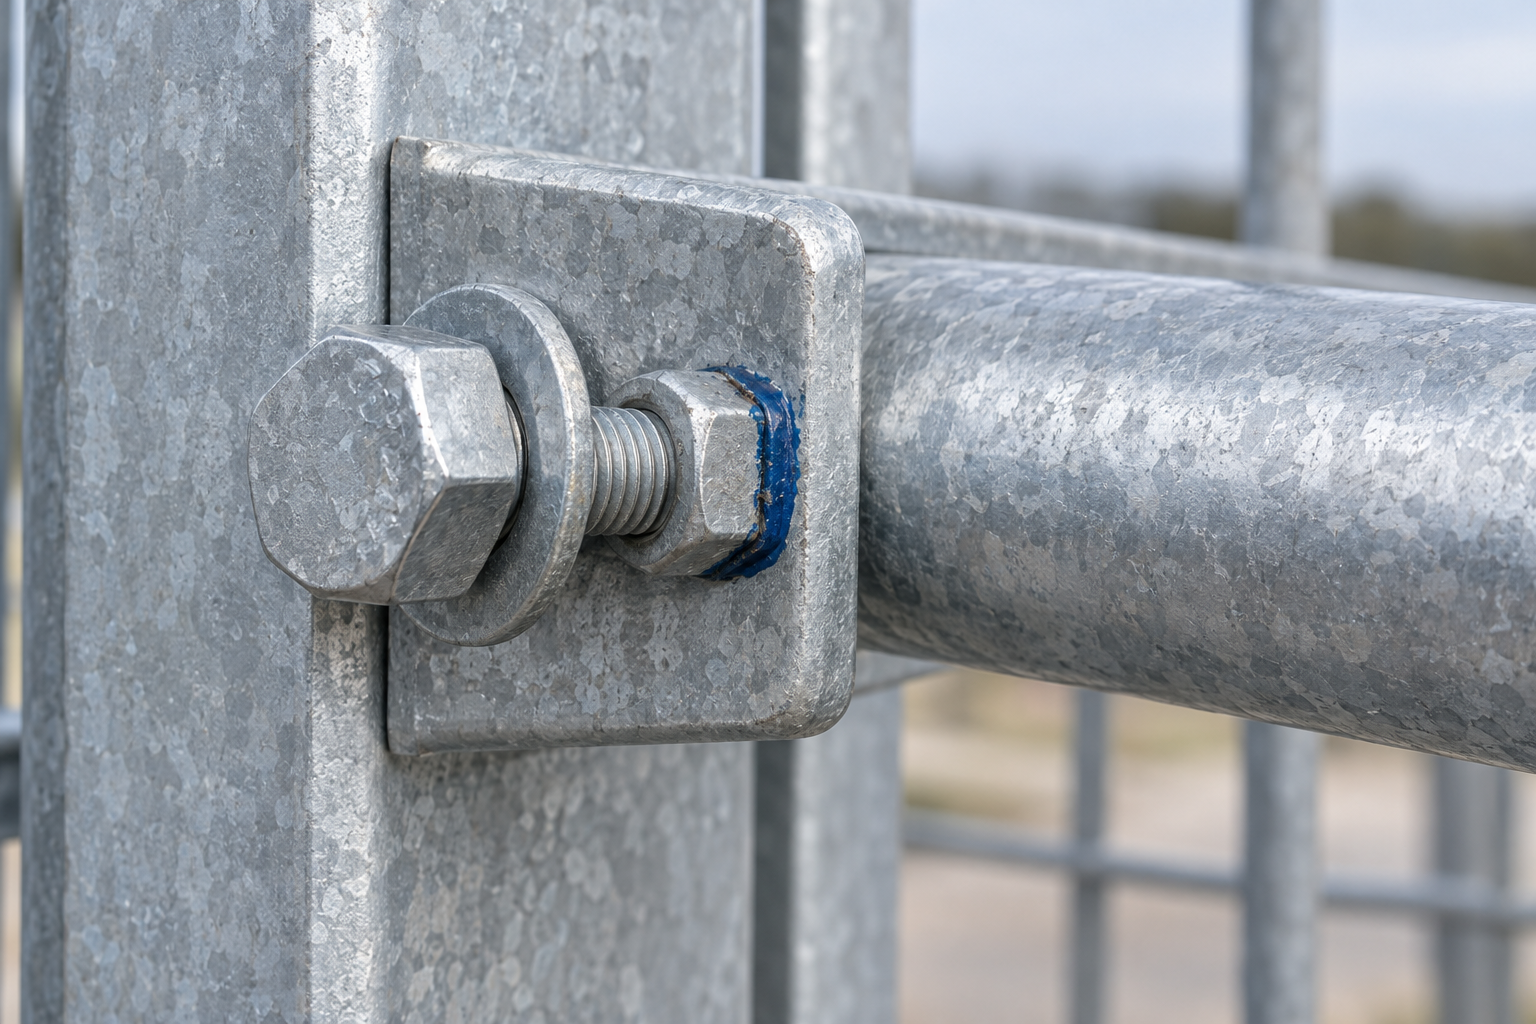
У болтового узла логика другая. Пункт 4.3.7 ГОСТ 9.307 требует на сопрягаемых поверхностях и в отверстиях дополнительный допуск на толщину покрытия — для плоских поверхностей не менее 1 мм. Резьба и посадочные отверстия изначально рассчитаны на слой цинка, а при обслуживании работа идёт с этим допуском, а не с металлом узла.
Сварка: работа с металлом
- Зачистка: шлак, брызги и натёки металла убирают до основного металла — без этого нового слоя защиты не положить.
- Контроль дефектов: поры, свищи, трещины и шлаковые включения недопустимы ни при сварке, ни при подготовке к цинкованию.
- Итог операции: восстановленный шов должен повторять качество исходного, а не быть временной заплаткой.
Болт: работа с допуском
- Проверка резьбы: покрытие может забить резьбу, если допуск на толщину не выдержан изначально.
- Замена детали: болт или гайку с повреждённой резьбой заменяют точечно, не трогая остальную конструкцию.
- Геометрия: расстояние между сопрягаемыми поверхностями должно оставаться не менее 4 мм и после ремонта.
Зона у шва и зона у болта, которые нельзя красить на заводе
Пункт 5.3.3 ГОСТ 23118 указывает: в заводских условиях не грунтуют, не окрашивают и не металлизируют места монтажных соединений на высокопрочных болтах с контролируемым натяжением, а также зоны монтажной сварки — на ширину 100 мм по обе стороны от накладок и шва соответственно. Обе зоны докрашивают уже после монтажа, когда узел собран окончательно.
Для ремонтного окрашивания этих зон действует отдельное требование. ГОСТ 9.402-2004 в пункте 4.4 запрещает на подготовленных поверхностях заусенцы, острые кромки радиусом менее 2,0 мм, сварочные брызги, наплывы пайки, прижоги и остатки флюса. Пункт 5.18.1 отсылает к таблице подготовки изделий именно к ремонтному окрашиванию.
Важно. зона у шва и зона у болтового узла — это ровно те 100 мм, которые заводское покрытие обошло стороной, и именно они первыми требуют внимания при осмотре забора после монтажа или ремонта.
Если покрытие у болтового узла повреждено, разница потенциалов между оцинкованным металлом и повреждённым участком может запускать электрохимическую коррозию — подробнее в материале про электрохимическую коррозию оцинкованного забора. Порядок обработки царапины на оцинкованной поверхности разобран в статье как ремонтировать царапины на оцинкованном заборе.
Куда оба варианта вписываются в расчётный срок службы
ГОСТ 27751-2014 разводит два термина, которые для забора работают одинаково независимо от типа соединения. Пункт 2.1.12 определяет расчётный срок службы как период использования объекта до капитального ремонта и/или реконструкции с предусмотренным техническим обслуживанием. Пункт 2.1.13 определяет срок службы шире — как продолжительность нормальной эксплуатации с техобслуживанием и ремонтными работами, включая капитальный ремонт, до состояния, когда эксплуатация становится недопустимой или нецелесообразной.
Оба определения включают обслуживание и ремонт как часть нормальной жизни конструкции. Это стыкуется с пунктом 5.3.4 ГОСТ 23118: защита монтажных элементов соединения должна быть рассчитана исходя из срока эксплуатации основных несущих конструкций. Ремонт узла соединения понадобится в обоих вариантах — вопрос в том, что именно придётся делать.
Итоговое деление задачи между сваркой и болтом
Сварка даёт монолитность узла и не требует разборки конструкции перед цинкованием — весь каркас обрабатывается целиком. Плата за это — при повреждении шва восстановление идёт через зачистку до основного металла и повторную обработку зоны в 100 мм вокруг, оставленной на заводе нетронутой специально под эту операцию.
Болт даёт разборность и точечную замену детали без демонтажа секции. Плата за это — каждое обслуживание требует проверки резьбы и допуска на толщину покрытия, потому что забитая цинком резьба или недостаточный зазор в 4 мм сделают повторную защиту узла неполноценной.
Есть и организационное разграничение зон: пункт 10.5 ГОСТ 9.307 запрещает вести сварочные работы рядом с местом хранения оцинкованных изделий. Ремонт сварного узла и обслуживание оцинкованного болтового узла физически разносятся по площадке, чтобы искры и брызги не повредили готовое покрытие.
| Критерий | Сварное соединение | Болтовое соединение |
|---|---|---|
| Разборность узла | Отсутствует, узел монолитный | Заложена изначально, режим — сборно-разборный (п.4.2.5.4) |
| Коррозийное повреждение | Зачистка шва до основного металла (п.5.5.4) | Контроль резьбы и допуска на толщину покрытия (п.4.3.7) |
| Докрашивание/цинкование зоны соединения | Отдельная обработка 100 мм по обе стороны от шва (п.5.3.3) | Разборка изделия перед цинкованием (п.4.3.6), отдельная зона у накладок (п.5.3.3) |
| Трудоёмкость локальной замены детали | Замена требует повторной сварки и восстановления покрытия шва | Замена ограничена одним крепежным элементом |
| Привязка к сроку службы конструкции | Защита рассчитана на срок эксплуатации несущих конструкций (п.5.3.4) | То же требование, плюс контроль допуска при каждом техобслуживании |
Частые вопросы
Частые вопросы
Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, ворота и калитки по размерам заказчика — для расчёта под конкретный участок с учётом типа соединения обращайтесь на tesarus74.ru.