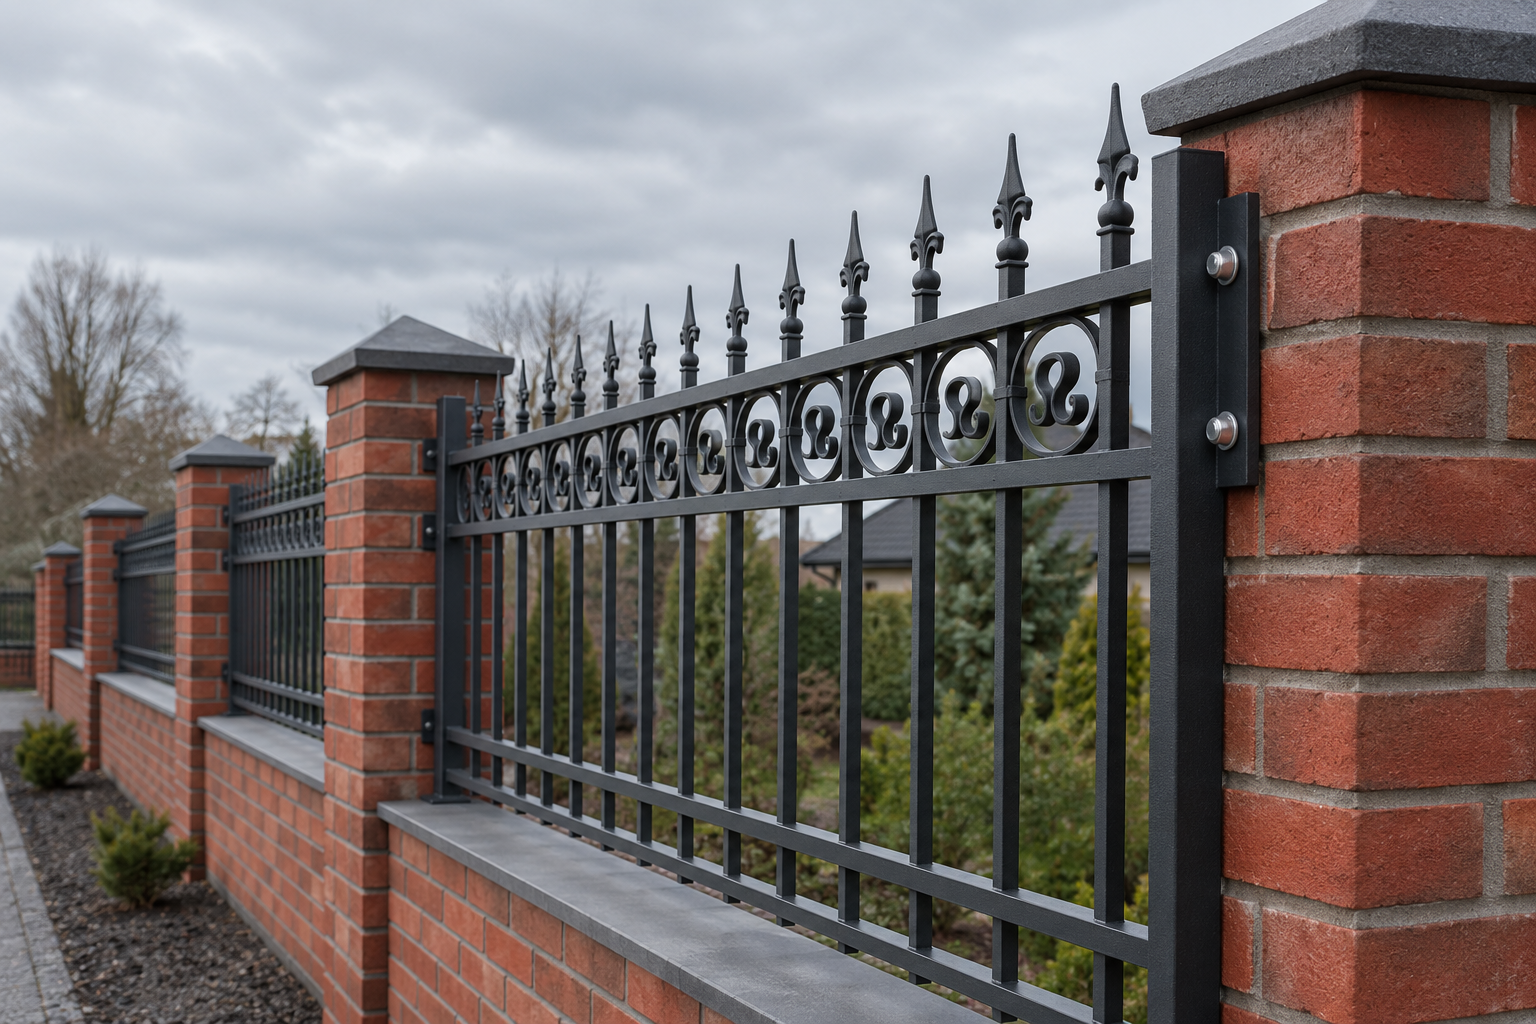
Бригада заканчивает кладку столба, прораб уже уехал, а сварщик прихватывает закладную к каркасу «примерно по центру» и едет дальше. Через три месяца, когда привозят кованую секцию, лаги не совпадают с отверстиями в пластине — она стоит не по уровню столба, а по уровню того дня, когда её приваривали.
Ошибка на старте: закладную варят на глазок
Такая история почти всегда стоит за переделкой забора после установки столбов. Закладную приваривают к каркасу без шаблона и без проверки уровнем в двух плоскостях. Ориентир один — «чтобы примерно совпало с соседним столбом», а разброс в полтора-два сантиметра бригада считает нормой.
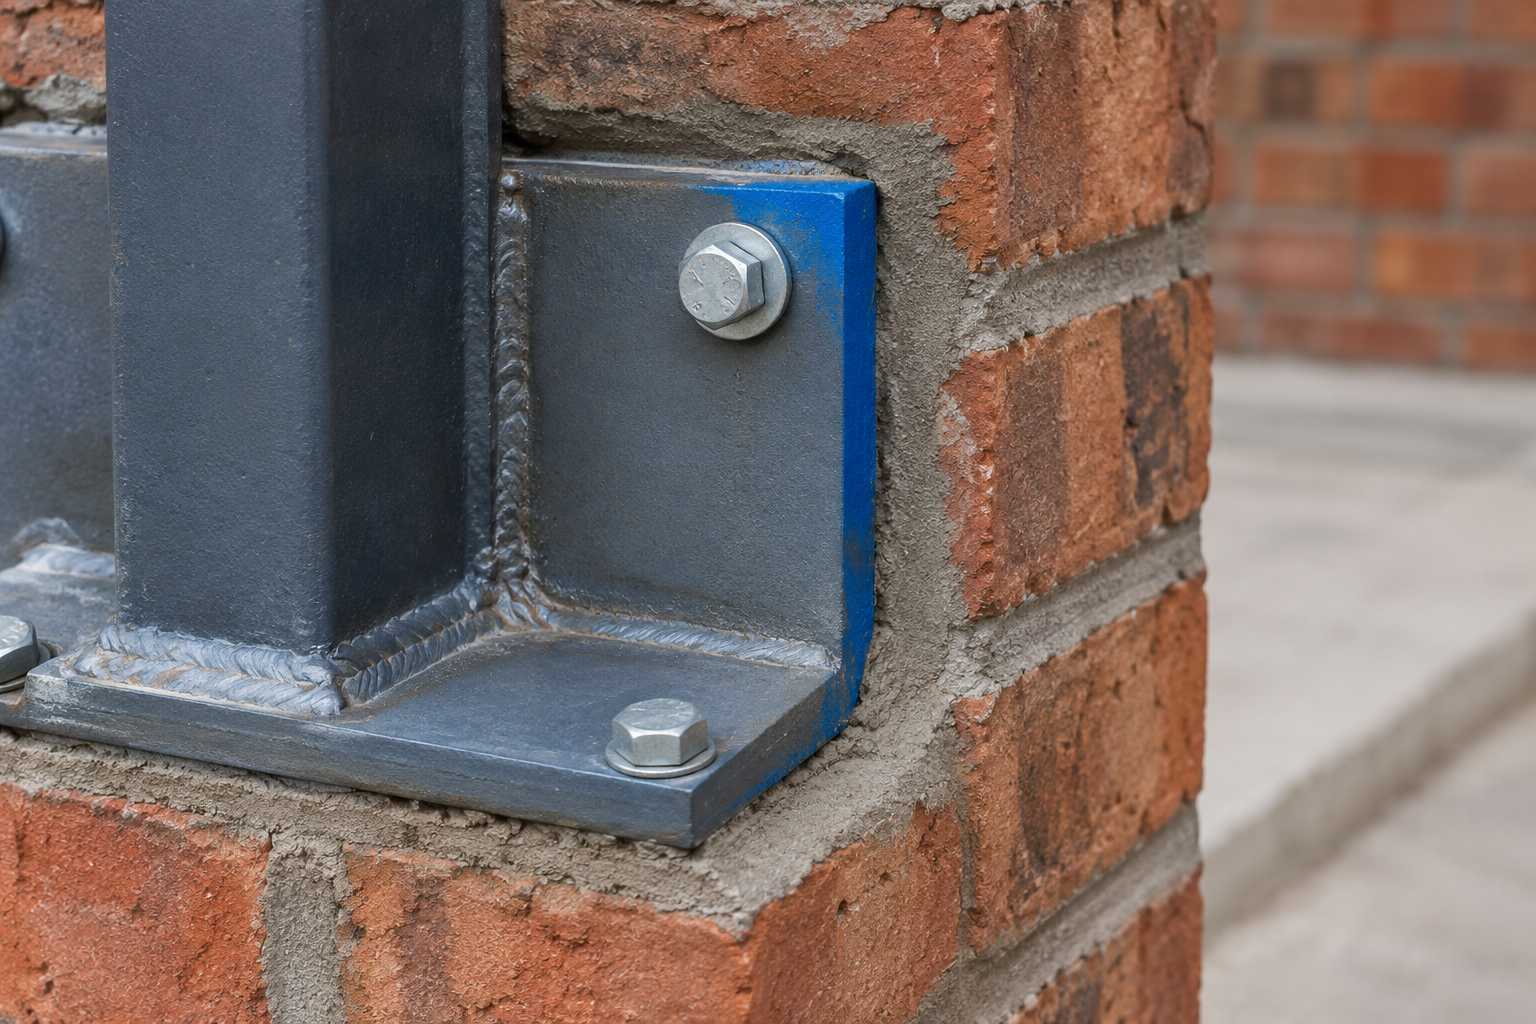
Закладная — не декоративный элемент, а рабочий узел крепления. Параметры фундамента, фланцев, анкеров и болтовых соединений устанавливаются в техническом задании на проектирование — это требование ГОСТ Р 57278-2016, пункт 6.3.3. Если техзадания нет, а закладную ставят «по месту», проектных параметров у узла попросту не существует.
Важно. закладная — точка, через которую нагрузка от секции передаётся на столб. Ошибка в её положении не компенсируется на монтаже, а только накапливается.
Чем это грозит по норме: допуски и последствия
Стальные конструкции, к которым относится и закладная деталь, нормируются ГОСТ 23118-2019. Таблица Б.1 пункт 1.1 задаёт отклонение по высоте профиля H и ширине полки B — плюс-минус 3,0 мм, предельное значение, а не рекомендация. Таблица Б.2 пункт 4.1 задаёт допуск для срезных, фрикционных и фрикционно-срезных соединений: плюс-минус 3,0 мм при длине до 6000 мм и плюс-минус 5,0 мм свыше 6000 мм. Таблица Б.1 пункт 7.1 нормирует и длину решётчатых конструкций — при накладках допуск тоже плюс-минус 5,0 мм.
Если закладную приварили с отклонением больше этих значений, страдает не только геометрия. По ГОСТ 9.307-2021 пункт 4.3.11 сварные швы должны быть равномерными, плотными и сплошными по всей длине, зачищенными от шлака, без зазоров — поры, свищи, трещины и шлаковые включения не допускаются.
- Высота и ширина профиля: отклонение больше 3 мм по ГОСТ 23118-2019 — лаги упрутся в столб раньше, чем встанут на место.
- Длина пролёта с накладками: отклонение больше 5 мм по той же норме — секция не дотягивается до соседнего столба или распирает его.
- Качество шва: поры, шлак и зазоры по ГОСТ 9.307-2021 — узел визуально держит, а по факту теряет несущую способность.
Как правильно: посадочная пластина, уровень и анкера
Закладную изготавливают из профильной трубы по ГОСТ 8639-82 — квадратной, которая по стандарту выпускается длиной от 1,5 до 14 м. Заготовку отрезают под конкретный размер, а не берут первый попавшийся обрезок со склада.
Разметка и выставление
Прежде чем варить, закладную выставляют по уровню и по высоте будущих лаг — той же, что заложена в проекте секции, а не «на глаз от земли». Ошибку на 3-5 мм на этом этапе поймать легко: достаточно линейки и уровня. После обкладки кирпичом её уже не исправить без демонтажа кладки.
Сварка и крепление
Стыковые швы закладных выполняют двусторонними либо односторонними с полным проваром — требование ГОСТ 9.307-2021 пункт 4.3.12. Если лаги крепят угловым швом, его катет устанавливают при проектировании: по ГОСТ 14771-76 пункт 8 катет должен быть не более 3 мм для деталей до 3 мм и не более 1,2 толщины более тонкой детали при сварке свыше 3 мм. Материалы закладных выбирают по рабочей документации — требование ГОСТ 23118-2019 пункт 5.4.1.
Защита от коррозии: когда можно красить на стройке
По ГОСТ 23118-2019 пункт 5.3.2 защитные покрытия наносятся в заводских условиях. На монтаже покрытие допускается наносить только при исправлении повреждений от транспортирования, хранения или монтажа, и при нанесении цветомаркировки.
Значит, закладная в идеале приходит на объект с заводским покрытием, а на стройке её только подкрашивают в местах шва и сколов. Перед окрашиванием на поверхности не допускаются заусенцы, острые кромки радиусом менее 2,0 мм, сварочные брызги, наплывы пайки, прижоги и остатки флюса — требование ГОСТ 9.402-2004 пункт 4.4. Шов зачищают до чистого металла и только потом красят. Как красить уже собранную секцию, не испортив рисунок ковки, разобрано в статье про покраску кованого забора.
Коротко. закладная без заводского покрытия, зачищенная и окрашенная на объекте по правилам, держит коррозию не хуже заводской — если зачистка добросовестная.
Сборка пролёта: последний шанс всё выровнять
Когда привозят готовую секцию, у бригады остаётся последний шанс скрыть ошибки закладки. Если закладные выставлены по уровню и шагу без отклонений сверх нормы, секция встаёт на лаги с первого раза. Если нет, начинаются компенсационные прокладки, рассверливание отверстий и повторная сварка на смонтированном столбе — легко повредить кладку.
Допуск в 5,0 мм по ГОСТ 23118-2019 таблица Б.2 пункт 4.1 рассчитан на мелкие погрешности монтажа, а не на грубую ошибку в положении закладной. Материалы узла соединения обязаны соответствовать рабочей документации по ГОСТ 23118-2019 пункт 5.4.1 — заменить анкер «на что найдётся под рукой» на монтаже уже нельзя.
- Секция встала без зазоров: закладные выставлены по уровню и шагу до начала кладки.
- Есть зазор до 5 мм: в пределах допуска по ГОСТ 23118-2019 — компенсируется прокладкой.
- Зазор больше нормы: закладную переваривают заново, часть кладки придётся разбирать.
Подробнее про сам узел крепления лаг — в статье про закладные для лаг в кирпичных столбах, а общая технология сборки пролёта — в материале про заборы из сварных секций с кирпичными столбами. Если закладные выполнены выпусками прутка, пригодится статья про сварку прутка круглого к столбам.
| Параметр | Типовая ошибка | Последствие по норме | Правильный ход |
|---|---|---|---|
| Высота и ширина профиля закладной | Варят без замера, ориентируясь на соседний столб | Допуск по ГОСТ 23118-2019 (табл. Б.1, п. 1.1) — плюс-минус 3,0 мм | Профиль из ГОСТ 8639-82, размер сверяют по разметке до сварки |
| Длина соединения / пролёта | Закладную ставят без учёта фактического шага столбов | Допуск по ГОСТ 23118-2019 (табл. Б.2, п. 4.1) — до 3,0 мм при длине до 6000 мм | Шаг выверяют уровнем и рулеткой до кладки, не после |
| Сварной шов | Варят наспех, шлак и брызги не зачищают | Требования ГОСТ 9.307-2021 (п. 4.3.11-4.3.12) — шов без пор и зазоров, с полным проваром | Двусторонний шов с проваром, зачистка перед окраской по ГОСТ 9.402-2004 (п. 4.4) |
| Защитное покрытие | Красят прямо поверх шлака и брызг | ГОСТ 23118-2019 (п. 5.3.2) — покрытие в заводских условиях, на месте только ремонт | Зачистка кромок, подкраска только повреждённых участков |
Частые вопросы
Частые вопросы
Если секция уже заказана, а столбы только предстоит класть — согласуйте шаг закладных с чертежом секции до начала кладки. Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, ворота и калитки по размерам заказчика — оформить заказ на tesarus74.ru.