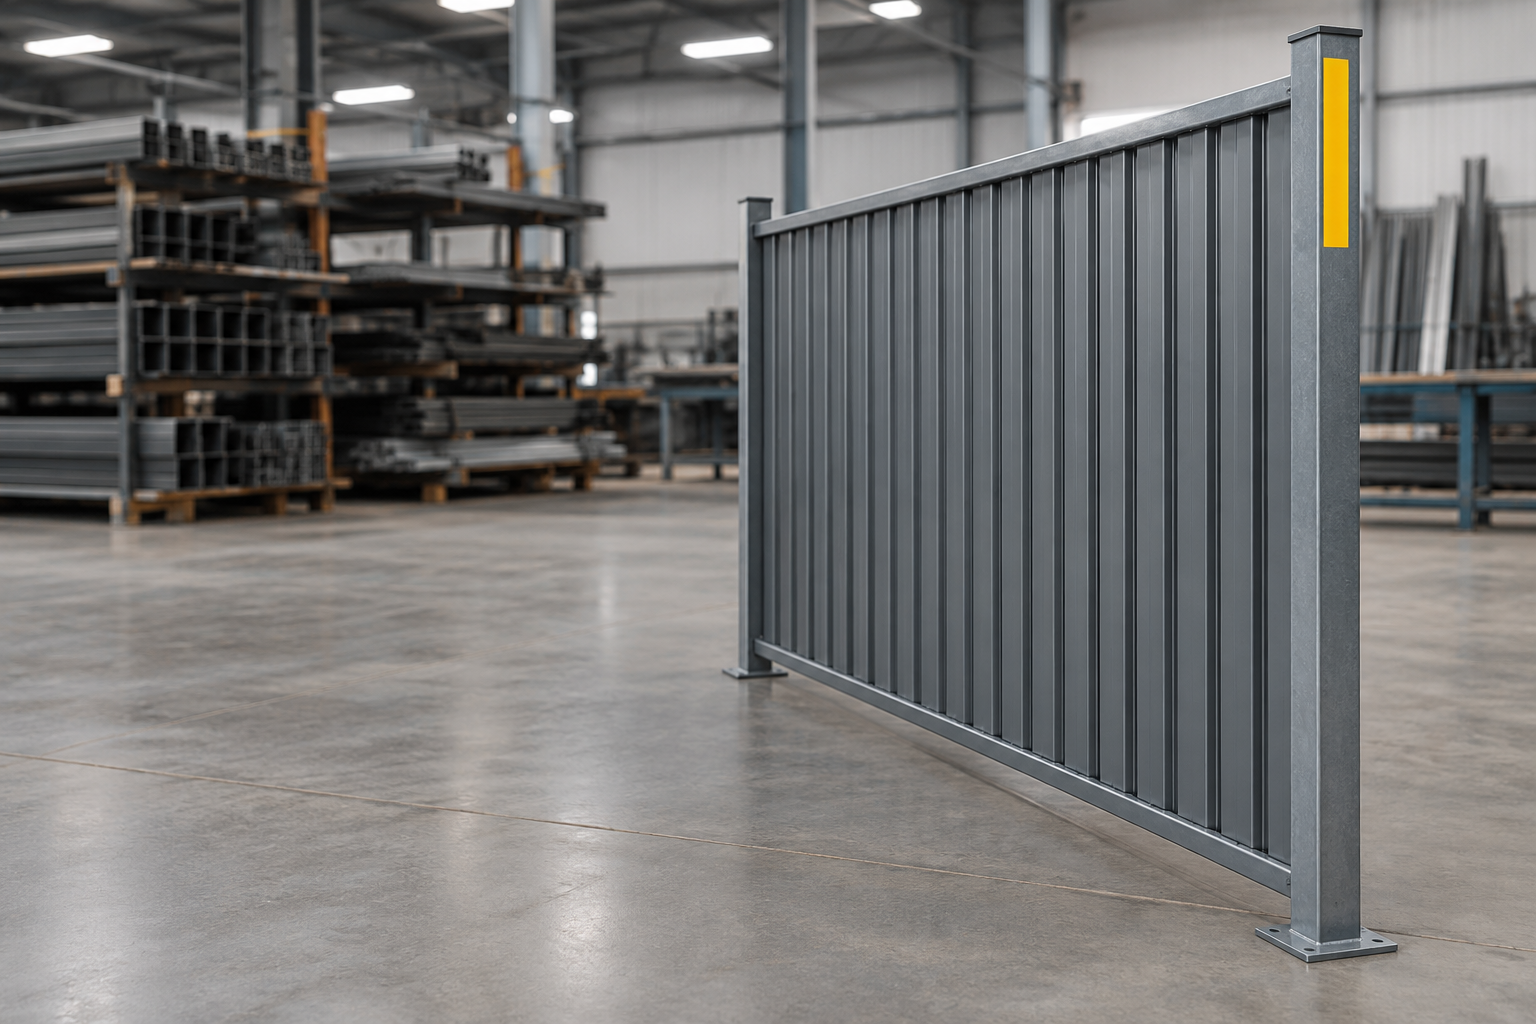
Секция забора лежит на стенде. Мастер берёт рулетку и сразу видит: диагонали различаются на 15 мм, один вертикальный прут стоит не на своей линии, а катет шва у верхнего ригеля явно меньше остальных. Такая секция уже не подходит — её либо переваривают, либо отправляют в брак. Какие именно миллиметры нарушены? Три норматива: смещение кромок перед сваркой (F8 — не более 0,5 мм для деталей до 4 мм), отклонение от прямолинейности элемента (F9 — 0,001 длины) и выпуклость углового шва (F2 — 30% катета, но не более 3 мм).
Ошибка №1: неправильный катет сварного шва
Проектный катет и его отклонения
Выбор заниженного или завышенного катета нарушает требования прочности и экономичности. Размер катета углового шва K устанавливается при проектировании. Для деталей толщиной до 3 мм включительно катет должен быть не более 3 мм, при большей толщине — 1,2 толщины более тонкой детали. Предельные отклонения катета от номинала приведены в приложении 4 ГОСТ 14771-76.
Минимальная длина шва
Расчётная длина углового шва должна быть не менее 4 k и не менее 40 мм. При выборе толщины металла и катета полезно оценить общий расход металла на забор — чтобы не переплачивать за лишний вес.
- Проектный катет: устанавливается в чертеже, обычно 3-5 мм для заборных секций.
- Предельные отклонения: по приложению 4 ГОСТ 14771-76 (знак «плюс» и «минус» указаны в таблице норм).
- Минимум по расчёту: не менее 40 мм длина шва при катете ≤ 10 мм.
Ошибка №2: смещение кромок и недопустимые зазоры
Нормы смещения для разных толщин
Сварщик собрал каркас, а стыки рамных элементов «разбежались» на 1-2 мм. Это смещение — прямой путь к непровару и концентрации напряжений. Нормы смещения кромок: для деталей до 4 мм — не более 0,5 мм (ручная сварка, F8) или 0,8 мм (газовая, F3). Подробные значения для разных толщин — в таблице ниже.
Разная толщина деталей и увеличенный зазор
Если стыкуются детали разной толщины, разница допускается по табл. 48 ГОСТ 14771-76. При монтаже на высоте для деталей толще 16 мм зазор b можно увеличить до 4 мм. Для цеховой секции стандартный зазор — 1-2 мм.
Ошибка №3: нарушение прямолинейности и геометрии профиля
Допуски на прямолинейность
Секция должна быть плоской, иначе она не встанет в столбы. ГОСТ 23118-2019 пункт 7.3 устанавливает: предельное отклонение от прямолинейности элемента f = 0,001 L. Для длины секции 3 метра это 3 мм.
Геометрия самого профиля
Сам профиль должен соответствовать таблице Б.1 того же ГОСТа: отклонения высоты H и ширины полки B — ±3,0 мм, смещение стенки относительно оси полки d — не более 0,5 tст.
На практике. при приёмке готовой секции первым делом проверяют длину, ширину и диагональ рулеткой. Прокатывают элемент по ровной поверхности: просвет под линейкой не должен превышать f.
Правильная геометрия секции критически важна для удобства монтажа — сколько людей нужно на монтаж напрямую зависит от того, удаётся ли вставить секцию без «допиливания напильником».
Ошибка №4: дефекты формы шва и расцентровка решётки
Допуски на выпуклость и вогнутость
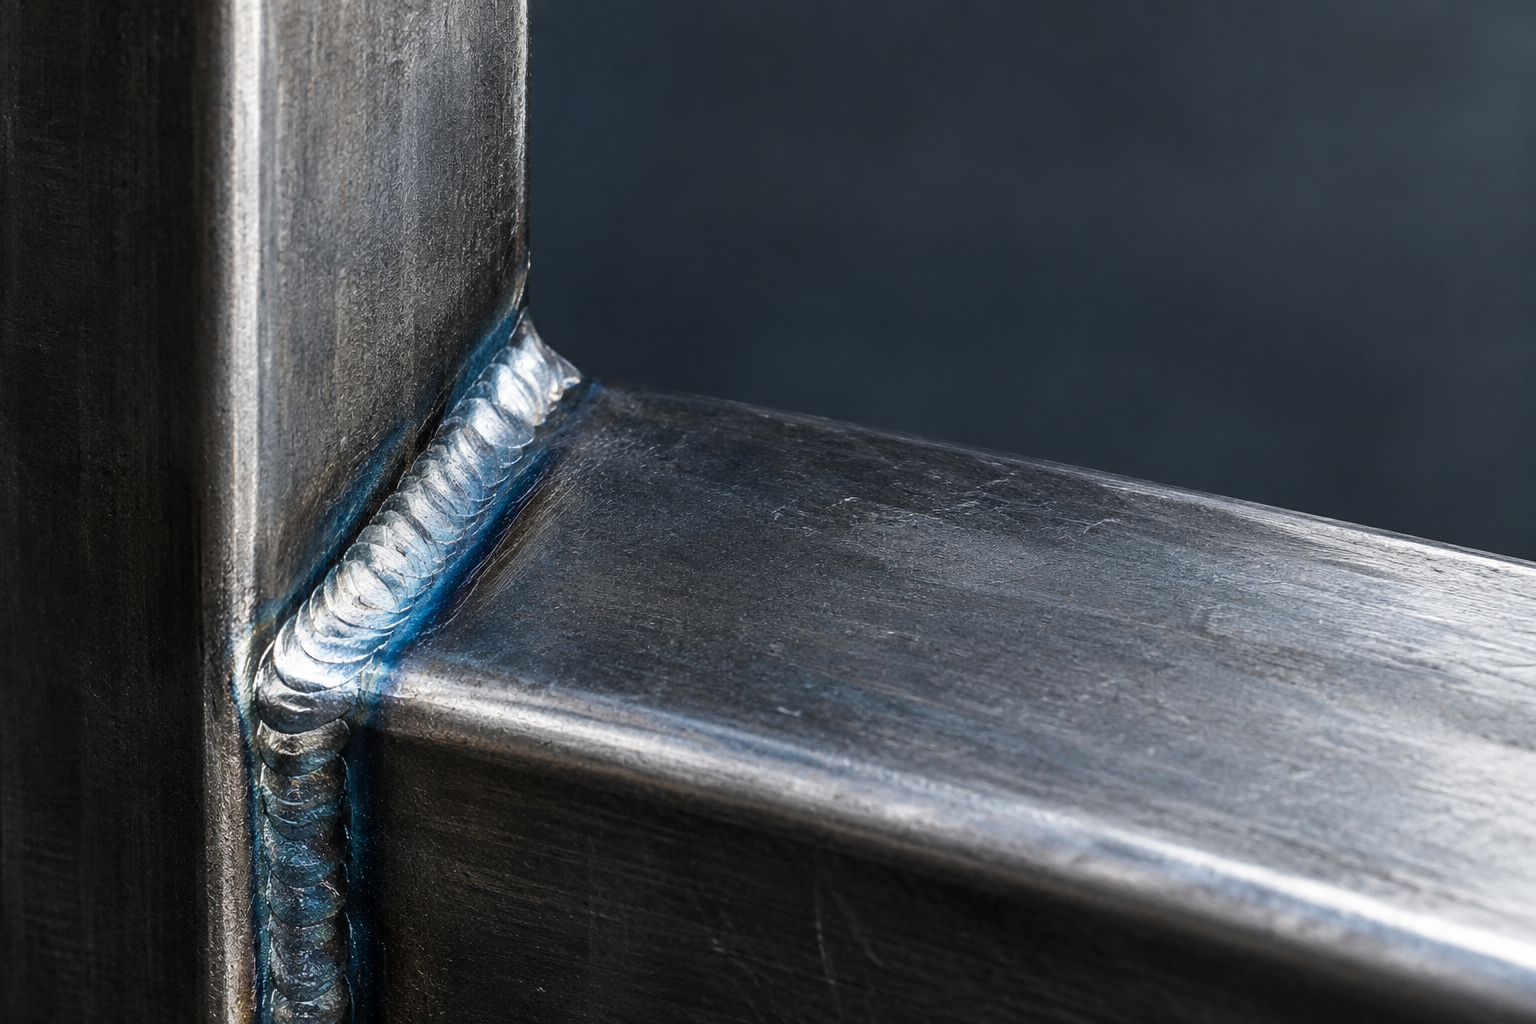
На готовой секции часто заметны наплывы, вогнутые швы или несимметричное примыкание раскосов. Выпуклость шва до 30% катета, но не более 3 мм допускается. Вогнутость тоже допускается, если она не уменьшает проектный катет Kп.
Центрирование раскосов и общие дефекты
Элементы решётки (раскосы) должны быть центрированы на ось пояса. СП 16.13330.2017 пункт 17.12 даёт допуск: расцентровка — не более трети размера поперечного сечения пояса. ГОСТ 9.307-2021 (п.4.3.11) требует, чтобы сварные швы были равномерными, плотными, без пор, свищей, трещин.
- Выпуклость шва: ≤30% катета, но ≤3 мм.
- Расцентровка раскоса: ≤1/3 сечения пояса.
- Недопустимо: поры, трещины, шлаковые включения, наплывы.
В раздел о сварке каркаса можно добавить, что для калитки особенно важна последовательность швов — читайте про калитку из профильной трубы.
Сводная таблица допусков для быстрой проверки секции
| Параметр | Допустимое отклонение | Нормативный документ | Примечание (пример для секции забора) |
|---|---|---|---|
| Смещение кромок при ручной сварке (s ≤ 4 мм) | не более 0,5 мм | ГОСТ 5264-80 п.5 | Для рамных элементов из труб 20х20 мм |
| Смещение кромок при газовой сварке (s ≤ 4 мм) | не более 0,2 s (0,8 мм) | ГОСТ 14771-76 п.12 | Для деталей толщиной 4 мм |
| Выпуклость углового шва | до 30% катета, но не более 3 мм | ГОСТ 14771-76 п.11 | Катет 5 мм → выпуклость ≤1,5 мм |
| Отклонение от прямолинейности | 0,001 L | ГОСТ 23118-2019 п.7.3 | L=3000 мм → f ≤ 3 мм |
| Отклонение высоты/ширины профиля | ±3,0 мм | ГОСТ 23118-2019 табл.Б.1 | — |
| Смещение стенки от оси полки | не более 0,5 tст | ГОСТ 23118-2019 табл.Б.1 | — |
| Расцентровка раскоса | ≤ 1/3 сечения пояса | СП 16.13330.2017 п.17.12 | Пояс 50 мм → ≤16,7 мм |
| Минимальная длина шва | не менее 4 k и не менее 40 мм | СП 16.13330.2017 п. «в» | Катет 4 мм → длина ≥ 40 мм |
| Зазор в стыке (монтажные условия, s>16 мм) | допускается до 4 мм | ГОСТ 5264-80 п.6 | Для секций с толстыми элементами |
Частые вопросы
Частые вопросы
На заводе ТЕСАРУС в Челябинске варят сварные и 3D ограждения, ворота и калитки по размерам заказчика. Если вам нужна секция с гарантированной геометрией — закажите на сайте.