На новом металлическом заборе, только что смонтированном, уже есть окалина. Это не дефект производства — это нормальное следствие горячей прокатки стали. Если покрасить прямо по ней, через год краска начнёт отслаиваться пластами — не потому что краска плохая, а потому что она держалась за окалину, а не за металл.
ГОСТ 9.402-2004 выстраивает подготовку поверхности как трёхступенчатый процесс: сначала определяете исходное состояние металла, потом механически убираете всё лишнее, потом обезжириваете. У каждого шага есть нормативный критерий «готово». Ниже — именно эта последовательность.
Откуда берётся окалина на новом металле и почему её нельзя красить
ГОСТ 9.402-2004 определяет окалину как толстый слой оксидов, образующийся в процессе выплавки или горячей обработки стали. Прокатный металл всегда несёт этот слой. Проблема в том, что окалина имеет другой коэффициент расширения, чем сталь, и при перепадах температур отслаивается — вместе с краской, которая на неё нанесена.
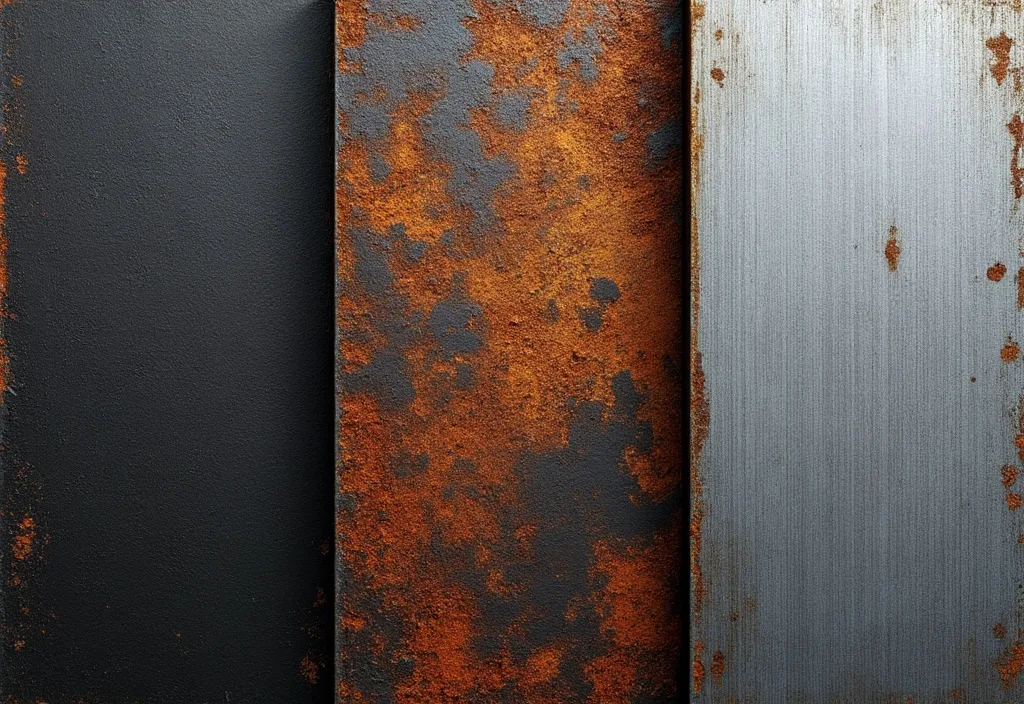
ГОСТ 9.402-2004 вводит четыре степени окисления поверхности — буквенные обозначения от A до D, которые описывают состояние металла до начала работ.
- Степень A: по ГОСТ 9.402-2004 — поверхность стали почти полностью покрыта прочно сцепленной с металлом прокатной окалиной, но почти без ржавчины. Новый прокат со склада.
- Степень B: поверхность стали начала ржаветь, от неё начинает отставать прокатная окалина. Металл, полежавший на открытом воздухе несколько недель.
- Степень C: поверхность стали с отставшей в результате коррозии прокатной окалиной, или с которой окалина была удалена; на поверхности при визуальном осмотре наблюдаются отдельные питтинги. Металл после сезона под дождём.
- Степень D: поверхность стали с отставшей в результате коррозии прокатной окалиной, на которой наблюдается питтинг на всей поверхности при визуальном осмотре. Запущенный металл — питтинг уже везде.
Степень A обманчива: окалина выглядит чёрным ровным слоем, напоминает покрытие, и руки тянутся красить сразу. Этого делать нельзя — окалина не основа для краски, а барьер, который её отторгает.
Важно. степень окисления определяет не метод очистки, а необходимую глубину: при степени A достаточно механической щётки, при степени D — химическое травление или дробемёт. Чем хуже исходная поверхность, тем агрессивнее должен быть метод.
Ступень первая: механическая очистка от ржавчины и окалины
Результат механической очистки оценивается по четырём степеням — опять же по ГОСТ 9.402-2004. Это уже степени не состояния, а чистоты после обработки.
| Степень очистки | Критерий готовности | Чем достигается |
|---|---|---|
| 1 | При увеличении x6 окалина и ржавчина не обнаружены | Дробемёт, травление |
| 2 | Невооружённым глазом не видны окалина, ржавчина, пригар | Механизированная щётка, дробемёт |
| 3 | Не более 5% поверхности — плотно сидящая окалина | Ручная и механизированная очистка |
| 4 | Удалена только рыхлая ржавчина и отслаивающаяся окалина | Ручная очистка — окрашивать нельзя |
ГОСТ 9.402-2004 однозначен: поверхности изделий со степенью очистки 4 окрашиванию не подлежат. Степень 4 — это минимальная очистка, которая убирает только то, что само отваливается. Красить поверх плотно прилегающей ржавчины — стандартная ошибка, которая приводит к облезанию через 6-12 месяцев.
Для наружного забора в условиях умеренного климата (условия УХЛ1-УХЛ2 по ГОСТ 9.104) нужна степень очистки 2 — невооружённым глазом ни ржавчины, ни окалины.
Ручная, механизированная и струйная обработка
Ручные инструменты по ГОСТ 9.402-2004 — проволочные щётки, скребки, абразивные шкурки, молотки для скалывания ржавчины. Ручная очистка при лёгкой ржавчине даёт степень 2-3; при плотно приставшей окалине — только 3-4. Механизированная очистка (вращающиеся щётки, шлифовальные насадки на болгарку, игольчатые пистолеты) при исходных степенях A-B стабильно даёт степень 2.
Дробемётная и струйная абразивная обработка даёт степень 1. Ограничение: ГОСТ 9.402-2004 устанавливает, что струйную абразивную обработку проводят при толщине металла не менее 3 мм — для заборного прутка 8-10 мм условие выполняется. На заводе заборы проходят дробемёт до нанесения порошкового покрытия, и это один из аргументов в пользу заводской окраски перед покраской на месте. Подробно о методах механической очистки — в статье «Как убрать ржавчину с забора перед покраской».
Особая зона — сварные швы. После сварки на шве флюс и окалина другого химического состава. ГОСТ 9.402-2004 требует очищать швы от шлака; pH поверхности после промывки — 6,0-8,0. О подготовке сварных соединений — в статье «Покраска забора после сварки».
Ступень вторая: обезжиривание — порядок и контроль
По ГОСТ 9.402-2004, основная цель подготовки поверхности — удаление веществ, препятствующих окрашиванию и ускоряющих коррозионные процессы, а также получение поверхности, обеспечивающей требуемую адгезию с металлической подложкой лакокрасочного покрытия. Обезжиривание — это вторая операция после механической очистки, не первая.
Почему порядок важен: механическая очистка даёт пыль и металлическую стружку. Если обезжирить до зачистки — растворитель вынесет масло на только что очищенную поверхность. Правильный порядок: зачистка, обдув от пыли, обезжиривание.
Чем обезжиривать
ГОСТ 9.402-2004 называет конкретные растворители: трихлорэтилен стабилизированный, тетрахлорэтилен (перхлорэтилен), уайт-спирит (нефрас-С4-155/200), нефрас-С 50/170. Из этого списка уайт-спирит наиболее доступен и безопасен для работы на открытом воздухе.
- Уайт-спирит: работает с жирами, маслами, смазками. Не оставляет осадка. Огнеопасен — не работать с открытым огнём рядом.
- Водные растворы ТМС: технические моющие средства, щелочные или нейтральные. После обработки обязательна промывка водой и полная просушка.
- Нельзя использовать: ацетон и растворители лаков — они слишком быстро испаряются и не успевают снять жир, особенно в тёплую погоду.
Подробный разбор средств — в статье «Чем обезжирить забор перед покраской».
ГОСТ 9.402-2004 описывает три метода контроля. Метод смачиваемости: вода должна равномерно растекаться плёнкой, не собираясь в капли — капли означают остаток жира. Капельный метод: капните растворитель, через 15 секунд приложите фильтровальную бумагу — масляное пятно говорит о недостаточном обезжиривании. Метод протирки: чистая белая ветошь не должна давать серый или жёлтый след.
Ступень третья: шероховатость и pH
Матовая поверхность после шкурки P80-120 даёт больше площади контакта для краски, чем полированная. Требования — по ГОСТ 2789 и ГОСТ 9.032; для наружных ограждений применяются IV-VII классы, где допускается более грубая поверхность. Практическое правило: после щётки по металлу пройтись шкуркой P120-180 — финишная шлифовка выравнивает риски и даёт однородную шероховатость.
Контроль pH сварных швов: после промывки pH поверхности должен быть от 6 до 8 — нейтральная среда. Щелочной или кислотный pH разрушает грунтовку изнутри.
Температура металла и точка росы
ГОСТ 9.402-2004: температура стальной поверхности должна быть на 3 °C выше точки росы. Точка росы — температура, при которой влага из воздуха конденсируется на поверхности. Если металл холоднее — невидимая плёнка влаги разрушит адгезию грунта.
В производственных условиях по ГОСТ 9.402-2004 температура окружающей среды — не ниже 15 °C, влажность — не более 80%. Для открытого воздуха — не ниже 5 °C. В Челябинске осенью это ограничение реально: при 0°C и влажности 90% точка росы около -1°C, металл под открытым небом всегда будет ниже нормы.
- Как проверить: рука к металлу на 5 секунд — если прохладно и чувствуете влагу, грунтовать нельзя. Ждать прогрева на солнце или перенести работу в тепло.
- Осенняя практика: красить в первой половине дня, когда солнце прогрело металл, но влажность ещё не поднялась к вечеру.
Окно между подготовкой и покраской: сколько времени есть
После обезжиривания металл нельзя оставлять надолго. ГОСТ 9.402-2004 устанавливает сроки хранения подготовленных изделий до окрашивания.
Два норматива по времени
Без фосфатного или хроматного покрытия: не более 16 часов. Голый очищенный металл на открытом воздухе начинает покрываться вторичной коррозией быстро — рыжий налёт, невидимый до нанесения грунта, разрушает адгезию.
С фосфатным покрытием: срок хранения до окрашивания жидкими материалами — не более 72 часов. Фосфатирование создаёт конверсионный слой, который временно защищает поверхность от вторичной коррозии и улучшает адгезию грунтовки.
На практике для наружного забора промышленное фосфатирование применяют редко — это линейный процесс, требующий оборудования. Обычный сценарий: очистили, обезжирили, грунтуете в тот же день. Если не успели — перед грунтовкой проверяете поверхность на вторичную коррозию и при необходимости протираете ветошью с уайт-спиритом.
После того как подготовка пройдена и грунт нанесён — дальнейшая покраска описана в статье «Покраска забора из чёрного металла: пошаговая инструкция».
Если хотите получить покрытие, которое не требует ежегодного осмотра, ТЕСАРУС производит заборы с заводской порошковой покраской: металл проходит дробемёт, фосфатирование и камерную полимеризацию при высокой температуре — условия, которые на объекте не воспроизвести.