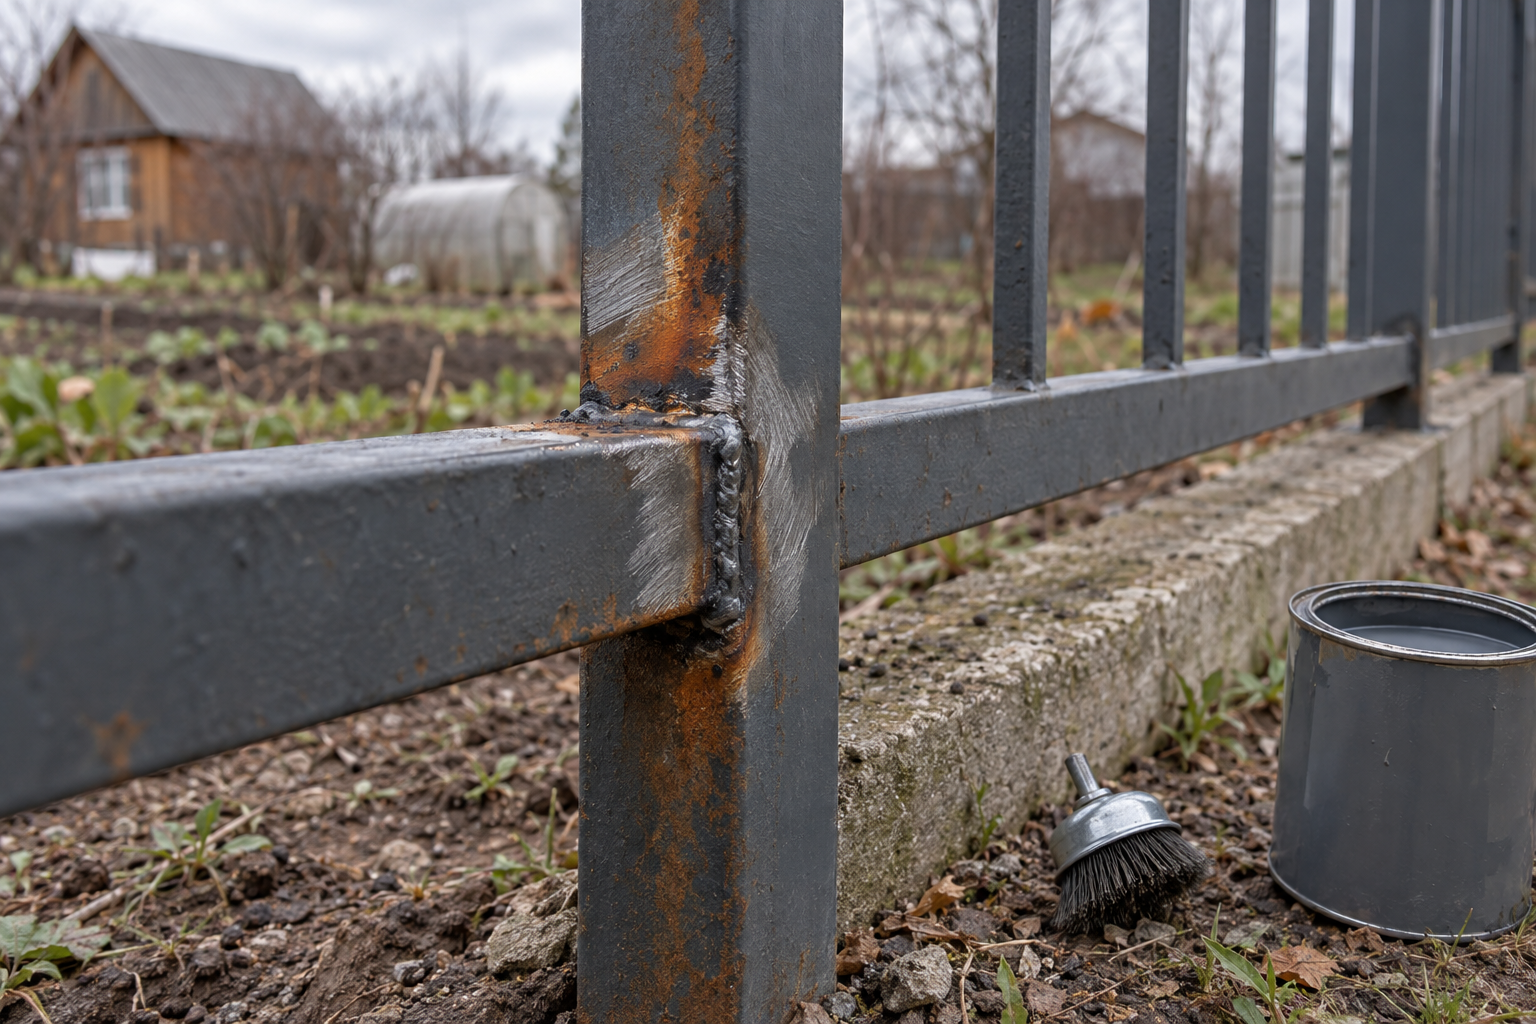
После монтажа забора хозяин участка рано или поздно задаёт один и тот же вопрос: красить самому или везти секции в цех? Правильный ответ зависит не от желания сэкономить, а от типа покрытия, которое уже есть на металле, и от того, что именно вы хотите получить в итоге.
Разберём честно, что реально сделать своими руками после монтажа, что из этого даст результат, и где самодеятельность не просто бесполезна — а прямо ломает то, за что вы уже заплатили.
Два типа металла — два разных разговора
Сварные заборы ТЕСАРУС поставляются в двух базовых вариантах по защите металла: горячеоцинкованные секции и секции с порошковой покраской из цеха. Это не просто разные цвета — это разная физика защиты и разные правила обращения с поверхностью.
По ГОСТ 9.307-2021 горячее цинкование — это получение покрытия из цинка погружением в расплавленный цинк при температурах 430 °C — 460 °C. Важно: согласно п. 4.1.2 того же стандарта, «покрытие, нанесенное методом горячего цинкования, предназначено для защиты от коррозии изделий из чугуна и стали и не является декоративным». То есть производитель и норматив прямо говорят: это защита, а не декор. Минимальная толщина горячего цинка для металла от 3 до 6 мм — 55 мкм при локальном измерении, для металла свыше 6 мм — 70 мкм.
Порошковая покраска — термохимический процесс: полимерный порошок наносится электростатически, затем отверждается в печи при высокой температуре. Воспроизвести это на участке после монтажа невозможно физически: нет ни камеры напыления, ни печи полимеризации.
- Горячий цинк: заводской процесс без исключений, хозяин повторить не может.
- Порошковая покраска: то же самое — нужна печь и камера напыления.
- Жидкая покраска кистью или валиком: это то, что реально делается своими руками — при соблюдении условий.
- Локальная подкраска мест реза и царапин: доступна хозяину без ограничений по оборудованию.
Что остаётся хозяину: подкраска швов и реза
Монтаж всегда оставляет следы: рез по месту под нужный размер, подварка, механические царапины при установке. В этих точках защита нарушена, и их нужно закрыть. Это та зона, где самостоятельная работа не только допустима — она обязательна, потому что цех уже отдал продукт.
Подготовка места перед подкраской
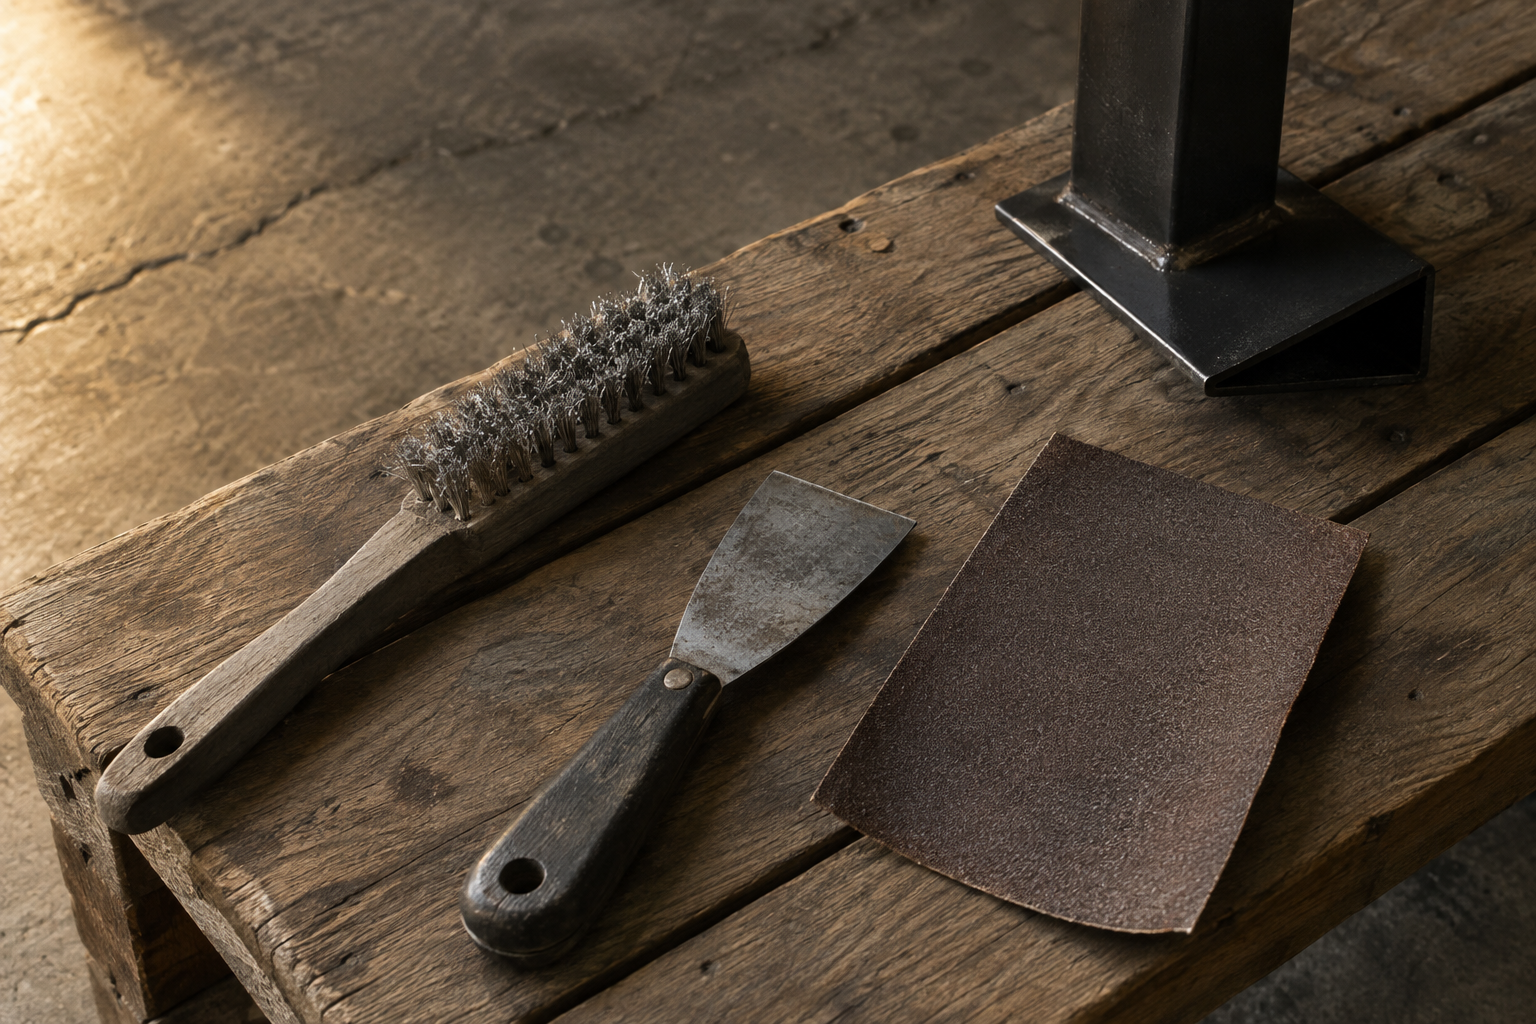
ГОСТ 9.402-2004 в п. 5.12.7.2 описывает ручную очистку: «ручную очистку проводят с использованием проволочных щеток, шпателей, скребков, абразивных шкурок, молотков для скалывания ржавчины». Это именно то, что делается перед точечной подкраской на участке — никакого специального оборудования не нужно.
По таблице 9 ГОСТ 9.402-2004 степень очистки 2 — «при осмотре невооруженным глазом не обнаружены окалина, ржавчина, пригар, остатки формовочной смеси и другие неметаллические слои» — достигается как раз механизированной очисткой и ручным инструментом. Это реалистичная цель для самостоятельной зачистки места реза.
Важно знать: п. 4.4 ГОСТ 9.402-2004 устанавливает, что «на поверхностях изделий, подлежащих подготовке к окрашиванию, не допускаются заусенцы, острые кромки радиусом менее 2,0 мм, сварочные брызги, наплывы пайки, прижоги, остатки флюса». Это актуально для мест сварки: перед подкраской шов нужно зачистить, убрать брызги и наплывы.
Краска для подкраски
Для точечной ремонтной покраски по оцинкованному металлу нужна краска, совместимая с цинковым покрытием — иначе адгезия будет нулевая. По горячему цинку хорошо ложатся алкидные эмали и специальные грунт-эмали. Читайте состав на банке: производитель обязан указывать совместимость с основанием.
Важно. подкраска места реза — это не декоративная операция, это закрытие уязвимого участка. Если металл оголён до основы, коррозия начнётся там раньше, чем на любом другом участке забора.
Где самодеятельность ломает защиту: горячий цинк и полимер
Здесь начинается самая частая ошибка: хозяин решает перекрасить секции целиком — «чтобы был нужный цвет» или «потому что поцарапалось при монтаже». Берёт валик, обычную краску из строительного магазина — и красит поверх заводской защиты.
Результат через год-два: краска облезает, под ней проступает белая ржавчина или следы коррозии. Проблема не в краске — проблема в подготовке поверхности, которая не была сделана правильно.
Горячий цинк: почему нельзя красить поверх без подготовки
Согласно п. 4.6 ГОСТ 9.402-2004, «горячеоцинкованный прокат под окрашивание изготавливают по НД, в которой предусматривают промасливание, но без пассивации и без узора кристаллизации». То есть металл под покраску готовится по-особому ещё на заводе. Свежий горячий цинк содержит оксиды и плохо держит большинство красок без грунта. Красить поверх без обезжиривания и совместимого грунта — значит получить отслоение через сезон-два.
Порошковая покраска: ограничения и что всё же можно
По ГОСТ 9.402-2004 срок хранения после подготовки поверхности без конверсионного покрытия — «не более 16 ч». На участке это означает: зачистил с утра — красить нужно в тот же день. В реальности зачищают в субботу, красят в воскресенье — и получают слой окислов между металлом и краской. Для полноценной перекраски секций правильный путь — отдать в цех. Как это происходит и что это стоит — отдельный вопрос.
Степени очистки: что достижимо без цеха
По ГОСТ 9.402-2004 степень очистки 2 — «при осмотре невооруженным глазом не обнаружены окалина, ржавчина, пригар, остатки формовочной смеси» — реалистична с угловой шлифмашиной и металлической щёткой. Это то, что нужно для ремонтной подкраски мест реза.
Степень 1 — «при осмотре с шестикратным увеличением окалина и ржавчина не обнаружены» — требует абразивоструйной обработки. На участке без специального оборудования не достигается.
Норма однозначна: «поверхности изделий со степенью очистки 4 (таблица 9) окрашиванию не подлежат». Степень 4 — это когда убрали только отслаивающееся, но оставили приставшую окалину. Красить поверх неё — выбросить деньги на краску. Подробнее про инструменты и последовательность — в отдельной статье.
Температура и влажность: окно для покраски на участке
Условия нанесения — это не пожелание производителя краски, это физика плёнкообразования. ГОСТ 9.402-2004 устанавливает конкретные требования.
В производственных помещениях температура при подготовке поверхности и хранении изделий должна быть «не ниже 15 °C, а относительная влажность воздуха — не более 80%». На открытом воздухе допускается работа при «температуре окружающей среды не ниже 5 °C» — но это уже режим кратковременной защиты, а не нормального окрашивания.
Чаще всего нарушают именно это требование: «температура стальной поверхности, прошедшей подготовку поверхности к окрашиванию, должна быть на 3 °C выше точки росы». Точка росы — «температура, при которой влага из воздуха конденсируется на твердой поверхности». Металлический забор на открытом воздухе охлаждается ночью быстрее, чем воздух. Утром, при влажности 70-75%, металл может быть холоднее точки росы даже при плюсовой температуре воздуха.
Проверить это без психрометра сложно. Практическое правило: не красить в первые два-три часа после восхода, не красить вечером при повышении влажности, не красить после дождя до полного просыхания поверхности. Сколько конкретно ждать после дождя — зависит от погоды и материала забора.
Срок после подготовки: почему нельзя затягивать
Это ограничение систематически нарушают даже те, кто правильно зачистил металл. По ГОСТ 9.402-2004 хранение изделий после подготовки поверхности без конверсионного покрытия допускается «не более 16 ч» при условиях, «исключающих загрязнение поверхности и коррозию».
- День зачистки: зачищаете металл, грунтуете, наносите первый слой — всё в один день.
- На следующий день: наносите финишный слой по просохшему грунту — это нормально.
- Зачистить сегодня, красить завтра: нарушение нормы 16 ч, металл успевает окислиться.
- Зачистить и забыть на выходные: поверхность к понедельнику уже не та, надо зачищать заново.
На участке после монтажа зачастую происходит так: зачищают место реза в субботу днём, красить планируют в воскресенье утром. Прошло 18-20 часов, поверхность уже успела взять влагу и начать окисляться. Краска ляжет на окисленный металл — адгезия будет хуже, срок службы покрытия — меньше.
После того, как зачистили — красить нужно в тот же день. Это не перестраховка, это норма. Разбор типичных ошибок, из-за которых краска облезает — там этот пункт разобран подробнее.
Таблица: что берёт на себя завод, что может хозяин
| Вид работы | Своими руками | Нужен цех |
|---|---|---|
| Первичная покраска чёрного металла | Возможно при соблюдении условий | Лучше: контролируемая среда |
| Нанесение горячего цинка | Невозможно | Обязательно (ванна расплава 430-460 °C) |
| Порошковая покраска | Невозможно (нужна печь полимеризации) | Обязательно |
| Подкраска царапин и мест реза | Да, кистью после зачистки | Не нужен |
| Ремонтная окраска сварных швов | Да, после удаления брызг и зачистки | Не нужен |
| Полная перекраска поверх цинка или порошка | Нет — нужна специальная подготовка поверхности | Рекомендуется |
Завод ТЕСАРУС варит сварные и 3D ограждения, ворота и калитки по размерам заказчика — в том числе с выбором цвета порошкового покрытия из каталога RAL. Пошаговая инструкция по покраске чёрного металла — для тех, кто хочет разобраться с выбором грунта и последовательностью слоёв самостоятельно.