Сварной забор собирается из стандартных секций, но длина пролёта между опорами почти никогда не кратна ширине секции. Первая или последняя секция требует подгонки «по месту». ГОСТ 5264-80 (п.5) допускает смещение кромок не более 0,5 — 4 мм в зависимости от толщины, ГОСТ 23118-2019 (п.5.2.6) требует шероховатость кромок не грубее 1 мм.
Неправильная подгонка приводит к слабому шву и коррозии. Правильная — это контролируемая последовательность: контрольная сборка, разметка, обработка кромок, сварка с допусками.
Почему без подгонки не обойтись
Если пролёт равен 3,5 м, а секция 1,5 м, то при трёх секциях остаётся 0,5 м. Этот остаток перекрывает первая или последняя секция — она обрезается. Монтажное соединение выполняется только сваркой, потому что болты создают очаги коррозии. СП 70.13330.2012 (п.4.8.1) требует, чтобы монтажные соединения выполнялись сваркой.
СП 45.13330.2017 (п.12.1.7) указывает на необходимость контрольного стыкования секций на объекте: «Секции подлежат контрольному стыкованию на строительной площадке для проверки их соосности и должны быть замаркированы несмываемой краской».
Типичная ошибка: режем «на глаз» и свариваем без допусков
Вот сценарий: секция приставлена к месту, монтажник отмеряет лишнее на глаз, режет болгаркой и тут же прихватывает её сварочником. Никакой разметки, никакой проверки зазоров, никакой зачистки торцов. Кромки остаются неровными, смещение до 5 мм, зазор неравномерный.
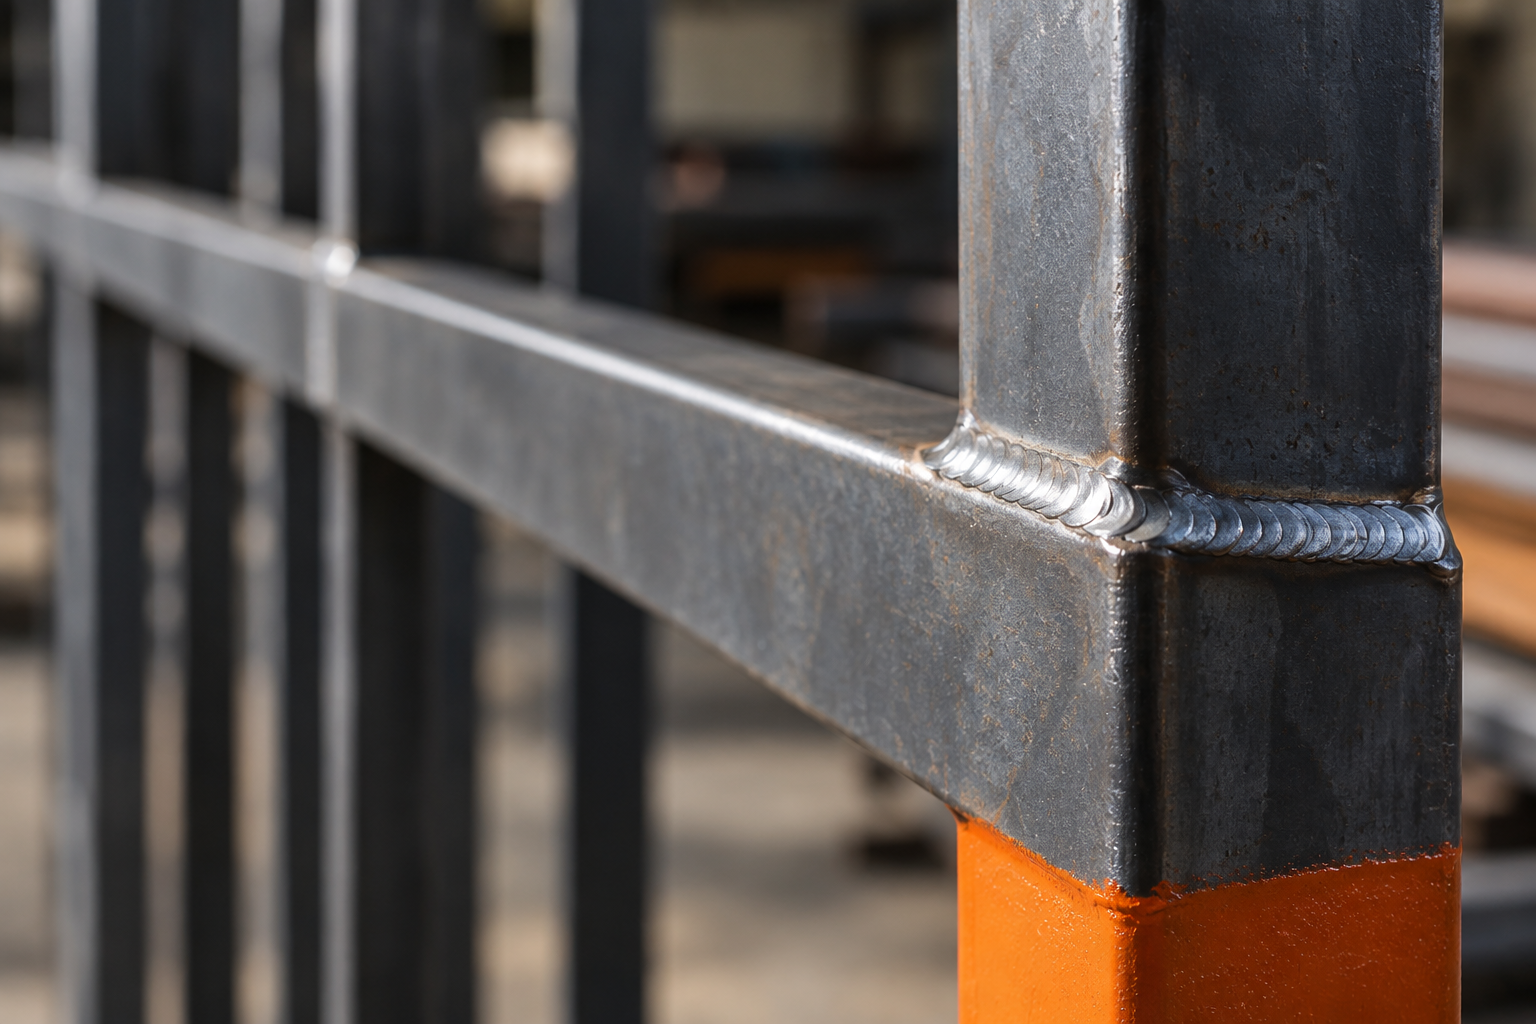
Это нарушение ГОСТ 5264-80 (п.5). Для деталей 4 — 10 мм допустимое смещение — 1 мм, а для 10 — 100 мм — не более 0,1 толщины, но не более 3 мм. Если детали разной толщины, ГОСТ 14771-76 (п.7) требует скоса или наклонного расположения поверхности шва. Монтажник, игнорирующий требования, получает слабый шов и быструю коррозию.
Что норма говорит о смещениях и зазорах
Допустимое смещение кромок
ГОСТ 5264-80 (п.5) разделяет допуски по толщине. Для профиля 2 — 4 мм смещение 0,5 мм. Для 4 — 10 мм — 1 мм. Для 10 — 100 мм — не более 0,1 толщины, но не более 3 мм.
Увеличение размера шва при монтажной сварке
Монтажная сварка ведётся не в нижнем положении, а в потолочном или вертикальном. ГОСТ 5264-80 (п.7) разрешает увеличение размера шва на 1,0 мм для деталей до 60 мм и на 2,0 мм для более толстых. Это требует опыта сварщика.
| Параметр | Ошибка | Норма |
| Смещение кромок | Не проверяется, разрез неровный, до 5 мм | Для 4 — 10 мм: не более 1 мм |
| Зазор | Неравномерный 2 — 8 мм | Равномерный 1 — 3 мм, проверяется щупом 0,3 мм |
| Обработка кромок | Кромки неочищенные, шероховатость свыше 1 мм | Механическая зачистка, шероховатость не грубее 1 мм |
| Контроль шва | Шов не проверяется, нет записей | Осмотр под лупой, продольный шов выдерживает не менее 0,95 прочности основного металла (ГОСТ 30245-2003 п.4.12) |
Правильный алгоритм подгонки
Подгонка секции идёт в несколько этапов.
- Контрольная сборка: секция приставляется, проверяется соосность, отмечаются точки крепления и линия обреза несмываемой краской.
- Резка: элемент режется по разметке газовым резаком или плазморезом максимально прямо, без загрязнений.
- Механическая обработка: ГОСТ 23118-2019 (п.5.2.5) требует строжки или фрезерования всех кромок. Это выравнивает край для сварки.
- Зачистка: ГОСТ 23118-2019 (п.5.2.6) требует очистки кромок до шероховатости не более 1 мм. Используется щётка или болгарка с диском по металлу.
- Сварка: после обработки секция собирается, проверяется зазор правилом и щупом, выравниваются оси, начинается сварка.
Важно. вся подготовка ведётся ДО сварки. Если прихватить криво, переделать почти невозможно. На примере сварки калитки из профильной трубы показаны приёмы, которые помогают сохранить геометрию каркаса.
Свариваем правильно
Монтажная сварка требует больше внимания к допускам. На объекте неудобные позиции, ветер, пыль, перепад температуры. При двустороннем шве ГОСТ 5264-80 (п.8) требует расчистить корень первого шва до чистого металла перед сваркой с обратной стороны.
Продольный сварной шов профиля должен выдерживать прочность не менее 0,95 от прочности основного металла. На практике это означает ровный шов без раковин, трещин и непроваров. Если сварщик прожигает стенку, шов не принимается.
Оцинкованные секции: не навредить покрытию
Подгонка сваркой повреждает цинковое покрытие. При разрезке болгаркой цинк окисляется, при сварке выгорает. ГОСТ 9.307-2021 (п.4.1.6) не рекомендует цинковать изделия менее 2 мм из-за деформаций и невозможности гарантировать толщину покрытия.
СП 70.13330.2012 (п.7.6.14) требует герметизацию: «Фасонные элементы уплотняют герметиком для наружных работ». Герметик наносится в шов и защищает металл от влаги до окраски. После подгонки важна правильная подготовка поверхности перед покраской.
Чек-лист приёмки подогнанной секции
- Смещение кромок: по правилу не более 1 мм для профиля 4 — 10 мм.
- Зазор: равномерный 1 — 3 мм по всей длине, проверяется щупом 0,3 мм.
- Кромки: очищены, без окислов, шероховатость не более 1 мм.
- Шов: без видимых раковин, трещин, непроваров, края не подрезаны.
- Герметизация: для оцинкованной секции — герметик в шве, заполнен полностью.
- Документация: записи о сварке с указанием сварщика, даты, используемого материала.
Частые вопросы
Частые вопросы
Подгонка секции — инженерная задача, не плотницкая. Сделанная правильно, она обеспечивает прочность всего ограждения. Если сомневаетесь, пригласите подрядчика с опытом, который выбирает материалы и технологию под ваш забор. Завод ТЕСАРУС в Челябинске варит сварные и 3D ограждения, готовые секции, ворота и калитки по вашим размерам, чтобы вы избежали подгонки на месте.