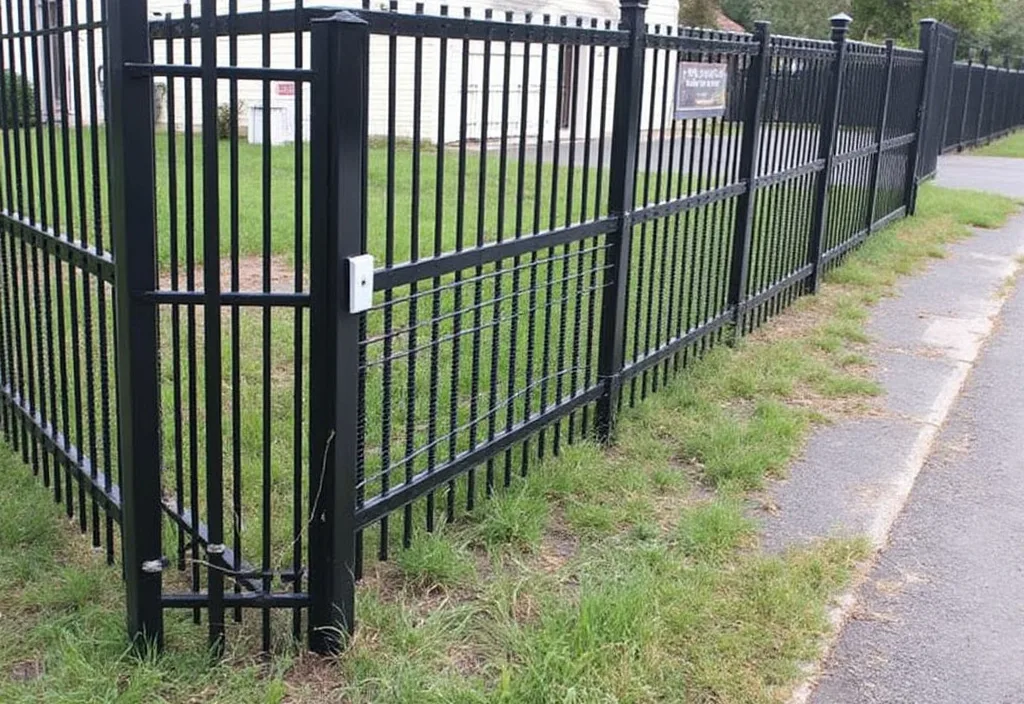
Отклонение от прямолинейности элемента длиной L по ГОСТ 23118-2019 нормируется как 0,001 L, но не более 10,0 мм (таблица Б.2, пункт 5.2). Скручивание, оно же винтообразность, — те же 0,001 L, но не более 10,0 мм (пункт 5.6). Это и есть граница между «секция годная» и «секция погнута». Всё, что вы видите глазом, нужно сначала перевести в миллиметры замера.
Дальше спор с продавцом решается не эмоциями, а документом о качестве на партию. Ниже разбираем, что в этом документе искать, какие цифры означают «править», а какие — «менять», и что делать, если бумаг нет вовсе.
Что считается погнутой секцией, а что — нормальным отклонением
«Погнуто» — это не ощущение, а два конкретных параметра. Первый — отклонение от прямолинейности: зазор между натянутой струной и обушком уголка, полкой или стенкой швеллера, тавра, двутавра, гнутосварного профиля и круглой трубы длиной L. Норматив — 0,001 L, но не более 10,0 мм.
Второй параметр — скручивание z (винтообразность) элемента длиной L. Норматив тот же: 0,001 L, но не более 10,0 мм.
Как померить струной на месте
Метод простой и не требует лаборатории. Натягиваете струну вдоль элемента и меряете максимальный зазор между струной и профилем.
- Натяните струну: вдоль полки или стенки профиля, по всей длине секции.
- Найдите максимальный зазор: в самой глубокой точке прогиба, линейкой или щупом.
- Посчитайте допуск: 0,001 умножить на длину элемента L. Для секции 2 метра это 2 мм, для 3 метров — 3 мм.
- Сравните с потолком: если расчётное число больше 10,0 мм, всё равно применяется 10,0 мм — это верхняя граница.
Винтообразность проверяется иначе: смотрите на секцию вдоль, как на рельс. Если один угол ушёл вверх, а противоположный вниз — это скручивание. Его тоже сравнивают с 0,001 L и потолком 10,0 мм.
Коротко. пока замер укладывается в 0,001 L и в 10,0 мм — секция годная, и вопрос решается документом о качестве, а не правкой.
Кто выдаёт документ на секцию и что в нём должно быть написано
Все поставляемые конструкции должны быть приняты службой технического контроля предприятия-изготовителя (пункт 6.1.1). Это первое, что вы вправе проверить: есть ли подтверждение приёмки, а не просто товарный чек.
При приёмке устанавливают соответствие всех параметров конструкций требованиям трёх документов (пункт 6.1.2):
- Настоящего стандарта: то есть ГОСТ 23118-2019.
- Стандартов или ТУ: на конкретные конструкции, если они выпускаются по техническим условиям.
- Рабочей документации: чертежи и спецификации на вашу партию.
Отдельный случай — единичное и мелкосерийное производство
Если ваш забор варили не потоком, а под конкретный заказ, действует пункт 6.1.4: объёмы партий, методы и планы контроля, в том числе объёмы выборок, должны быть приведены в рабочей документации на конструкции. То есть в бумагах должно быть прямо написано, сколько секций проверяли и как.
Для оцинкованных конструкций добавляется пункт 4.1.3 ГОСТ 9.307-2021: металлические конструкции должны сопровождаться нормативной документацией предприятия-изготовителя, предварительно согласованной с предприятием, оказывающим услуги горячего цинкования.
Что будет, если в документе написано иначе
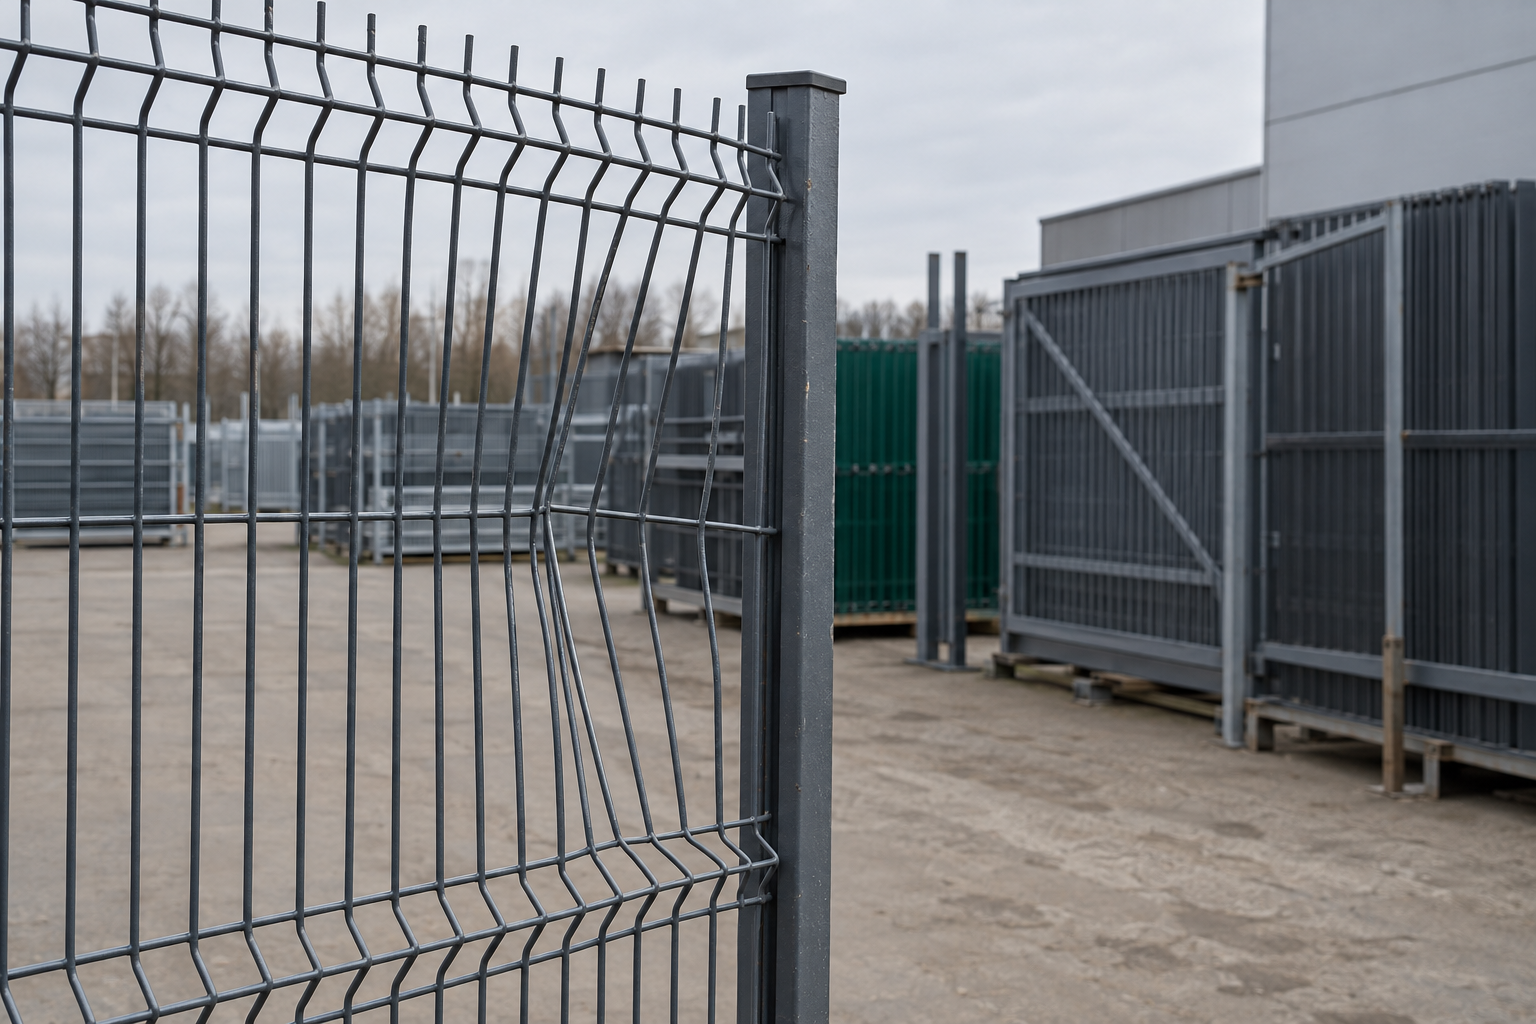
Документ нужен не для галочки, а чтобы было с чем сравнивать замер. Если в бумаге нет ссылки на ТУ или рабочую документацию, вы не знаете, какой допуск применялся к вашей секции. Спор о «погнутости» повисает: формально сравнивать фактический зазор не с чем.
Протокол контроля швов
По таблице 4 ГОСТ 23118-2019 результаты контроля швов типов 1 — 5 должны быть оформлены протоколом. Отсутствие такого протокола само по себе дефект документооборота, даже если геометрия секции в норме.
Документация по цинкованию
Здесь два момента. Первый — сопроводительная документация изготовителя по пункту 4.1.3 ГОСТ 9.307-2021. Второй — пункт 4.1.8: требуемые характеристики покрытия и его толщина должны быть согласованы при оформлении заказа или договора. Если толщина покрытия в договоре не зафиксирована, доказать, что цинк «не тот», не получится.
Можно ли править: что говорит норматив про правку
Правка проката и деталей должна проводиться способом, исключающим образование вмятин, забоин и других повреждений на поверхности проката (пункт 5.2.2). Это главная формулировка: править можно, но не любым способом. Кувалда и лом этот критерий не проходят.
Для элементов ЛСТК правка прямо не допускается. Если ваша секция из тонкостенного гнутого профиля, вариант «подрихтую на месте» отпадает по определению.
Почему при погнутости страдает не только геометрия
Удар, который согнул секцию, обычно бьёт и по покрытию. А с покрытием правила жёсткие. По пункту 10.2 ГОСТ 9.307-2021 в процессе транспортирования и хранения запрещается укладывать на изделия тяжёлые грузы, способные вызывать деформацию и повреждение изделий и/или покрытия. По пункту 10.3 категорически запрещается перемещать изделия волоком и допускать удары по изделиям и их сбрасывание с высоты.
Дальше — про восстановление. Защитные покрытия должны наноситься на конструкции в заводских условиях. Нанесение покрытий непосредственно при монтаже допускается только при исправлении мест повреждений защитного покрытия в процессе транспортирования, хранения, монтажа и при нанесении цветомаркировки (пункт 5.3.2). То есть локальную царапину от правки закрыть можно, а вот заново оцинковать погнутый участок на объекте — нет.
Если правка всё-таки допущена и покрытие в одном месте пострадало, закрыть повреждение поможет аэрозольная краска для подкраски царапин на заборе. А о том, почему удары и волочение запрещены на всех этапах, подробно разобрано в статье про правила транспортировки оцинкованного забора.
Когда выгоднее менять, а не выправлять
Решение сводится к трём проверкам. Первая: замер струной вышел за 0,001 L или за 10,0 мм. Вторая: появилась винтообразность выше того же норматива. Третья: при правке неизбежны вмятины и забои на поверхности, а пункт 5.2.2 такого способа не допускает.
Совпал хотя бы один пункт — секция меняется. Добавьте сюда гарантийный аргумент: предприятие должно гарантировать соответствие защитного покрытия изделий, нанесённого методом горячего цинкования, требованиям стандарта (пункт 12.1 ГОСТ 9.307-2021). Самостоятельная правка с ударами и волочением эту гарантию снимает, и дальше претензию по покрытию предъявить уже не получится.
Если это не первая повреждённая секция за пару лет, стоит посмотреть на срок службы в целом: ориентир по износу дан в статье забор из сварной сетки: через сколько лет менять. Когда секция меняется, новую важно поставить в линию без перекосов — порядок работ описан в инструкции как правильно стыковать секции сварного забора.
| Ситуация | Что показывает замер струной и на винтообразность | Что говорит документ на партию | Допустима ли правка | Решение |
|---|---|---|---|---|
| В пределах допуска | Зазор и винтообразность в пределах 0,001 L и не более 10,0 мм | Есть подтверждение приёмки службой технического контроля, ссылки на стандарт, ТУ и рабочую документацию | Не требуется | Оставить |
| Сверх допуска, покрытие целое | Зазор или винтообразность выше 0,001 L или выше 10,0 мм | Документ в порядке, есть протокол контроля швов | Только способом без вмятин и забоев; для ЛСТК не допускается | Править по согласованию или менять |
| Сверх допуска, покрытие повреждено | Зазор или винтообразность выше норматива, видны задиры и сколы покрытия | Нет документации изготовителя или не согласована толщина покрытия | Нет: удары и волочение запрещены | Менять |
Что делать, если документов на секцию нет
Порядок действий простой, но его нужно пройти до того, как вы возьмёте инструмент.
- Запросите документацию: нормативную документацию предприятия-изготовителя по пункту 4.1.3 ГОСТ 9.307-2021 и подтверждение приёмки службой технического контроля по пункту 6.1.1 ГОСТ 23118-2019.
- Уточните по покрытию: характеристики покрытия и его толщину, которые должны быть согласованы при оформлении заказа или договора (пункт 4.1.8).
- Зафиксируйте состояние: замер струной, замер винтообразности, фото секции и покрытия до любой правки.
- Только потом принимайте решение: править или менять, уже с цифрами на руках.
Логика здесь одна: без бумаг любой спор идёт без базы сравнения. Фото и замер, сделанные до правки, — это то, что у вас останется, если продавец откажется признавать дефект.
Частые вопросы
Частые вопросы
Завод ТЕСАРУС варит сварные и 3D ограждения, ворота и калитки по размерам заказчика в Челябинске. Если секция не подлежит правке, новую изготовят под ваш размер и передадут с документацией. Каталог и контакты — на tesarus74.ru.